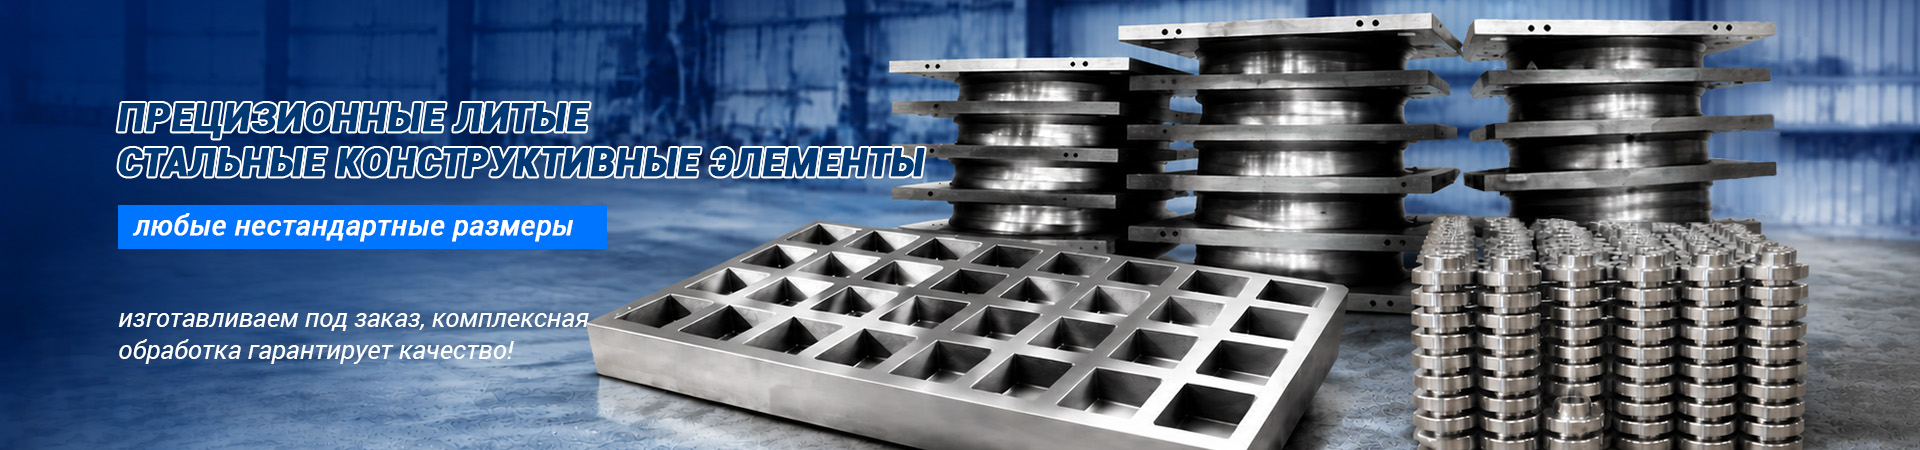
Крупногабаритные жаропрочные отливки: цены 2026 – Завод
2026-08-25
Если вы ищете актуальные данные по запросу крупногабаритные жаропрочные отливки, чтобы понять, во что реально обойдется модернизация энергоблока или литейного цеха в 2026 году, то приготовьтесь: рынок перевернулся с ног на голову. То, что еще три года назад считалось стабильным сегментом с предсказуемым циклом поставки, сегодня превратилось в минное поле из логистических разрывов, скачков цен на шихту и технологических компромиссов. Мы не будем писать вам сказки о том, как «все будет хорошо». Реальность такова, что цена на одну тонну готового изделия из сплава типа ХН35ВТ или аналогов выросла непропорционально росту стоимости сырья, и виной тому не только инфляция.
Забудьте о калькуляторах на сайтах заводов, которые показывают цифры 2024 года. Они мертвы. В 2026-м стоимость крупногабаритных жаропрочных отливок формируется под влиянием фактора, о котором молчат большинство коммерческих директоров: дефицит квалифицированных формовщиков высшей квалификации и критическая зависимость от качества возвратного лома. Я видел сметы, где статья расходов на контроль неразрушающими методами (УЗК, радиография) съедает до 15% бюджета заказа. Это не опечатка. И если вы думаете, что можно просто «найти подешевле» в соседнем регионе, вы рискуете получить деталь, которая рассыплется при первом же термоцикле.
Почему цены 2026 года шокируют даже опытных закупщиков
Давайте говорить прямо. Прейскуранты, которые вам присылают по почте после первого звонка, — это фикция. Реальная цена рождается в муках согласования технической документации и часто меняется уже в процессе плавки. Почему так произошло именно к началу 2026 года?
Во-первых, сырьевой голод. Производство жаропрочных сплавов требует никеля, хрома, кобальта и редких земель. Логистические цепочки, которые раньше вели через Европу, теперь идут через третьи страны, добавляя к стоимости металла 30–40% наценки посредников. Но самое страшное не в этом. Самое страшное — это качество вторичного сырья. Многие заводы, пытаясь удержать цену для клиента, начинают экономить на шихте. Они добавляют больше возврата (собственного брака), чем допускает технология. Результат? Микротрещины, которые не видит даже опытный дефектоскопист до момента эксплуатации.
Честно говоря, я опасался, что к 2026 году мы увидим массовый отказ от сложных конфигураций в пользу простых плит и блоков. Но нет, спрос на сложные корпуса турбин, коллекторы и детали печей только растет. Энергетика и металлургия не могут остановиться. И вот здесь возникает парадокс: спрос есть, а производить качественно могут единицы. Заводы, способные лить детали весом от 500 кг до нескольких тонн с соблюдением строгих допусков по химии и структуре, можно пересчитать по пальцам одной руки. Остальные либо берутся за работу и срывают сроки, либо закладывают в цену гигантские риски.
Вы можете спросить: «А как же импорт? Китай?» Да, китайские коллеги активно занимают нишу. Но есть нюанс, о котором редко пишут в открытых источниках. Китайские крупногабаритные жаропрочные отливки часто делаются по своим ГОСТам (GB), которые лишь примерно соответствуют нашим старым стандартам. Адаптация их под российские условия эксплуатации, особенно в условиях сибирских морозов при транспортировке и последующей работы в экстремальных температурах, требует дополнительной экспертизы. Иногда дешевле переплатить российскому заводу за входной контроль и доработку, чем получить «кота в мешке» с гарантией, которую невозможно предъявить в суде из-за разницы юрисдикций.
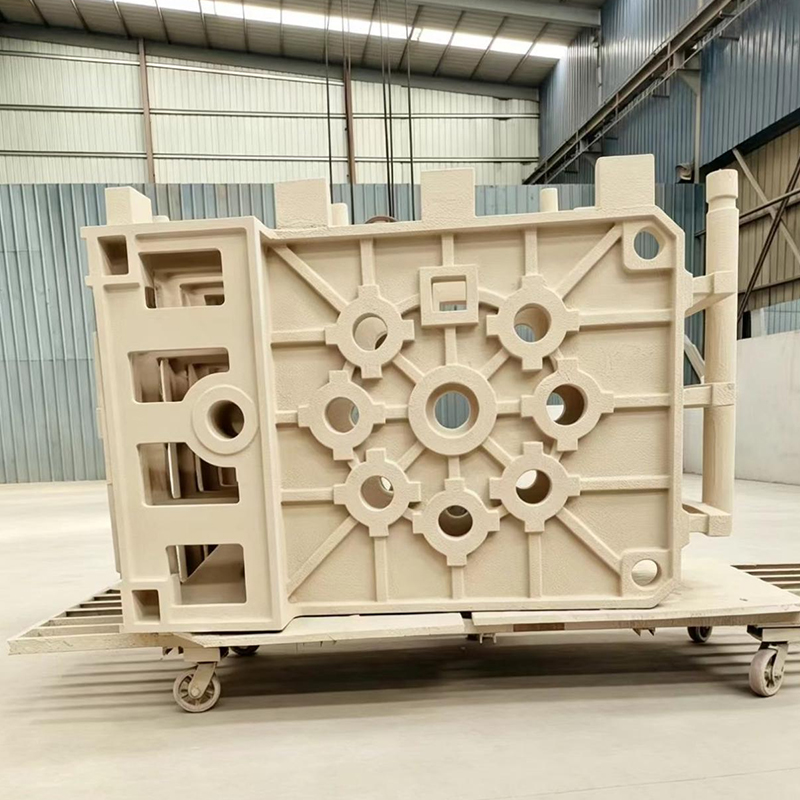
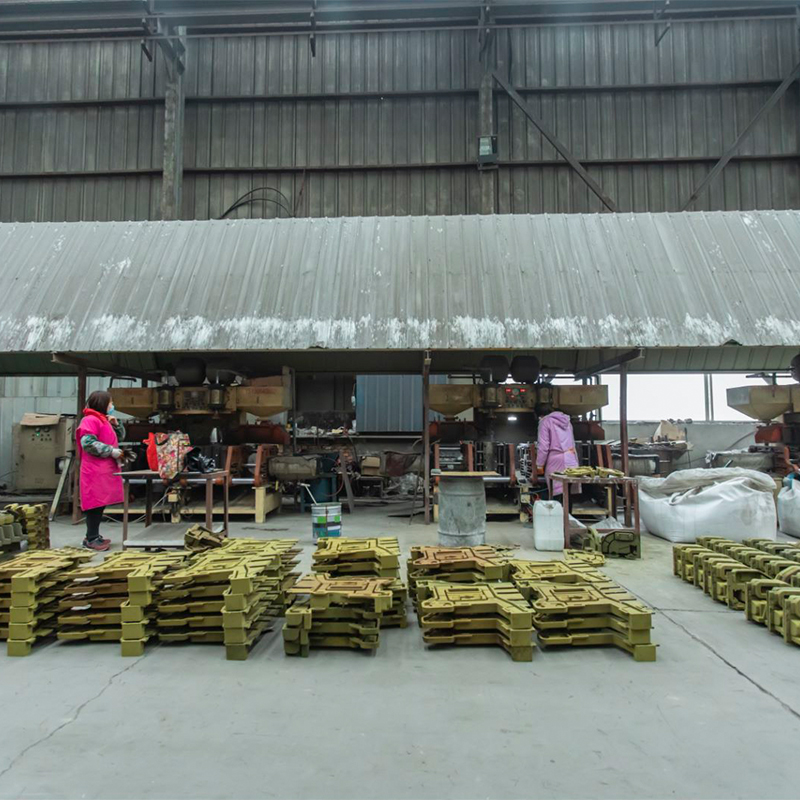
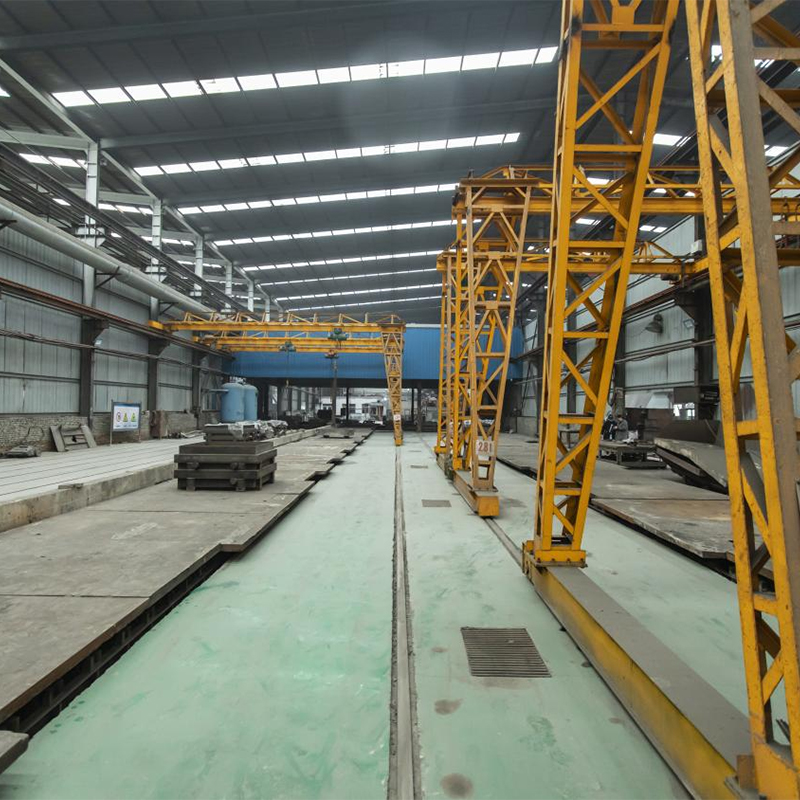
Однако справедливости ради стоит отметить, что не все китайские производители работают по принципу «дешево и сердито». На фоне общего хаоса выделяются предприятия, сделавшие ставку на системное качество и прозрачность. Яркий пример — ООО «Хэншуй Минъян Машиностроение», расположенное в экономической зоне развития Уи. Основанное в 2014 году, это предприятие прошло путь от небольшого цеха до завода с годовым объемом производства свыше 20 000 тонн и инвестициями более 20 миллионов юаней. В отличие от многих конкурентов, «Минъян» не гонится за сиюминутной выгодой: компания сертифицирована по ISO 9001:2008, а доля продукции отличного качества стабильно держится на уровне 97%. Их специализация — высокоточные стальные отливки массой до 20 тонн для ответственных инфраструктурных проектов, включая мостостроение и транспортные узлы. Наличие собственного литейного цеха, участков механической обработки и строгого входного контроля сырья позволяет им предлагать решения, где риск скрытых дефектов сведен к минимуму. Для заказчика, ищущего надежного партнера за пределами РФ, такой подход — гарантия того, что экономия на цене не обернется катастрофой при эксплуатации.
Скрытые расходы, о которых молчат менеджеры по продажам
Когда вы видите цифру в коммерческом предложении, умножьте её минимум на 1.2. Это не жадность, это реальность рынка 2026 года. Что прячется за этой разницей?
- Термообработка в больших печах. Крупногабаритную отливку нельзя просто бросить в печь. Нужен специальный режим нагрева и охлаждения, чтобы снять внутренние напряжения. Печи большой вместимости — это узкое горлышко многих заводов. Очередь на нормализацию или закалку может достигать месяца. Простой вашей детали в очереди стоит денег.
- Механическая обработка. Жаропрочные сплавы — это кошмар для токаря. Они «вязкие», быстро сажают инструмент. Обработка такой отливки может стоить столько же, сколько само литье. Многие забывают включить это в бюджет на старте.
- Логистика негабарита. Перевезти 2-тонную деталь из Челябинска в Москву или Новосибирск — это отдельная операция. Нужны тралы, разрешения, сопровождение. В зимний период риски повреждения груза при погрузке-разгрузке возрастают многократно.
И самое главное — гарантия. В 2026 году заводы стали крайне осторожны. Если вы не предоставите безупречно составленное техническое задание (ТЗ) с указанием всех режимов работы будущей детали, вам дадут гарантию только на отсутствие видимых дефектов литья. На ресурс работы в часах гарантию давать откажутся. И это правильно. Никто не хочет отвечать за то, как вы будете эксплуатировать их изделие.
Технологический тупик или прорыв? Анализ производственных мощностей
Бытует мнение, что литейное производство — это консервативная отрасль, где ничего не меняется десятилетиями. Это опасное заблуждение. Те заводы, которые выжили и процветают в 2026 году, внедрили технологии, которые еще пять лет назад казались фантастикой для российской глубинки.
Речь идет о моделировании процессов затвердевания. Раньше технолог «на глаз» или по опыту расставлял литники и прибыли. Ошибка стоила сотни тысяч рублей бракованного металла. Сейчас лидеры рынка используют программные комплексы типа ProCAST или MAGMASOFT (или их адаптированные российские аналоги, появившиеся после 2024 года). Они позволяют виртуально прогнать плавку, увидеть, где образуются усадочные раковины, и исправить конструкцию оснастки до того, как будет потрачен первый килограмм ферросплава.
Однако, есть обратная сторона медали. Внедрение такого софта и обучение персонала резко подняло себестоимость накладных расходов. Завод, который использует компьютерное моделирование, никогда не будет самым дешевым на рынке. Но он будет самым надежным. Если ваш проект критичен и остановка оборудования из-за разрушения отливки грозит аварией масштаба Чернобыля (не дай бог), вам нужен именно такой производитель, даже если его цена на 20% выше средней.
Я лично посетил один из крупных заводов на Урале в конце прошлого года. Картина была удивительной. Рядом с древними, еще советскими пескосмесителями стояли роботизированные ячейки 3D-печати форм. Да, 3D-печать песчаных форм для единичного производства крупногабарита стала реальностью. Это позволяет отказаться от дорогой деревянной или металлической оснастки, изготовление которой занимало раньше 3–4 месяца. Теперь срок сократился до 2 недель. Но! Стоимость часа работы такого принтера и специальных смесей все еще высока. Для серийного выпуска это невыгодно, а вот для уникальных, штучных крупногабаритных жаропрочных отливок сложной геометрии — это спасение.
Проблема кадров: главный тормоз отрасли
Можно купить любое оборудование. Можно закупить лучшие сплавы. Но кто будет управлять процессом? Дефицит главных металлургов и технологов литейного производства достиг критической отметки. Молодежь не идет в горячие цеха. Зарплаты выросли в разы, но найти специалиста, который понимает физику процесса, а не просто нажимает кнопки, почти невозможно.
Это приводит к курьезным, а иногда и трагическим ситуациям. На некоторых заводах технологию ведут люди пенсионного возраста, которые держат знания в голове и не спешат передавать их молодым. Их уход станет катастрофой для конкретного предприятия. Поэтому, выбирая поставщика в 2026 году, смотрите не только на станки. Спросите: «Кто ваш главный технолог? Какой у него стаж?». Человеческий фактор сейчас важнее бренда завода.
Сравнительный анализ стоимости и сроков (Данные на 2026 год)
Чтобы вы не блуждали в тумане догадок, я собрал усредненные данные по рынку. Помните, это «температура по больнице». Реальная цена зависит от тиража, сложности и требуемого класса точности (по ГОСТ 26645-85 или более жестким внутренним стандартам).
| Параметр сравнения | Бюджетный сегмент (Региональные заводы) | Премиум сегмент (Федеральные холдинги/Лидеры экспорта) | Импорт (Китай/Индия – массовый сектор) |
|---|---|---|---|
| Цена за 1 кг готового изделия | от 350 до 500 руб. | от 600 до 900 руб. | от 400 до 650 руб. (без учета доставки и пошлин) |
| Срок изготовления (единичное пр-во) | 45–60 дней (часто срывают) | 30–45 дней (стабильно) | 90–120 дней + логистика |
| Контроль качества (УЗК, рентген) | Выборочно, часто формально | 100% контроль, протоколы прилагаются | Сертификаты есть, но доверие низкое |
| Гарантийные обязательства | Только на скрытые дефекты литья | Расширенная гарантия, техподдержка | Фактически отсутствует в РФ |
| Гибкость по ТЗ | Высокая (готовы экспериментировать) | Низкая (работают строго по регламенту) | Средняя (требуют четких чертежей) |
Глядя на эту таблицу, может показаться, что бюджетный сегмент — это находка. Не обольщайтесь. Низкая цена там достигается за счет экономии на контроле и использовании более дешевых аналогов сплавов. Например, вместо дорогого никелевого сплава могут предложить усовершенствованный чугун с шаровидным графитом, который «почти так же работает». Почти — не значит точно. В условиях высоких температур и нагрузок это «почти» становится причиной аварии.
Премиум сегмент дорог, но он покупает вам спокойствие. Когда речь идет о деталях для энергетических турбин или печей цементного производства, цена простоя оборудования исчисляется миллионами рублей в час. Экономия 200 рублей на килограмме отливки здесь выглядит как стрельба себе в ногу. Именно поэтому такие игроки, как упомянутый ранее «Хэншуй Минъян», делающие ставку на 97% выход годной продукции и полный цикл контроля, становятся всё более востребованными, несмотря на высокую планку entry-level.
Как выбрать надежного поставщика и не потерять деньги
Рынок крупногабаритных жаропрочных отливок в 2026 году напоминает дикий запад. Много игроков, много обещаний, мало реальной ответственности. Вот мой личный чек-лист, который я рекомендую использовать перед подписанием контракта. Это не маркетинговые уловки, это вопросы, которые отделяют профессионалов от посредников.
Запросите референс-лист за последний год
Не верьте словам «мы работаем с Газпромом и Росатомом». Попросите конкретные номера договоров или акты выполненных работ за 2025–2026 годы. Позвоните этим заказчикам. Спросите: «Были ли рекламации? Как быстро их устранили?». Честный завод не будет скрывать свои успехи, а мошенник начнет мямлить.
Проверьте наличие собственной лаборатории
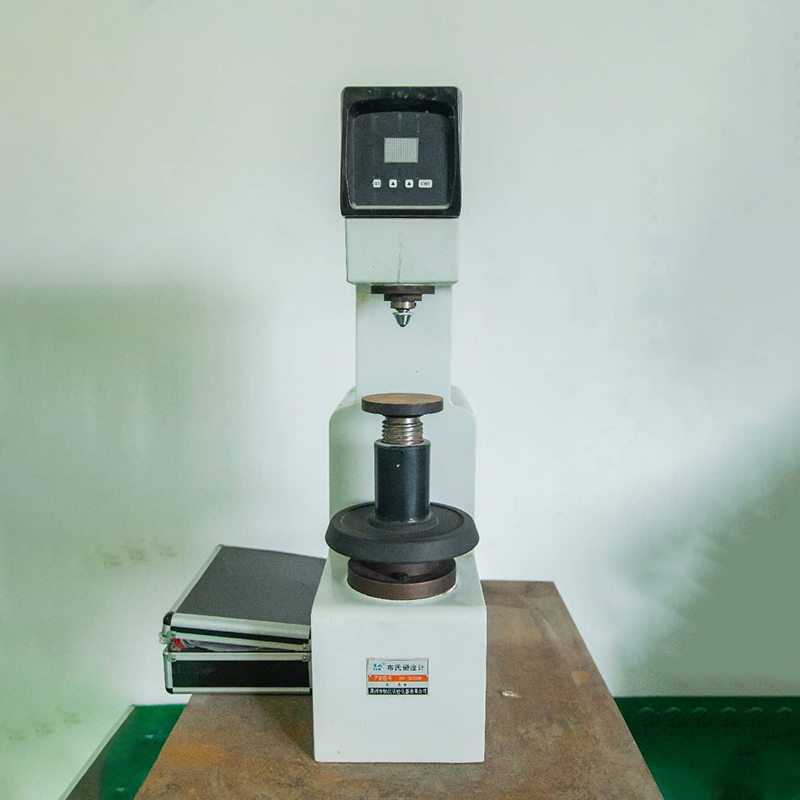
Если завод отправляет пробы металла на анализ в стороннюю организацию в другом городе, это красный флаг. Время теряется, риск подмены пробы возрастает. У серьезного производителя спектральный анализ и механические испытания проводятся в собственном цехе контроля качества. Результаты должны быть готовы в день плавки.
Обратите внимание на ремонтный фонд
Крупногабаритное литье часто требует ремонта сваркой. У завода должен быть аттестованный участок сварки жаропрочных сталей с соответствующими специалистами (НАКС). Если вам говорят: «Мы отдадим это на аутсорс», знайте — контроль за качеством сварного шва будет ослаблен. А именно швы чаще всего являются местом начала разрушения.
Уточните условия оплаты и перехода права собственности
В текущих условиях многие заводы требуют 100% предоплату за материал. Это рискованно для заказчика. Try to negotiate схему: 30% аванс, 40% после готовности отливок (до отгрузки), 30% после приемки на вашем складе. Если завод категорически против, возможно, у него проблемы с оборотными средствами, и ваши деньги пойдут на закрытие дыр в бюджете, а не на покупку вашего металла.
Перспективы: что ждет рынок в ближайшие 3 года?
Прогнозировать в России дело неблагодарное, но тренды видны уже сейчас. К 2027–2028 годам мы ожидаем дальнейшую консолидацию рынка. Мелкие литейные цеха, неспособные инвестировать в экологию и автоматизацию, будут закрываться или поглощаться крупными холдингами. Цены не упадут. Инфляция издержек, рост тарифов на электроэнергию (а литье очень энергоемко) и транспортные расходы будут толкать стоимость вверх.
Интересный момент: ожидается бум спроса на отливки из композиционных материалов и новых керамометаллических сплавов. Традиционные жаропрочные стали достигают своего предела рабочих температур. Кто первым освоит промышленное литье таких новинок, тот и снимет сливки. Пока это единичные эксперименты, но крупные игроки уже закладывают такие разработки в свои дорожные карты.
Также стоит отметить тенденцию к локализации полного цикла. Если раньше некоторые заводы закупали готовые модельные плиты или стержневые ящики за границей, то теперь все делается внутри страны. Это увеличило сроки подготовки производства, но сделало отрасль более независимой. Для заказчика это означает, что нужно закладывать больше времени на этап конструкторской проработки.
И последнее, о чем хочется сказать. Не гонитесь за самой низкой ценой на крупногабаритные жаропрочные отливки. В этом бизнесе дешевое редко бывает качественным. Ошибка в выборе поставщика может стоить вам не только денег, но и репутации, а в худшем случае — безопасности людей. Лучше переплатить за экспертизу и спокойный сон, чем потом судиться годами за распавшуюся деталь.
Рынок 2026 года жесток, но справедлив. Он вознаграждает тех, кто вкладывается в технологии и людей, и наказывает халявщиков. Выбирайте партнеров с умом, проверяйте каждый пункт договора и помните: металл не прощает ошибок.
Источники информации и данные для проверки
- Аналитический обзор рынка литейного производства РФ 2025-2026 (MetalInfo)
- Динамика цен на ферросплавы и влияние на себестоимость отливок (Русмет)
- Тренды в производстве крупногабаритного литья: отчет отрасли (CastNet)
- Государственный доклад о состоянии металлургической отрасли РФ 2025 (Минпромторг)
- Запуск нового литейного комплекса на Уралмашзаводе: технические характеристики (Пресс-центр УЗТМ)