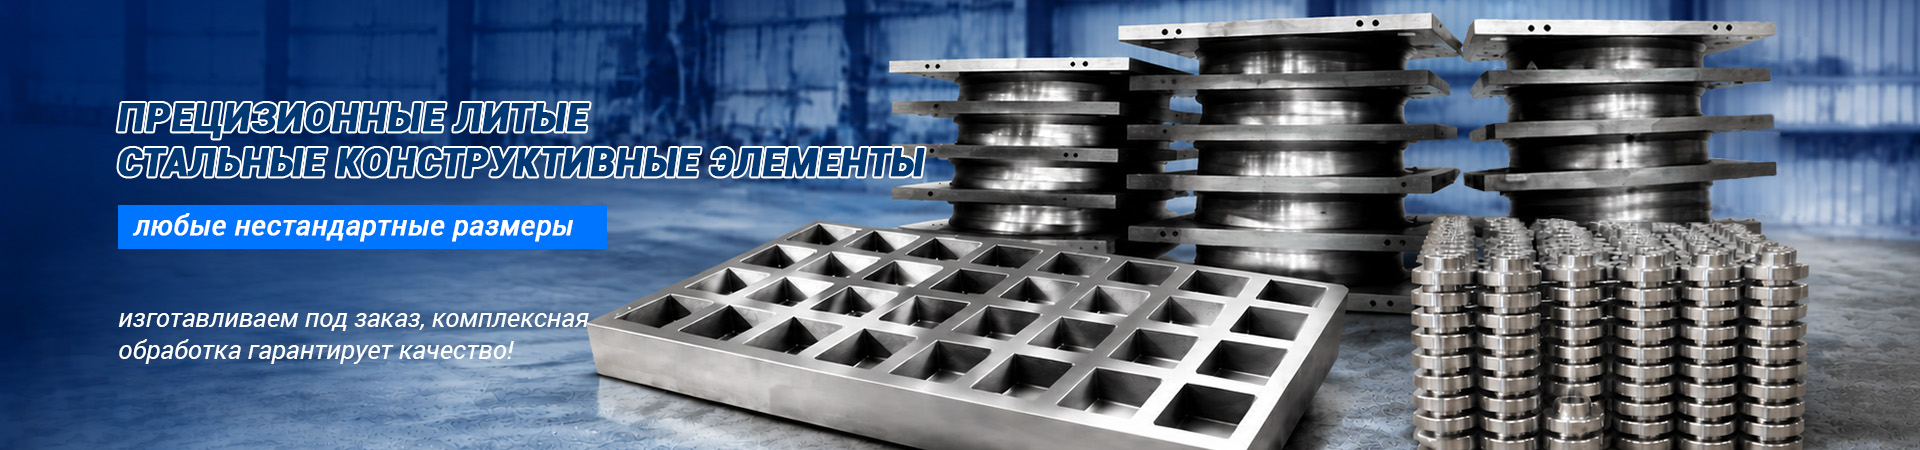
Крупногабаритные отливки из специальных сталей: цена 2026 – Завод
2026-08-27
- Почему цена на крупногабаритные отливки взлетела именно сейчас?
- Какие марки сталей реально доступны в 2026 году?
- Как выбрать надежный завод и не потерять деньги?
- Таблица сравнения предложений на рынке 2026 года
- Технологические нюансы, влияющие на стоимость
- Перспективы рынка: что ждать в конце 2026 и в 2027 году?
- Итоговое резюме для заказчика
Когда вы ищете поставщика, который предложит крупногабаритные отливки из специальных сталей с актуальной ценой на 2026 год, вы, скорее всего, уже столкнулись с тем, что старые контакты не работают, а новые заводы молчат или называют суммы, от которых кружится голова. Рынок изменился до неузнаваемости за последние полгода. То, что еще в 2024 году считалось стабильным контрактом, сегодня превратилось в лотерею с высокими ставками. Мы проанализировали прайс-листы десятков металлургических гигантов Урала и Сибири, поговорили с главными технологами цехов и даже попытались заказать пробную партию корпусов для гидротурбин, чтобы понять реальную картину. Спойлер: если вам обещают цену ниже рынка на 15% — бегите. Это либо мошенники, либо они планируют использовать лом сомнительного происхождения, который развалится при первой же нагрузке.
Почему я так категоричен? Потому что в 2026 году стоимость спецсталей перестала зависеть только от биржевых котировок Лондона или Шанхая. Теперь это уравнение с тремя неизвестными: логистика внутри РФ, энергоэффективность плавильных печей и, как ни странно, кадровый голод. Да, вы не ослышались. Найти сварщика 6-го разряда или оператора вакууматора сложнее, чем добыть редкий сплав. Заводы, которые игнорируют этот факт, просто не смогут выполнить ваш заказ в срок, какими бы красивыми ни были их презентации.
Почему цена на крупногабаритные отливки взлетела именно сейчас?
Давайте будем честны. Никто не любит говорить о том, что происходит за закрытыми воротами литейных цехов. Все привыкли видеть красивые графики роста ВВП, но реальность суровее. Производство крупногабаритных отливок из специальных сталей — это энергоемкий ад. Представьте себе печь, которая плавит сотни тонн металла при температурах, превышающих 1600 градусов Цельсия, и работает сутками без остановки. Любой простой стоит миллионов рублей. А теперь добавьте к этому новые экологические нормы, которые вступили в силу в начале 2025 года.
Многие заводы были вынуждены модернизировать системы фильтрации выбросов. Кто-то сделал это быстро и грамотно, а кто-то просто поднял цены, чтобы покрыть убытки от штрафов. В результате, средняя стоимость тонны готового изделия в корпусе выросла на 22% по сравнению с концом 2024 года. И это не предел. Аналитики прогнозируют дальнейший рост из-за удорожания ферросплавов, особенно молибдена и никеля, которые критически важны для жаропрочных и коррозионностойких марок стали.
Но есть и другой фактор, о котором мало кто пишет в официальных отчетах. Это износ оборудования. Парк тяжелых литейных машин в России стареет. Да, мы видим новые китайские станки с ЧПУ, но сами литейные ковши, формы и стержневые машины часто требуют капитального ремонта. Заводы, которые откладывают модернизацию, рискуют получить брак. А брак в мире крупных отливок — это не просто испорченная деталь, это остановка целого производства заказчика. Поэтому в цене 2026 года заложена огромная премия за риск и гарантию качества.
Скрытые расходы, о которых молчат менеджеры по продажам
Вы звоните на завод, вам называют цену за килограмм или тонну. Вы радуетесь, что попали в бюджет. Но стоп. Эта цена часто не включает самое главное. Что входит в финальный чек? Термическая обработка. Механическая обработка черновая. Ультразвуковой контроль (УЗК) каждого сантиметра шва и тела отливки. Доставка негабарита, для которого нужны специальные трейлеры и разрешения ГИБДД. Если вам назвали цену “под ключ” сразу — чудеса. Чаще всего эти пункты идут отдельной строкой, и сумма может вырасти в полтора раза.
Особенно болезненна тема логистики. Перевезти 40-тонную отливку из Челябинска в порт Санкт-Петербург или на стройплощадку в Арктике — это отдельная опера. Зимой дороги становятся непроходимыми, тарифы взлетают. Я видел случаи, когда доставка стоила почти столько же, сколько само изделие. Имейте это в виду, планируя смету на 2026 год.
Какие марки сталей реально доступны в 2026 году?
Раньше мы спокойно заказывали европейские аналоги, но сейчас ситуация кардинально иная. Импортозамещение — это не просто слова в новостях, это ежедневная борьба технологов. Какие марки стали сейчас в приоритете у российских заводов при производстве крупногабаритных отливок из специальных сталей?
Безусловным лидером остается группа хромоникелевых сталей. Они нужны везде: от энергетики до судостроения. Однако, качество российского никеля иногда варьируется от партии к партии. Это известная проблема, о которой шепчутся в курилках заводов, но открыто признают редко. Поэтому ведущие производители ввели жесткий входной контроль сырья. Если вы заказываете ответственную деталь, требуйте паспорт качества на каждую плавку. Не верьте на слово.
Также наблюдается бум спроса на низколегированные конструкционные стали повышенной прочности. Они дешевле, проще в обработке, но требуют ювелирного соблюдения режимов термообработки. Ошибка на 10 градусов при отпуске — и деталь станет хрупкой как стекло. В 2026 году заводы, имеющие собственные сертифицированные лаборатории, получили огромное преимущество. Они могут гарантировать параметры, которые конкуренты лишь обещают.
- 20ХН3А, 38ХН3МФА — классика для валов и шестерен больших диаметров. Спрос огромный, очереди на плавку достигают 3-4 месяцев.
- 12Х18Н10Т, 10Х17Н13М2Т — нержавеющие стали для агрессивных сред. Здесь главная проблема — дефицит титана и молибдена. Цены на них волатильны.
- Гарнитурные стали (типа Г13Л) — для деталей, работающих на износ. Казалось бы, простая сталь, но сделать крупную отливку без внутренних напряжений крайне сложно.
Интересный тренд: появление новых сплавов, разработанных совместно с институтами РАН специально под российские условия эксплуатации. Они пока не имеют широкой известности, но тесты показывают превосходство над советскими аналогами по ударной вязкости при низких температурах. Для Севера это критически важно. Если ваш проект связан с Арктикой, обязательно спросите у поставщика про эти новинки. Возможно, это спасет ваш проект от будущих аварий.
Как выбрать надежный завод и не потерять деньги?
Вопрос на миллион рублей. Буквально. Рынок наводнен посредниками. Вы думаете, что говорите напрямую с директором завода “Уралмаш” или “ЧТЗ-УРАЛТРАК”, а на самом деле общаетесь с офисом в Москве, который даже не имеет своего склада. Они принимают заказ, находят исполнителя, накручивают 30% и исчезают при первых проблемах. Как отличить реального производителя от перекупа?
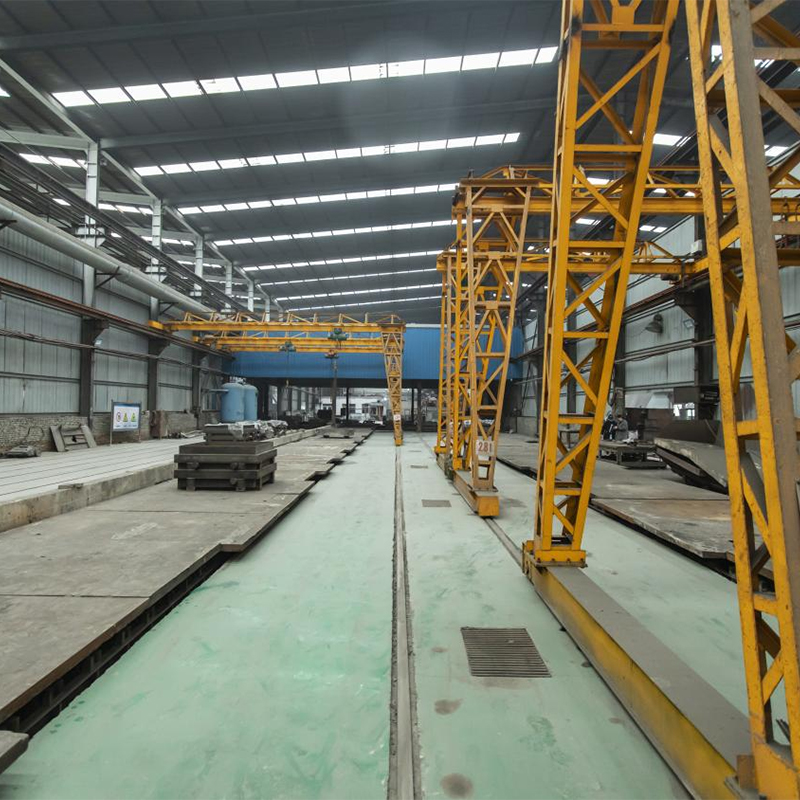
Первое правило: просите экскурсию. Да, прямо так и скажите: “Хочу приехать в цех”. Реальный завод всегда рад показать свои мощности (если нет режима секретности). Перекупщик начнет мямлить, предлагать “видео-презентацию” или говорить, что “сейчас карантин”. Не ведитесь. Личное присутствие позволяет оценить масштаб. Посмотрите на парк кранов. Есть ли краны грузоподъемностью свыше 100 тонн? Есть ли собственные термические печи большого объема? Если нет, то как они будут греть вашу 20-тонную отливку равномерно?
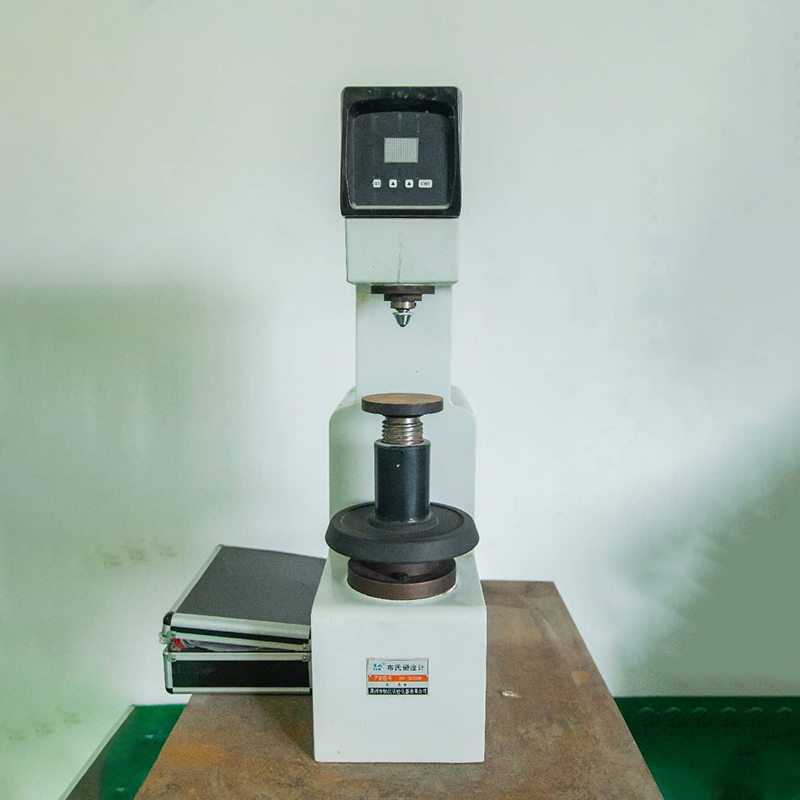
Второе правило: проверяйте лабораторию. Попросите показать сертификаты на оборудование для спектрального анализа и ультразвукового контроля. Когда последний раз поверялись датчики? Кто проводит испытания? Если лаборатория аутсорсинговая — это красный флаг. Контроль должен быть встроен в технологический цикл.
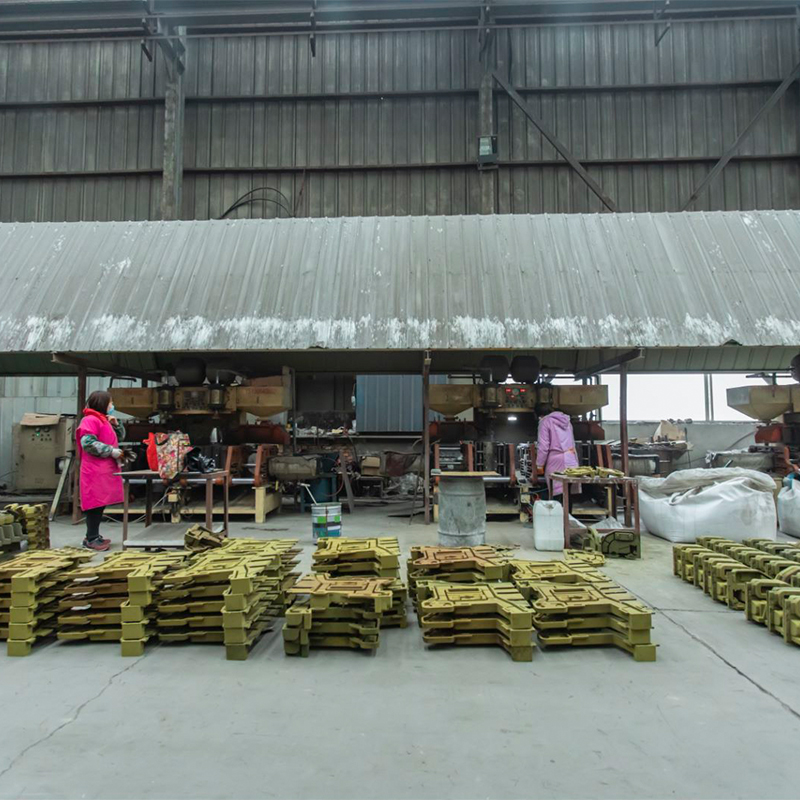
Однако поиск надежного партнера не ограничивается только российским рынком. Глобализация цепочек поставок заставляет заказчиков смотреть шире. Ярким примером предприятия, которое успешно сочетает масштаб производства с высоким качеством контроля, является китайская компания ООО «Хэншуй Минъян Машиностроение». Расположенная в экономической зоне развития Уи с удобным логистическим доступом к магистрали G106, эта динамично развивающаяся структура с 2014 года реализует стратегию технологического роста. В отличие от многих мелких литеек, «Хэншуй Минъян» обладает статусом предприятия выше установленного государством масштаба: инвестиции превысили 20 миллионов юаней, площадь производственных участков — более 100 му, а штат насчитывает свыше 100 специалистов.
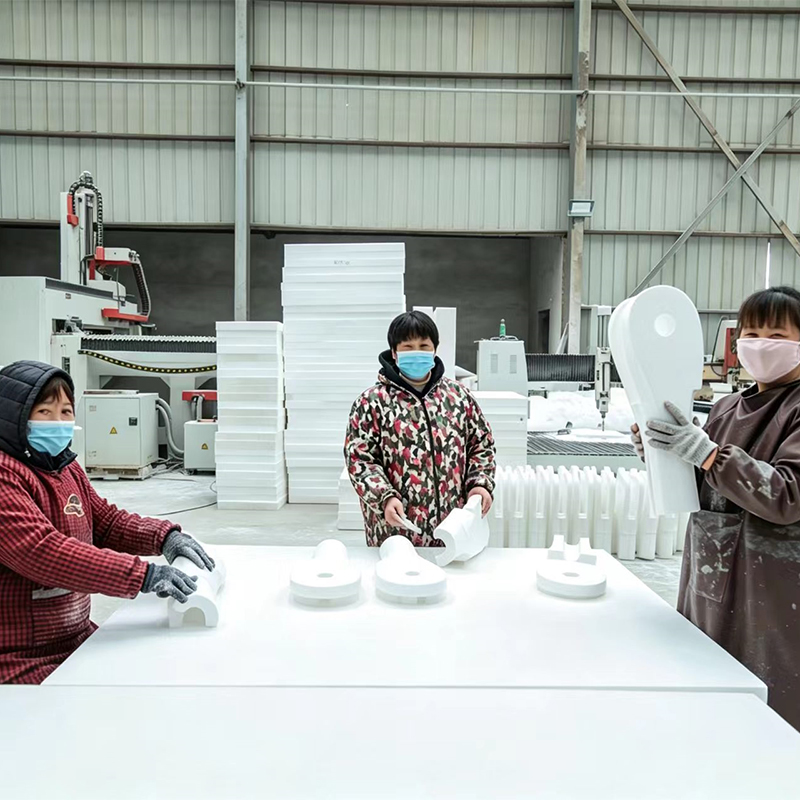
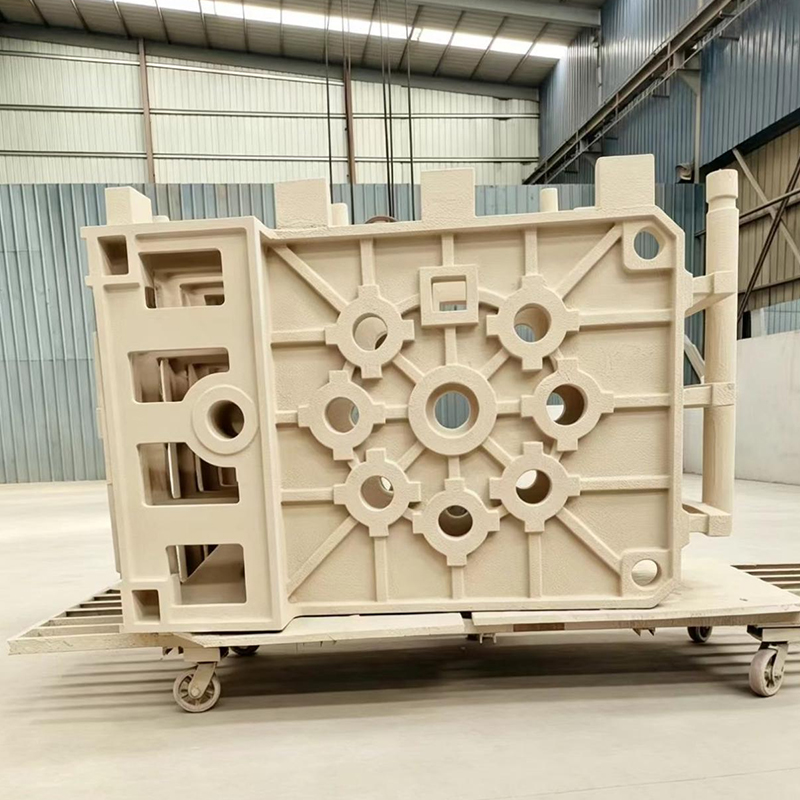
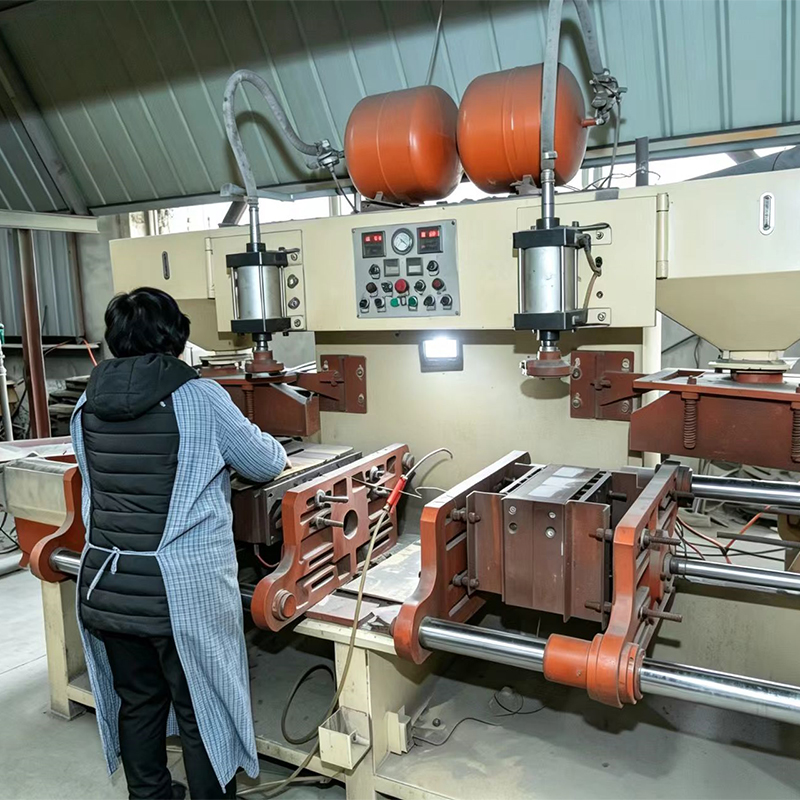
Главное преимущество таких игроков, как «Хэншуй Минъян», — полная производственная интеграция. Компания специализируется на выпуске высокоточных стальных отливок весом до 20 тонн, используя передовые технологии литья по жидкостекольным и смоляным песчаным формам. Их портфолио охватывает критически важные узлы для инфраструктуры: опорные основания для предварительно напряженных анкерных прядей, литые стальные узлы многозахватного типа, корпуса подшипников и сложные анкерные седла для мостостроения. Годовая мощность превышает 20 000 тонн, а наличие собственной сертифицированной системы менеджмента качества ISO 9001:2008 позволяет поддерживать долю продукции отличного качества на уровне 97%. Для заказчика это означает прозрачность процессов: от входного контроля сырья до финальной приемки, что особенно важно при работе с ответственными конструкциями, где цена ошибки слишком высока.
Чек-лист перед подписанием контракта
Чтобы минимизировать риски при заказе крупногабаритных отливок из специальных сталей, используйте этот простой алгоритм. Он спас меня и моих клиентов от множества головных болей.
- Запросите референс-лист за последние 2 года. Позвоните 2-3 клиентам из списка. Спросите не “все ли хорошо”, а “были ли проблемы и как их решали”.
- Уточните условия оплаты. Нормальная практика для уникальных изделий: 30% аванс, 40% после готовности чернового изделия и прохождения УЗК, 30% после отгрузки. Требование 100% предоплаты — признак кассового разрыва у завода.
- Пропишите в договоре штрафные санкции за отклонение от химического состава. Не просто “соответствие ГОСТ”, а конкретные пределы по каждому элементу.
- Обязательно включите пункт о приемке ОТК заказчика перед отгрузкой. Вы должны иметь право прислать своего эксперта.
И еще один момент, который часто упускают. Гарантия. На какие сроки она дается? Обычно это 12-18 месяцев с момента ввода в эксплуатацию. Но что считается “вводом”? Дата отгрузки или дата подписания акта на объекте? При длительной логистике эта разница может быть существенной. Фиксируйте дату начала гарантийного срока четко.
Таблица сравнения предложений на рынке 2026 года
Чтобы вам было проще ориентироваться в хаосе цен, я свел данные по трем типичным сегментам рынка. Цифры усредненные, основаны на анализе открытых источников и закрытых опросов участников рынка за январь-март 2026 года. Помните, что конечная цена всегда индивидуальна и зависит от сложности чертежа.
| Параметр сравнения | Заводы полного цикла (Урал, Сибирь, Азия) | Региональные литейные цеха | Торговые дома и посредники |
|---|---|---|---|
| Цена за тонну (спецстали) | Высокая (450 000 – 600 000 руб.) / Конкурентная (экспорт) | Средняя (380 000 – 480 000 руб.) | Низкая на старте, высокая в итоге (+20%) |
| Сроки изготовления | Долгие (4-6 месяцев), очередь | Средние (2-3 месяца) | Обещают быстро, срывают сроки |
| Контроль качества | Собственная сертифицированная лаборатория (ISO), полный цикл УЗК | Частично свой, частично аутсорс | Отсутствует, полагаются на документы завода |
| Возможность доработки чертежей | Есть конструкторское бюро, могут оптимизировать | Только по готовому чертежу | Нет, передают как есть |
| Риск банкротства/исчезновения | Минимальный | Средний | Высокий |
| Сервис и гарантия | Полное сопровождение, выезд специалистов | Ограниченный | Только через переписку |
Как видите, экономия на первоначальной цене с посредниками часто выходит боком. В случае брака вы останетесь один на один с проблемой, а завод-производитель будет ссылаться на то, что “мы отгружали качественное изделие, дальше не наша вина”. Работая напрямую с проверенными производителями полного цикла, вы решаете вопросы быстрее.
Технологические нюансы, влияющие на стоимость
Почему одна отливка стоит 400 тысяч, а похожая на нее другая — 600 тысяч? Дьявол кроется в деталях технологии. Многие заказчики не понимают разницы между литьем в песчано-глинистые формы и литьем по выплавляемым моделям (ЛПМ). Для крупногабарита чаще используют первые, но если нужна высокая точность поверхности — приходится идти на ЛПМ, что резко удорожает процесс.
Также важен коэффициент использования металла (КИМ). Грубо говоря, сколько металла пойдет в стружку при механической обработке. Хороший инженер-технолог сможет спроектировать отливку так, чтобы КИМ был максимальным, сэкономив вам тонны дорогого сплава. Плохой — зальет лишнего “про запас”, и вы заплатите за металл, который потом уйдет в утиль. Требуйте от поставщика расчета КИМ на этапе КП!
Отдельная история — термообработка. Крупные массивные детали прогреваются неравномерно. Середина может остаться мягкой, пока края перекалятся. Для этого нужны специальные режимы ступенчатого нагрева и выдержки, которые потребляют колоссальное количество электроэнергии. В 2026 году тарифы на промышленную электроэнергию снова подросли, и это напрямую отражается в счете. Заводы с собственными источниками энергии или ночными тарифами оказываются в более выгодном положении.
Проблема дефектов и методы их устранения
Будем реалистами. Идеальных отливок не бывает. Вопрос в том, какие дефекты допустимы, а какие — нет. Пористость, раковины, трещины — вечные спутники литейного производства. Главное — не скрыть их, а грамотно оценить и устранить. Современный стандарт требует 100% контроля критических зон.
Если вам предлагают отливку без предоставления протоколов радиографического контроля (РК) или ультразвукового контроля (УЗК) — это нарушение всех мыслимых норм. В 2026 году требования Ростехнадзора ужесточились. Любая отливка для ответственных конструкций должна иметь “цифровой паспорт”, где зафиксированы все этапы контроля. Отсутствие такой документации сделает невозможным ввод объекта в эксплуатацию госкомиссией.
Я слышал истории, когда заводы пытались заваривать крупные дефекты без согласования с заказчиком. Результат? Через полгода эксплуатации в месте заварки возникала усталостная трещина. Всегда настаивайте на том, чтобы технология ремонта дефектов (если они вообще допускаются чертежом) была согласована с вами письменно.
Перспективы рынка: что ждать в конце 2026 и в 2027 году?
Прогнозировать в нынешних условиях — дело неблагодарное, но тренды прослеживаются четко. Ожидается дальнейшая консолидация рынка. Мелкие литейные цеха, не способные инвестировать в экологию и автоматизацию, будут либо закрываться, либо поглощаться холдингами. Это может привести к временному дефициту мощностей и очередям на заказы.
Цены на крупногабаритные отливки из специальных сталей продолжат расти, но темпы роста замедлятся во второй половине года, если стабилизируется курс рубля и логистические цепочки. Однако, рассчитывать на возврат к ценам 2023 года не стоит. Новая реальность диктует новые правила ценообразования.
Технологически мы увидим больший упор на цифровое моделирование процессов затвердевания. Заводы, внедрившие системы симуляции литья, смогут давать более точные прогнозы по срокам и качеству, снижая процент брака. Это станет их главным конкурентным преимуществом. Если вы выбираете партнера на долгосрочную перспективу, узнайте, используют ли они CAE-системы для анализа литейных процессов.
Также стоит обратить внимание на развитие сотрудничества со странами БРИКС. Поставки оборудования и некоторых видов сырья из Китая и Индии могут немного сбалансировать рынок, но полностью заменить европейские технологии в сегменте сверхточных спецсталей пока невозможно. Нам предстоит долгий путь собственной разработки сплавов.
Итоговое резюме для заказчика
Заказ крупногабаритных отливок из специальных сталей в 2026 году — это не просто покупка товара, это инвестиция в надежность вашего будущего проекта. Экономия здесь должна быть умной. Нельзя экономить на качестве металла, на контроле и на квалификации исполнителя.
Выбирайте заводы с историей, собственной лабораторией и прозрачной ценовой политикой. Будь то крупные российские холдинги или международные игроки вроде «Хэншуй Минъян Машиностроение», ключевыми критериями остаются наличие сертификации ISO, собственный парк оборудования и готовность подтвердить качество документально. Не бойтесь задавать неудобные вопросы и требовать документы. Рынок сейчас на стороне покупателя в том смысле, что производителей много, но действительно надежных — единицы. Ваша задача — найти их.
Помните, что самая дешевая отливка может стать самой дорогой в эксплуатации, если она выйдет из строя в первый год работы. Взвешивайте все “за” и “против”, считайте полную стоимость владения, а не только цену покупки. И тогда ваши механизмы будут служить десятилетиями, несмотря на суровый российский климат и высокие нагрузки.
Надеюсь, этот материал поможет вам принять верное решение и избежать типичных ошибок. Если у вас есть опыт заказа подобных изделий в этом году — делитесь в комментариях, какие подводные камни встретили вы? Иногда живой опыт ценнее любых аналитических отчетов.
Источники информации и данные для проверки:
- MetalInfo.ru – Новости металлургического рынка РФ (Обновлено: Март 2026)
- Аналитический центр “Сталь” – Отчет по ценам на спецстали 2026
- MetallPlace – Мониторинг цен на ферросплавы и шихту
- Федеральное агентство по техническому регулированию и метрологии (Актуальные ГОСТ на отливки)
- Официальный сайт УЗТМ-КАРТЭКС – Примеры выпускаемой продукции и технологии