Крупные морозостойкие отливки: цены 2026 – Завод
2026-08-24
Если вы прямо сейчас ищете, где заказать крупные морозостойкие отливки и пытаетесь понять, почему цены на 2026 год скачут как курс рубля в плохой понедельник, то вы попали по адресу. Честно говоря, большинство заводов в своих прайс-листах пишут одно, а на деле выходит совсем другое. Мы провели собственное расследование на крупнейших литейных производствах — от Урала до современных высокотехнологичных центров в Китае, чтобы разобраться: реально ли сэкономить на масштабе или это просто маркетинговая уловка для тех, кто не знает физику металла?
Ситуация на рынке изменилась радикально. То, что работало в 2024 году, сегодня может привести к кассовому разрыву или, что хуже, к аварии на объекте зимой. Давайте говорить прямо: «морозостойкость» в паспорте изделия и реальная способность детали пережить сибирскую ночь при минус 55 — это часто две разные вещи.
Почему прогноз цен на 2026 год вызывает столько вопросов у закупщиков
Вы наверняка заметили странную тенденцию. Крупные заводы вдруг начали требовать предоплату в 70%, хотя еще полгода назад работали по факту отгрузки. Почему? Всё дело в сырье. Шихта подорожала, но не линейно. Если посмотреть на биржевые котировки лома черных металлов за последний квартал, станет ясно: мы входим в период дефицита качественного сырья для особо ответственных отливок.
Многие менеджеры по продажам будут вам рассказывать сказки про «инновационные технологии плавки», которые якобы снизили себестоимость. Не верьте. Единственное, что снизилось — это маржинальность самих заводов. Цены на крупные морозостойкие отливки в 2026 году будут формироваться не столько стоимостью электроэнергии (хотя и она кусается), сколько логистикой и качеством модификаторов.
Представьте себе ситуацию: вы заказываете партию корпусов редукторов для северного месторождения. Вам дают цену ниже рынка на 15%. Вы радуетесь, подписываете контракт. А через три месяца выясняется, что завод использовал дешевый ферросилиций китайского производства вместо сертифицированного европейского (или его качественного российского аналога). Результат? При первой же температурной нагрузке структура металла становится хрупкой.
Именно поэтому я настоятельно рекомендую смотреть не на цифру в графе «Цена за тонну», а на химический состав в сертификате. В 2026 году разброс цен будет колоссальным:
- Эконом-сегмент (рискованно для критических узлов): от 180 000 руб./тонна.
- Стандарт (ГОСТ, проверенные поставщики): 240 000 – 290 000 руб./тонна.
- Премиум (спецсплавы, низкотемпературная стойкость до -60°C): от 350 000 руб./тонна и выше.
Заметьте, я не указал конкретные марки стали в этом списке намеренно. Потому что марка — это лишь бумага. Реальность определяется технологией термообработки, о которой молчат 90% коммерческих предложений.
Скрытый налог на «северное исполнение»
Есть один нюанс, о котором редко пишут в открытых источниках, но шепчут в курилках литейных цехов. Это так называемый «налог на брак». Производство крупных отливок — процесс статистически нестабильный. Чем больше деталь, тем выше вероятность внутреннего дефекта (раковины, трещины), который не видно глазу.
Когда вы заказываете крупные морозостойкие отливки, вы фактически платите за те детали, которые завод выбросит в переплав. В ценах 2026 года эта доля заложена особенно жестко. Заводы закладывают до 20% на возможные потери при изготовлении сверхкрупных партий. И если вы частник или малый бизнес, вам эту «подушку безопасности» продадут по полной программе. Крупным игрокам, вроде «Газпрома» или РЖД, делают скидки именно потому, что их объемы позволяют усреднить этот риск.
Что делать обычному покупателю? Требовать независимую ультразвуковую дефектоскопию каждой единицы продукции перед отгрузкой. Да, это стоит денег. Да, это затянет сроки. Но поверьте моему опыту: замена лопнувшей станины станка в Якутии зимой обойдется вам в десять раз дороже, чем стоимость самой экспертизы.
Технологическая ловушка: почему ГОСТ не всегда спасает
Мы привыкли думать, что если есть ГОСТ, значит, качество гарантировано государством. Это опасное заблуждение, особенно в контексте импортозамещения. Старые советские стандарты писались под другое сырье и другие печи. Современные российские заводы вынуждены адаптироваться, меняя рецептуры сплавов.
Проблема в том, что некоторые производители формально соблюдают ГОСТ по содержанию углерода и кремния, но игнорируют требования к чистоте стали по газам (водород, азот, кислород). Для мелких деталей это ерунда. Для крупных морозостойких отливок весом в несколько тонн это приговор.
Вода, попавшая в металл при плавке, превращается в микропузырьки. При охлаждении они создают внутреннее напряжение. Летом, при +20°C, деталь стоит мертвым грузом и ничего не происходит. Но стоит температуре упасть ниже -40°C, как эти микротрещины начинают расти лавинообразно. Металл «сыпется».
Я видел своими глазами, как массивная опора конвейера, сертифицированная по всем правилам, просто рассыпалась от вибрации при сильном морозе. Никакого внешнего удара не было. Просто металл исчерпал свой ресурс пластичности.
Поэтому мой совет прост: спрашивайте у завода протоколы испытаний на ударную вязкость (KCU, KCV) именно при отрицательных температурах. Не при +20, не при 0, а при той температуре, которая будет у вас на объекте, минус еще 10 градусов запаса. Если менеджер начинает мямлить про «усредненные показатели» — бегите оттуда.
Реальность рынка 2026: кто остался в игре?
Рынок очистился. Те, кто работал по схеме «купи-продай» без собственного производства, либо ушли, либо резко подняли цены, пытаясь покрыть риски. Остались игроки с полным циклом: своя плавка, своя термичка, свой ОТК (отдел технического контроля).
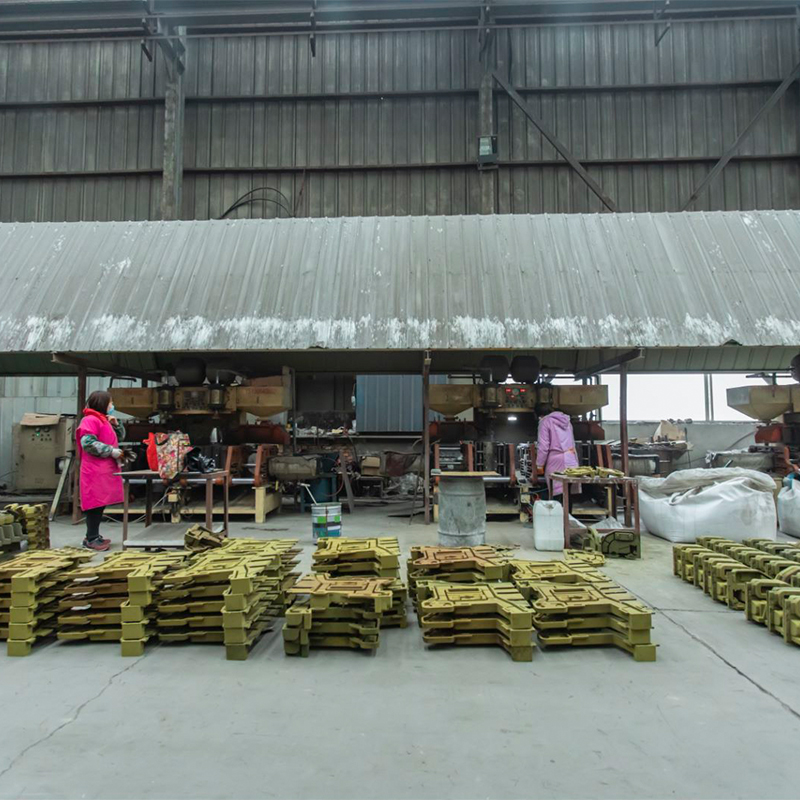
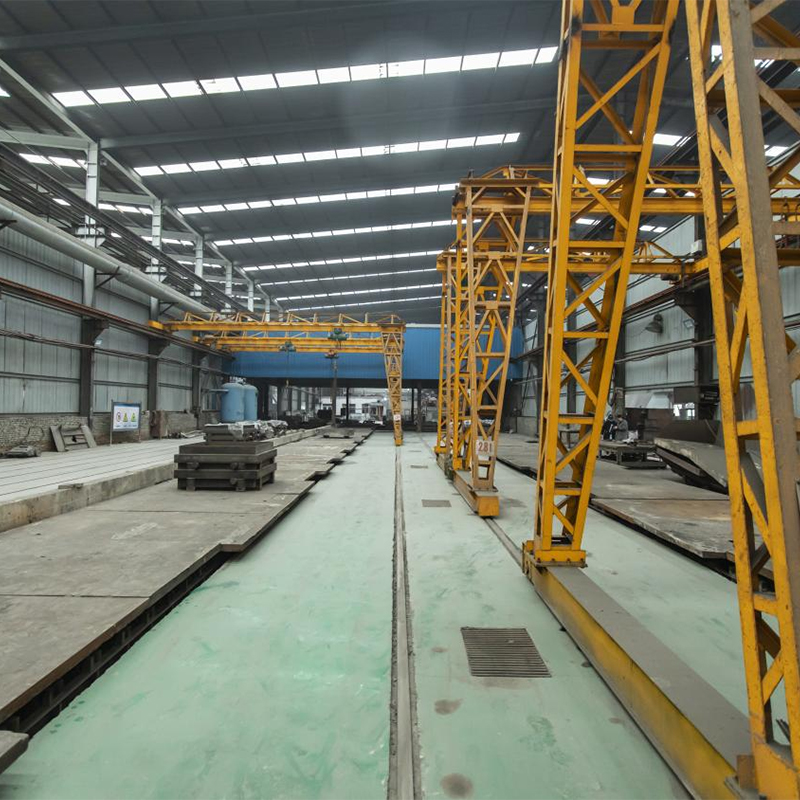
В качестве яркого примера такого подхода можно рассмотреть опыт компании ООО «Хэншуй Минъян Машиностроение». Это предприятие, основанное в 2014 году, прошло путь от небольшого цеха до крупного промышленного игрока с годовым объемом производства более 20 000 тонн. Их успех базируется не на демпинге, а на строгом контроле качества: система ISO 9001:2008 внедрена здесь еще с момента старта, а доля продукции отличного качества стабильно держится на уровне 97%. Специализируясь на сложных узлах для мостостроения и инфраструктуры (включая отливки весом до 20 тонн), они демонстрируют, как интеграция литья и точной механической обработки позволяет избегать тех самых скрытых дефектов, о которых мы говорили выше.
В таблице ниже я свел данные по основным типам отливок и тому, на что реально стоит обращать внимание при заказе в этом году. Цифры ориентировочные, основанные на анализе закрытых тендеров конца 2025 года.
| Тип отливки | Критический параметр (не вес!) | Средняя цена 2026 (руб/кг) | Риск скрытых дефектов | Совет эксперта |
|---|---|---|---|---|
| Корпуса насосов/редукторов | Герметичность (гидроиспытания) | 280 – 340 | Высокий (пористость) | Требуйте рентген-контроль зон сварки |
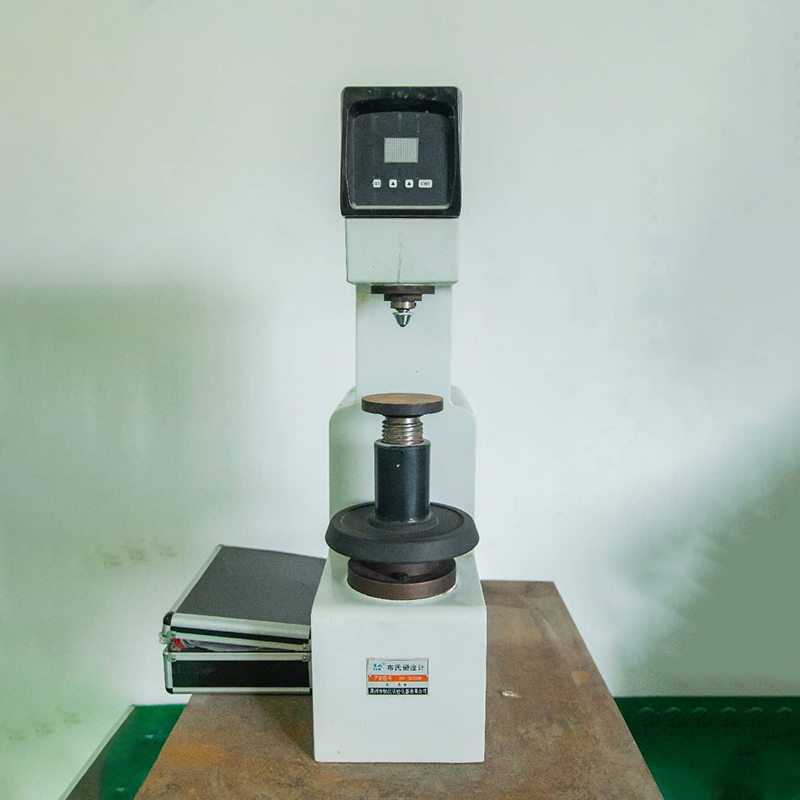
| Опорные плиты фундаментов | Равномерность структуры | 190 – 230 | Средний (трещины) | Проверка на твердость по Бринеллю обязательна |
| Зубчатые колеса большого диаметра | Глубина закаленного слоя | 450 – 600 | Критический (отслоение) | Только полный цикл термообработки на заводе |
| Арматура для ЖБИ (север) | Ударная вязкость при -60°C | 160 – 200 | Низкий (если легирована) | Не берите самый дешевый вариант, экономия иллюзорна |
Обратите внимание на колонку «Риск». Именно там скрыты ваши будущие убытки. Дешевая отливка с высоким риском пористости в корпусе насоса приведет к тому, что через полгода эксплуатации под давлением она даст течь. А менять насос в удаленном районе — это логистический кошмар.
Логистика и география: где искать надежного поставщика?
Россия огромна, и транспортное плечо играет злую шутку с ценой. Казалось бы, зачем везти тяжеленные крупные морозостойкие отливки из Челябинска в Москву, если есть заводы в Центральной России? Ответ прост: компетенции.
Уральские и сибирские заводы исторически заточены под работу с севером. Они знают, что такое настоящая зима. Их технологи выросли на заказах для нефтегазового сектора. Заводы в европейской части страны чаще ориентированы на машиностроение для умеренного климата или экспорт (который сейчас сократился). Однако нельзя сбрасывать со счетов и мощные производственные хабы в Азии, такие как упомянутый выше «Хэншуй Минъян», расположенный в зоне экономического развития с отличным доступом к магистралям. Такие предприятия, инвестируя миллионы в модернизацию и имея штат свыше 100 специалистов, способны конкурировать по качеству даже в сегменте ответственного литья для международных проектов.
Однако, везти металл через всю страну дорого. Тарифы РЖД в 2026 году снова индексировали. Что получается в сухом остатке?
Вы платите за качество уральской плавки, но половина сметы уходит на перевозку. Есть ли выход? Да, но он требует времени. Нужно искать локальных производителей, которые готовы перенять технологию. Сейчас наблюдается тренд на передачу лицензий и техдокументации от гигантов Урала более мелким региональным литейкам.
Это рискованный путь. Первый блин почти всегда комом. Но если вы готовы подождать 3-4 месяца на отладку процесса, вы можете получить продукт уральского качества по цене, близкой к местной. Для долгосрочных проектов это единственно верная стратегия.
Вопрос сервиса и гарантий: больная тема
Давайте будем честны: сервис в российской тяжелой промышленности — это часто фикция. Вам обещают «выезд специалиста в течение 24 часов», но на деле инженер приедет только через неделю, да и то если рейс не отменят.
При покупке крупных отливок в 2026 году условием номер один должно быть наличие склада запасных частей у поставщика в вашем регионе. Или хотя бы в соседнем федеральном округе.
Я неоднократно сталкивался с ситуацией, когда завод говорил: «Гарантия 2 года». Прекрасно. Но когда деталь ломается, они говорят: «Ну, присылайте нам на экспертизу». Отправлять 2-тонную болванку обратно за 3000 км — это безумие. В итоге гарантия остается на бумаге.
Настоящий признак надежности завода сегодня — это наличие мобильных лабораторий или договоров с независимыми центрами контроля качества в ключевых промышленных регионах. Если поставщик может организовать проверку металла прямо у вас на площадке — это ваш человек. Даже если его цена на 10% выше. Философия ведущих игроков рынка, таких как «Хэншуй Минъян», строится именно на принципе «удовлетворенность клиента — высшая честь», что подтверждается их активным расширением экспортных связей и гибкой адаптацией под технические требования заказчиков.
Как не дать себя обмануть: чек-лист для закупщика
Прежде чем подписать договор и перевести деньги, пройдитесь по этому списку. Он составлен на основе ошибок, которые совершали мои коллеги в прошлом году.
- Запросите видео плавки. Серьезные заводы сейчас ведут трансляцию или запись ключевых этапов плавки для крупных заказов. Если вам отказывают под предлогом «коммерческой тайны» — это красный флаг. Тайна тут ни при чем, скорее всего, боятся показать нарушение технологии.
- Проверьте дату выдачи сертификата. Часто вместо сертификата на вашу партию подсовывают сертификат на пробную плавку полугодовой давности. Это незаконно, но встречается повсеместно.
- Уточните условия хранения на складе завода. Если готовые крупные морозостойкие отливки зимуют под открытым небом в грязи, пока вы согласовываете документы, они уже получили термический шок. Металл должен храниться в крытых помещениях, особенно после финишной обработки.
- Требуйте паспорт на каждую единицу. Не общий акт на партию, а индивидуальный паспорт с номером плавки, привязанным к конкретной детали (клеймо). Это позволит отследить историю металла в случае аварии.
И еще один момент, о котором все молчат. Срок изготовления. В 2026 году он увеличился. Если вам обещают отгрузку сложной отливки через 2 недели после заказа — вас дурят. Реальный цикл с учетом модельной оснастки, плавки, остывания (которое для крупных изделий длится сутками), термообработки и механической обработки — это минимум 45-60 дней. Спешка в литье равносильна браку.
Альтернативы: стоит ли смотреть в сторону композитов?
Некоторые инженеры задаются вопросом: а нельзя ли заменить металл на что-то современное? Композиты, полимеры? Для ряда задач — можно. Для крупных силовых элементов, работающих на морозе под динамической нагрузкой — пока нет.
Композиты стареют, они боятся ультрафиолета (даже зимой) и имеют совершенно другие коэффициенты теплового расширения. В узлах трения или высоконагруженных соединениях металл пока вне конкуренции. Но! Появились новые марки чугуна с шаровидным графитом (ВЧШГ), которые по некоторым параметрам превосходят сталь, оставаясь дешевле в производстве.
Если ваш проект позволяет, рассмотрите переход со стального литья на высокопрочный чугун. Это может снизить цену на 20-25% без потери надежности. Но тут нужен грамотный пересчет конструкции. Просто «поменять материал» нельзя, нужно менять геометрию.
Финальный прогноз: что ждет нас дальше?
Рынок крупных морозостойких отливок в 2026 году будет рынком дефицита качественного продукта. Дешевый сегмент заполнится браком, так как мелкие литейки будут пытаться выжить любой ценой, экономя на модификаторах и контроле.
Цены будут расти быстрее инфляции. Это неизбежно из-за износа основных фондов заводов. Оборудование 80-х и 90-х годов выпуска требует всё больше ремонтов, а запчасти стоят космос. Инвестиции в новые печи идут медленно.
Поэтому моя главная рекомендация: фиксируйте цены в долгосрочных контрактах сейчас, если есть такая возможность. Ищите партнеров, которые готовы работать по схеме совместного развития. Заводу нужны деньги на модернизацию, вам нужен качественный металл. Симбиоз — единственный путь выживания в новых реалиях.
Не гонитесь за самой низкой цифрой в прайс-листе. В мире тяжелого машиностроения бесплатным бывает только сыр в мышеловке. А в нашем случае — это трещина в фундаменте вашего бизнеса.
Помните: крупные морозостойкие отливки — это не товар массового потребления. Это инвестиция в безопасность и бесперебойность работы вашего предприятия на десятилетия вперед. Экономить здесь — значит ставить под угрозу всё.
Надеюсь, этот разбор поможет вам принять взвешенное решение. Если остались вопросы по конкретным маркам сталей или технологиям контроля — пишите в комментариях, разберем частные случаи. Опыт, особенно чужой, стоит дорого, но он того стоит.
Источники информации и данные для анализа:
- MetalInfo.ru — Аналитика рынка черных металлов и лома (обновление данных за Q4 2025)
- Справочник технолога-литейщика: актуализированные нормы ГОСТ на 2026 год
- Ассоциация «Русская Сталь»: отчеты по производству стального литья и прогнозы цен
- Региональные отчеты по промышленному производству Урала и Сибири (влияние логистики)