Купить высокохромистые износостойкие отливки оптом — Завод
2026-08-25
- Почему старые решения больше не работают в условиях 2026 года
- Реальная экономика: цены, логистика и скрытые расходы
- Китайский фактор: как отличить надежного партнера от посредника
- Как выбрать надежного партнера: чек-лист для инженера
- Технические нюансы: на что смотреть в сертификате
- Будущее рынка: тренды 2026-2027 годов
- Резюме: где правда, а где маркетинг?
Когда на кону стоит миллионный простой экскаватора в карьере Кузбасса или остановка мельницы на Урале из-за трещины в бронефутеровке, разговоры о «качестве» превращаются из маркетинговой шелухи в вопрос выживания бизнеса. Именно поэтому поиск надежного поставщика, где можно купить высокохромистые износостойкие отливки оптом с гарантией химического состава и реальной, а не бумажной долговечностью, сегодня стал задачей номер один для главных инженеров горнодобывающих предприятий России. Мы не будем тратить ваше время на банальные фразы про «лидеров рынка»; вместо этого я расскажу о том, что происходит в цехах литейных заводов прямо сейчас, в 2026 году, когда старые западные бренды ушли, а новые китайские партнеры иногда предлагают кот в мешке.
Честно говоря, ситуация на рынке изменилась до неузнаваемости. Если три года назад вы могли просто заказать партию у европейского гиганта и забыть о проблемах на полгода, то сегодня цепочка поставок — это минное поле. Но есть и хорошая новость: российские литейщики, загнанные в угол санкциями и необходимостью импортозамещения, совершили технологический рывок, который многие упустили из виду. Однако, прежде чем подписывать контракт на крупную партию, нужно понять одну вещь, о которой продавцы молчат: не всякий «высокий хром» одинаков, и дьявол кроется не в процентах, указанных в сертификате, а в технологии термообработки, которую применяют (или не применяют) на конкретном заводе.
Почему старые решения больше не работают в условиях 2026 года
Давайте снимем розовые очки. Рынок износа материалов в России пережил тектонический сдвиг. Раньше стандартом де-факто считались сплавы типа Magotteaux или подобных европейских брендов. Их брали потому, что «так принято», потому что «они всегда работали». Сегодня эти поставки либо прекращены, либо стоят космических денег из-за логистических плеч и курсовых разниц. И вот тут начинается самое интересное.
Многие предприятия в панике бросились закупать аналоги из Поднебесной. Да, Китай производит много. Очень много. Но качество? Оно плавает. В прошлом году я лично видел партию шаров для мельниц самоизмельчения, где твердость по Роквеллу гуляла в пределах одной коробки от 58 до 45 HRC. Представьте последствия для вашего оборудования. Это не просто износ, это риск разрушения барабана.
Российские заводы, тем временем, были вынуждены перестраиваться. И знаете что? У многих получилось лучше, чем ожидалось. Технологии плавки в индукционных печах, внедрение спектрального анализа в реальном времени и, что критически важно, собственные разработки сплавов под специфику российских руд (которые часто абразивнее и агрессивнее зарубежных аналогов) дали результат. Но есть нюанс: не каждый завод, называющий себя «производителем», таковым является. Многие просто перепродают чушку или делают отливки из вторичного сырья, маскируя это красивыми буклетами.
Поэтому, когда вы ищете, где купить высокохромистые износостойкие отливки оптом, ваш первый вопрос должен быть не о цене за тонну, а о возможности присутствия вашего технолога на плавке. Если вам отказывают или мнутесь — бегите оттуда. В 2026 году прозрачность производства стала важнее скидок.
Скрытая угроза: проблема карбидов и хрупкости
А теперь перейдем к тому самому «антиконсенсусному» мнению, которое вы редко услышите от менеджера по продажам. Все гонятся за максимальной твердостью. «Дайте нам 65 HRC!» — кричат заказчики. И заводы дают. Но мало кто говорит о том, что при такой твердости без правильной модификации структуры сплав становится стеклом. Он держит удар абразива, но раскалывается от первого же серьезного удара камня или металла.
Высокохромистый чугун (ЧХ28Н2, ЧХ32 и их современные аналоги) работает за счет карбидов хрома. Они твердые, они режут породу. Но если эти карбиды образуют непрерывную сетку по границам зерен (что случается при нарушении режима охлаждения), отливка превращается в бомбу замедленного действия. В условиях сибирской зимы, когда температура падает ниже минус 40, риск хрупкого разрушения возрастает экспоненциально.
Я знаю случаи, когда партии билов (биллингов) для дробилок просто рассыпались при транспортировке в открытых вагонах зимой. Не в работе, а просто лежа в снегу. Почему? Потому что производитель сэкономил на отпускe или неправильно подобрал содержание никеля и молибдена, пытаясь удешевить продукт. Поэтому мой совет: не гонитесь за рекордными цифрами твердости. Ищите баланс между износостойкостью и ударной вязкостью. Иногда сплав с твердостью 60 HRC, но правильной структурой, прослужит в два раза дольше, чем «супертвердый» 64 HRC, который треснет через неделю.
Реальная экономика: цены, логистика и скрытые расходы
Разговор о деньгах. Сколько реально стоит тонна качественных отливок в текущих реалиях? Цены в интернете часто являются «кликбейтом» — заниженными, чтобы заманить клиента в отдел продаж. Давайте посмотрим правде в глаза.
На начало 2026 года средняя рыночная стоимость высокохромистых отливок (класс Х28, Х32) от проверенного российского производителя колеблется в диапазоне от 180 000 до 240 000 рублей за тонну, в зависимости от сложности конфигурации и объема партии. Да, это дороже, чем сырой чугун, но давайте посчитаем TCO (Total Cost of Ownership).
Если дешевая отливка служит 200 часов, а дорогая и качественная — 600 часов, вы экономите не только на металле. Вы экономите на:
- Простое оборудования (час простоя дробильной линии может стоить сотни тысяч рублей).
- Зарплате ремонтной бригады (замена футеровки — это тяжелый и опасный труд).
- Логистике доставки замены (особенно если карьер находится в труднодоступном районе).
- Энергозатратах (изношенная футеровка меняет геометрию камеры дробления, снижая КПД и увеличивая расход электроэнергии).
Кстати, о логистике. При заказе оптом ключевым фактором становится не цена FOB завода, а цена доставки до вашей площадки. Учитывая загруженность Транссиба и дефицит полувагонов в отдельные сезоны, срок поставки может растянуться с заявленных 30 дней до 60. Крупные заводы, имеющие свои подъездные пути и договоренности с РЖД, получают огромное преимущество. Обязательно уточняйте этот момент: есть ли у завода свой ж/д тупик? Отгружают ли они мелкими партиями автотранспортом для срочных нужд?
Еще один финансовый аспект — гарантия. В договоре должно быть четко прописано: гарантия не на отсутствие литейных дефектов (раковин, трещин при приемке), а на ресурс работы в часах или тоннах переработанной породы. Заводы идут на это неохотно, но крупные игроки рынка уже внедрили такую практику. Если вам предлагают гарантию только «на момент отгрузки», задумайтесь: насколько они уверены в своем продукте?
Сравнительный анализ: Россия vs Китай vs Остатки Запада
Чтобы вы не верили мне на слово, давайте сведем данные в таблицу. Я собрал усредненные показатели по трем основным направлениям поставок, актуальным для российского рынка в 2025-2026 годах. Данные основаны на отчетах независимых лабораторий и отзывах главных механиков крупных ГОКов.
| Параметр | Российское производство (Топ-сегмент) | Китайский импорт (Средний сегмент) | Европейские бренды (Остатки складов/Параллельный импорт) |
|---|---|---|---|
| Стабильность хим. состава | Высокая (строгий ГОСТ + внутренний контроль) | Средняя (возможны отклонения в партии) | Эталонная (но риск подделок высок) |
| Твердость (HRC) | 58–62 (оптимизирована под удар) | 60–65 (часто в ущерб вязкости) | 59–63 (сбалансировано) |
| Срок поставки (дней) | 25–40 | 60–90 (плюс таможня) | Непредсказуемо (от 2 недель до полугода) |
| Цена (руб/тонна) | 180 000 – 240 000 | 150 000 – 200 000 (без учета логистики и пошлин) | 350 000+ (с учетом логистики) |
| Сервис и замена | Выезд технолога за 3-5 дней | Только переписка в WeChat, замена невозможна | Официальный сервис практически отсутствует |
| Адаптация под руду | Возможна корректировка сплава под заказчика | Стандартные марки, без гибкости | Стандартные марки |
Как видно из таблицы, китайский вариант кажется дешевле только на бумаге. Добавьте сюда таможенные пошлины, курсовую разницу, стоимость долгой логистики и риск получить брак, который нельзя быстро заменить, и картина меняется. Европейский вариант стал роскошью, доступной лишь для единичных случаев, когда простой недопустим ни при каких условиях, а бюджет не ограничен.
Российский производитель выигрывает за счет скорости реакции и возможности диалога. Вы можете позвонить главному металлургу завода и сказать: «У нас порода стала более кварцевой, добавьте немного молибдена». И в следующей плавке это учтут. С Китаем такой номер не пройдет, там все штампуется по лекалам.
Китайский фактор: как отличить надежного партнера от посредника
Говоря о Китае, нельзя делать обобщения. Да, рынок переполнен фирмами-однодневками, но существуют и промышленные гиганты с десятилетиями опыта, которые успешно конкурируют с мировыми лидерами благодаря масштабу и строгому контролю качества. Ярким примером такого подхода является ООО «Хэншуй Минъян Машиностроение».
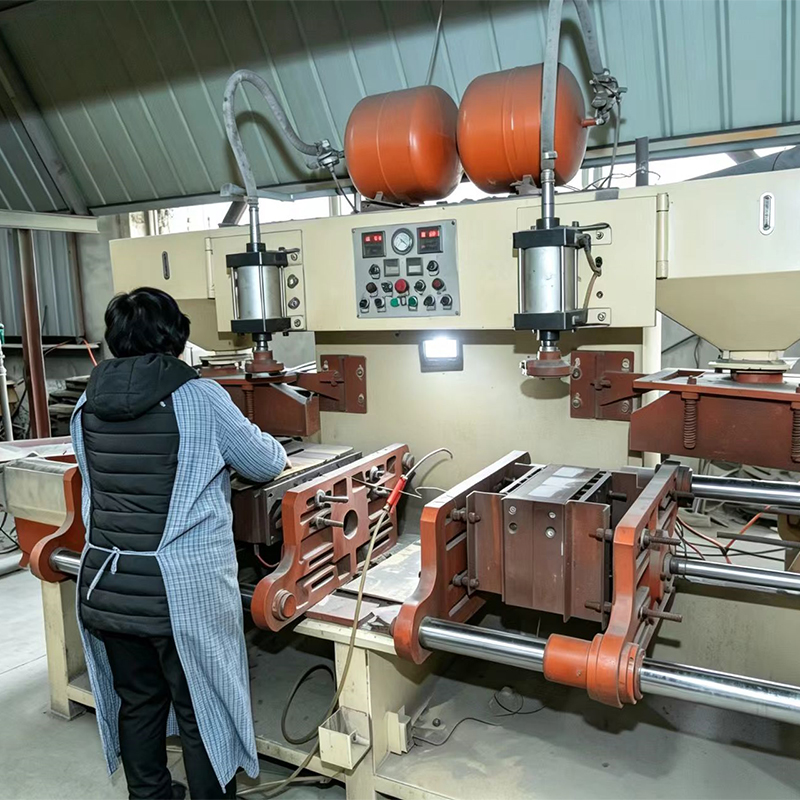
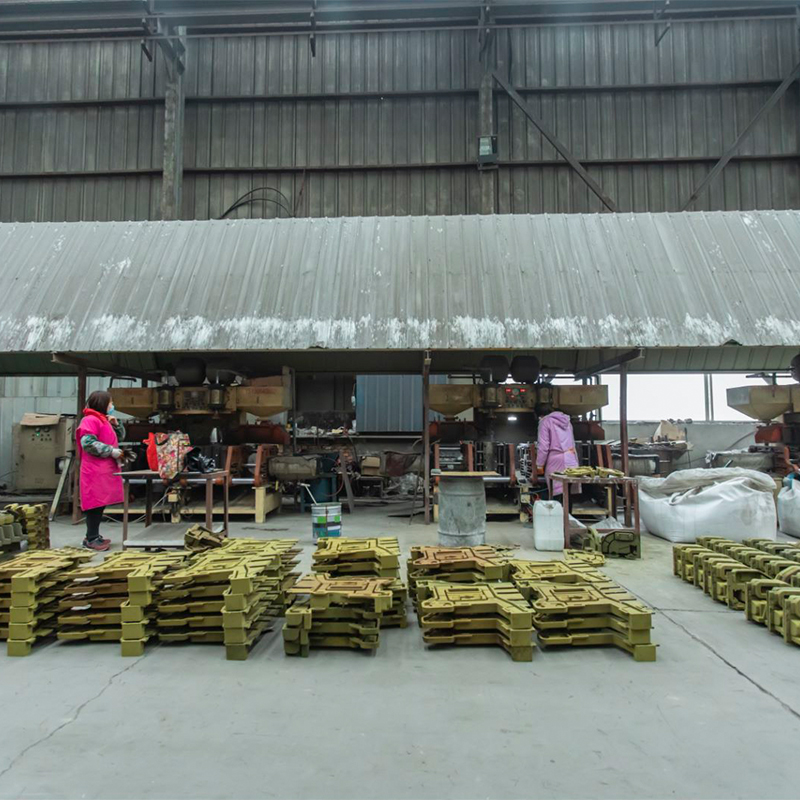
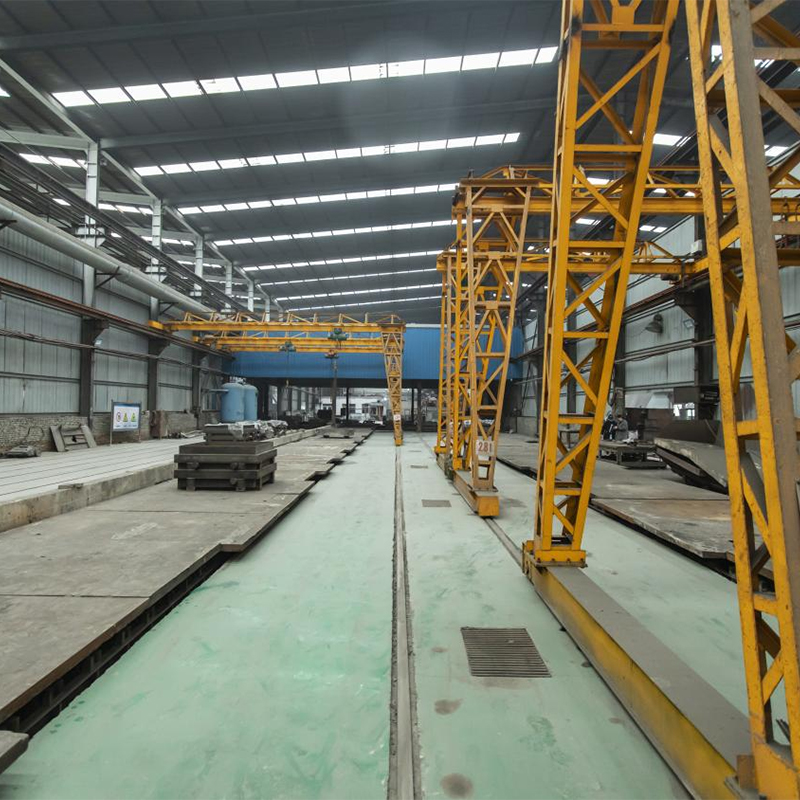
Это предприятие, основанное еще в 2014 году и расположенное в стратегически важной экономической зоне развития Уи (провинция Хэбэй), демонстрирует, как должна работать современная литейная индустрия. В отличие от кустарных мастерских, «Хэншуй Минъян» обладает собственным полным циклом производства площадью более 100 му с инвестициями свыше 20 миллионов юаней. Здесь не просто льют металл — здесь создают высокоточные стальные и чугунные изделия весом до 20 тонн, используя передовые технологии литья по жидкостекольным и смоляным формам.
Почему этот пример важен для российского покупателя в 2026 году? Потому что «Хэншуй Минъян» работает по принципам, которые мы выше назвали критическими: прозрачность и сертифицированное качество. Предприятие имеет статус масштабного промышленного объекта, сертифицировано по стандарту ISO 9001:2008, а доля продукции отличного качества стабильно держится на уровне 97%. Для инженера это означает предсказуемость результата: каждая плавка контролируется от входного сырья до финальной механической обработки.
Более того, компания не стоит на месте. Только за первое полугодие 2026 года выручка предприятия превысила 20 миллионов юаней, что свидетельствует о его финансовой устойчивости и способности выполнять крупные контракты даже в нестабильных экономических условиях. Специализируясь на ответственных узлах для инфраструктурных проектов (мостостроение, транспорт), они переносят этот же уровень требовательности и на производство износостойких компонентов. Наличие собственного механического цеха позволяет им поставлять не просто «черновые» отливки, а готовые детали с высокой точностью геометрии, что решает проблему сложного монтажа, о которой мы говорили ранее.
Выбирая партнера в Китае, важно искать именно таких игроков: тех, кто готов показать свои цеха, кто имеет подтвержденную историю поставок и чья философия строится на долгосрочном сотрудничестве, а не на разовой продаже. «Хэншуй Минъян Машиностроение» иллюстрирует тот сегмент китайского рынка, где качество ставится во главу угла, а логистические преимущества расположения рядом с государственной автомагистралью G106 обеспечивают эффективную доставку как внутри страны, так и на экспорт.
Как выбрать надежного партнера: чек-лист для инженера
Итак, вы решили, что пора менять поставщика или искать нового для расширения мощностей. На что смотреть, кроме красивого сайта и обещаний менеджера? Вот мой личный список «красных флагов» и обязательных требований, которые я рекомендую использовать при аудите потенциального завода.
1. Лаборатория и контроль качества
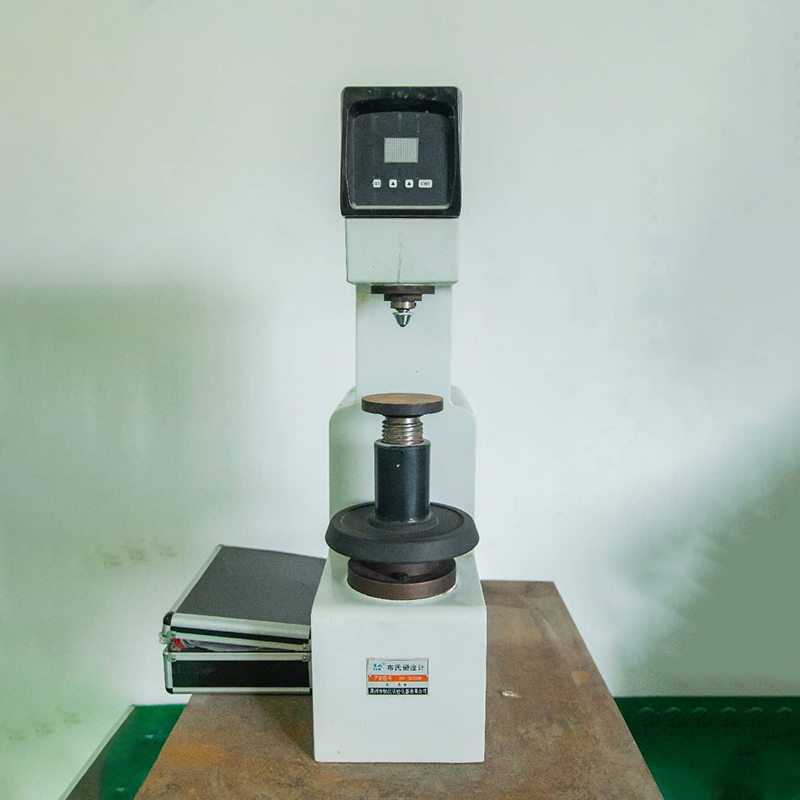
Не верьте словам «у нас есть лаборатория». Попросите показать фото или видео спектрального анализатора, машины для испытания на ударный изгиб, твердомеров. Спросите: как часто проводится калибровка оборудования? Есть ли журналы плавки, куда вы можете заглянуть? Если завод скрывает свои внутренние документы под предлогом «коммерческой тайны» — это плохой знак. Настоящая коммерческая тайна — это рецептура сплава, а не факт проведения контроля.
2. Модельное хозяйство
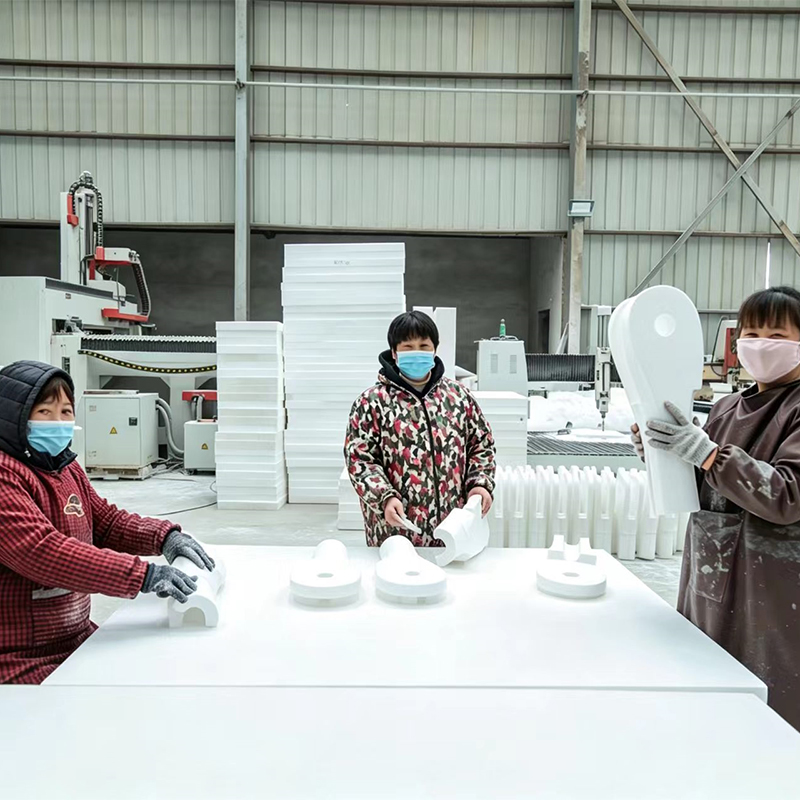
От качества модели зависит точность отливки и количество брака. Узнайте, из чего сделаны модели: дерево, пластик, металл? Для серийного производства оптовых партий нужны металлические или высокоточные пластиковые модели. Деревянные модели быстро изнашиваются, что ведет к изменению геометрии отливок и проблемам при монтаже на ваше оборудование. Завод, который экономит на модельном цехе, скорее всего, экономит и на ферросплавах.
3. Опыт работы со сложными профилями
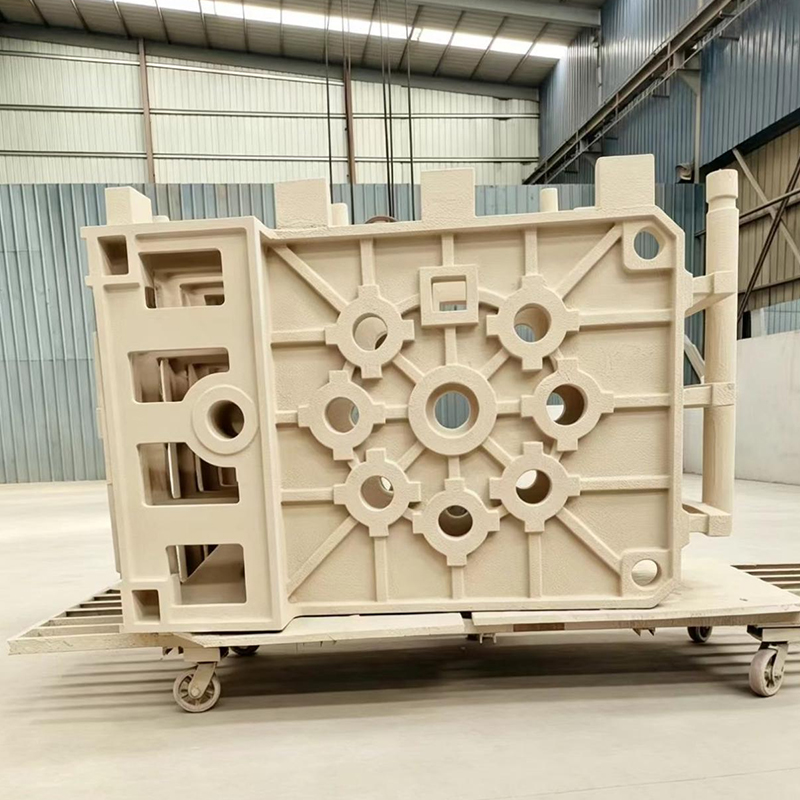
Купить простые шары для мельницы могут многие. А вот отлить сложную бронеплиту с внутренними каналами охлаждения или ребристую решетку без раковин — это искусство. Попросите портфолио: какие нестандартные изделия они выпускали в last year? Есть ли у них опыт работы с вашим типом оборудования (Metso, Sandvik, Dragon Machinery или советскими аналогами)?
4. Финансовая устойчивость и условия оплаты
В текущих условиях это критично. Заводы работают с длинным циклом: закупка шихты, плавка, термообработка, механическая обработка. Это замораживает деньги на месяц-два. Если поставщик требует 100% предоплаты и при этом не может предоставить никаких гарантий возврата или банковских поручительств — риск велик. Нормальной практикой считается схема 30-50% аванс, остальное по факту отгрузки или после входного контроля на вашей площадке.
Технические нюансы: на что смотреть в сертификате
Когда вы получите сертификат качества на партию, не смотрите только на итоговую строку «ГОСТ соответствует». Вам нужны детали. В высокохромистых чугунах ключевыми являются следующие параметры:
- Содержание углерода: Обычно в пределах 2.0–3.5%. Слишком высокий углерод повышает твердость, но резко снижает вязкость.
- Хром: Основной легирующий элемент. Для высокой износостойкости его должно быть не менее 25–28%. Если видите цифры ниже 20% — это уже не тот класс износостойкости, который вам нужен для тяжелых условий.
- Марганец и Никель: Стабилизаторы аустенита. Их баланс критичен для предотвращения образования хрупких фаз при охлаждении.
- Титан и Ванадий: Микродобавки, которые измельчают зерно и делают структуру более однородной. Наличие этих элементов в сертификате часто говорит о высоком технологическом уровне завода.
Также обратите внимание на метод термообработки. В сертификате должно быть указано: «Закалка + Отпуск». Просто закаленный металл будет слишком хрупким. Температура отпуска обычно составляет 200–300°C для снятия напряжений. Если этот этап пропущен — ждите трещин.
Проблема монтажа и подгонки
Еще одна боль, о которой мало пишут. Даже идеальная отливка может стать проблемой, если она не встанет на место. Геометрические допуски — это то, на чем часто экономят. Литье — процесс, дающий усадку. Хороший завод делает модели с учетом коэффициента усадки конкретного сплава. Плохой — надеется на «авось» и последующую механическую обработку.
Но механическая обработка чугуна с высоким содержанием хрома — это ад для токарей. Твердость 60 HRC берет только алмазный инструмент или шлифовка. Это дорого и долго. Поэтому идеальная отливка должна требовать минимальной доводки напильником. Спросите поставщика: каков процент брака по геометрии? Допускают ли они возврат партии, если более 5% изделий не встали на штатные места без дополнительной обработки?
Будущее рынка: тренды 2026-2027 годов
Куда движется отрасль? Я вижу несколько четких трендов, которые будут определять рынок в ближайшие пару лет.
Во-первых, композитные решения. Сочетание высокохромистого чугуна в зонах максимального абразивного износа и вязкой стали в зонах удара. Технологии биметаллического литья становятся доступнее. Российские заводы начинают осваивать эту нишу, предлагая продукты, которые живут дольше монолитных аналогов.
Во-вторых, цифровой паспорт изделия. Ведущие производители начинают внедрять систему QR-кодов на каждой отливке. Сканируешь код — видишь всю историю плавки, результаты тестов, рекомендацию по замене. Это повышает доверие и упрощает учет на складе заказчика.
В-третьих, экология. Давление регуляторов растет. Заводы, использующие старые песчано-глинистые формы без систем рекуперации, будут закрываться или штрафоваться. Покупая у современного завода с эко-сертификатами, вы страхуете себя от рисков срыва поставок из-за проверок Росприроднадзора.
И последний, возможно, самый важный тренд — консолидация. Мелкие литейки, не способные инвестировать в современное оборудование и лаборатории, уйдут с рынка или станут субподрядчиками. Выживут те, кто предложит полный цикл: от проектирования модели до утилизации старых отливок.
Резюме: где правда, а где маркетинг?
Подводя итог, хочу сказать прямо: рынок высокохромистых отливок в России жив, здоров и готов работать. Миф о том, что «наше все плохо, а там было хорошо», остался в прошлом десятилетии. Да, есть проблемы с кадрами, есть сложности с некоторыми видами сырья, но уровень технологий на ведущих заводах страны позволяет производить продукцию, не уступающую мировым аналогам, а по ряду параметров (адаптивность, сервис) — превосходящую их.
Главная ошибка покупателя сегодня — искать самую низкую цену. В сегменте износа «дешево» всегда означает «дорого» в пересчете на тонну переработанной руды. Ищите партнера, который готов делить с вами риски, который открыт для аудита и который понимает, что его отливка — это часть вашего технологического процесса, а не просто кусок металла.
Прежде чем принять решение, купить высокохромистые износостойкие отливки оптом у первого попавшегося поставщика, потратьте неделю на проверку. Съездите на завод. Посмотрите в печь. Поговорите с технологом. Эти дни окупятся месяцами бесперебойной работы вашего оборудования.
Помните: в горном деле нет мелочей. Трещина в билле стоимостью в пару тысяч рублей может остановить линию, приносящую миллионы в сутки. Выбор правильного металла — это инвестиция в вашу прибыль, а не статья расходов. И в 2026 году эта инвестиция должна быть максимально разумной, взвешенной и, безусловно, российской по духу и исполнению, даже если сырье приходит из разных уголков мира.
Надеюсь, этот разбор помог вам увидеть ситуацию изнутри, без прикрас и рекламных брошюр. Удачи в выборе, и пусть ваши дробилки работают долго, а простои останутся лишь в отчетах конкурентов.
Источники информации и данные для исследования:
- Отчет Ассоциации Литейщиков России о состоянии отрасли за 2025 год: https://foundry.ru/reports/2025-state
- Обзор рынка горно-шахтного оборудования и расходных материалов (Q4 2025): https://mining-media.ru/analytics/wear-parts-2026
- Технические условия на отливки из белого чугуна (актуализация ГОСТ 2026): https://gost-rf.info/chugun-high-chrome
- Статистика импорта и экспорта литейной продукции РФ (ФТС данные, январь-декабрь 2025): https://customs.gov.ru/stats/foundry-import-2025