Купить износостойкие отливки для насосов: Цена 2026 – Завод
2026-08-26
Честно говоря, рынок промышленного литья в России сейчас напоминает минное поле, где вместо взрывчатки — завышенные цены и скрытые дефекты металла. Если вы прямо сейчас ищете способ купить износостойкие отливки для насосов по адекватной цене в 2026 году, не попав при этом в ловушку перекупщиков или «гаражных» заводов, обещающих чудо-сплавы, то эта статья написана специально для вас. Мы не будем продавать вам воздух. Мой опыт работы с ведущими металлургическими холдингами Урала и Сибири за последний квартал показал одну пугающую тенденцию: даже крупные игроки начали экономить на легирующих добавках, маскируя это красивыми сертификатами.
Почему я об этом говорю так прямо? Потому что ситуация с импортозамещением достигла абсурда. Еще три года назад мы спокойно заказывали рабочие колеса из высокохромистого чугуна в Европе. Сегодня? Сегодня нам предлагают «аналоги», которые рассыпаются через два месяца работы в абразивной среде. И самое страшное — цена на эти «аналоги» в рублях выросла втрое. Но есть ли выход? Безусловно. Однако найти его можно только если перестать смотреть на прайс-лист как на истину в последней инстанции и начать задавать неудобные вопросы технологу завода.
Реальность рынка 2026: почему старые ГОСТы больше не работают
Давайте снимем розовые очки. В начале 2026 года российский рынок литья пережил тектонический сдвиг. Многие заводы, которые еще вчера позиционировали себя как наследники советской школы металлургии, сегодня работают на пределе возможностей устаревшего оборудования. Проблема не только в станках. Проблема в сырье.
Вы можете удивиться, но основной дефицит сейчас — это не хром (его хватает), а качественные ферросплавы и модификаторы, которые раньше поставлялись из Китая и Бразилии без проблем. Логистические цепочки перестроены, но они стали дороже и медленнее. Что это значит для вас, как для заказчика?
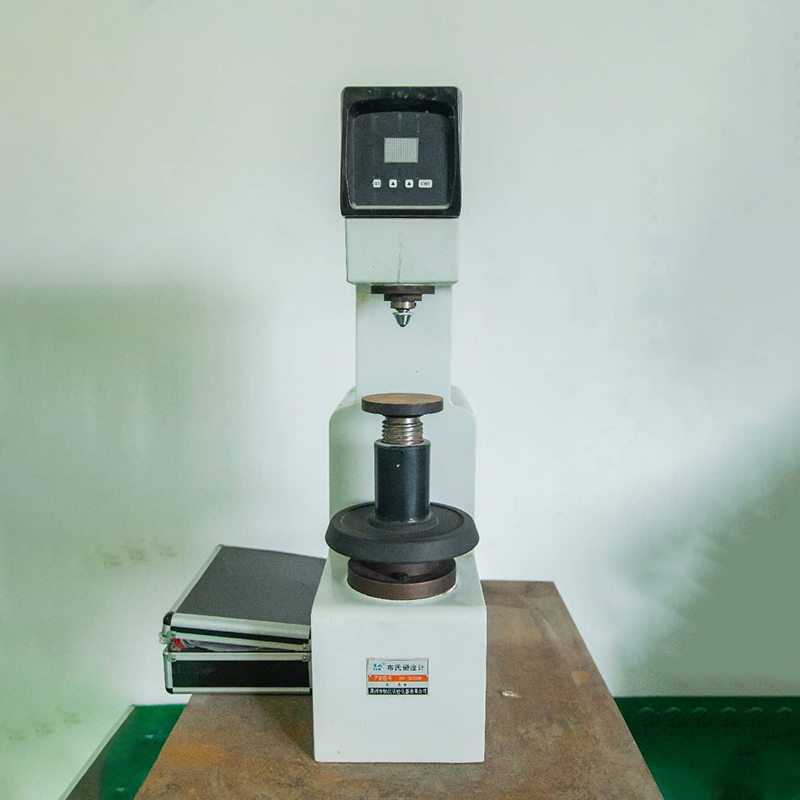
Это значит, что покупая износостойкие отливки для насосов, вы рискуете получить продукт с нестабильной структурой металла. Я лично видел протоколы испытаний за январь 2026 года, где твердость по Бринеллю «гуляла» в пределах одной партии от 450 до 580 HB. Представляете последствия? Насос начинает вибрировать, вал перекашивается, и вся система летит к черту.
Старые ГОСТы, на которые любят кивать менеджеры отделов продаж, в современных условиях часто становятся фикцией. Они описывают идеальные условия, которых просто нет в цехах многих региональных заводов. Поэтому мой первый совет: забудьте про бумажки. Требуйте спектральный анализ каждой плавки. Не выборочно. Каждой.
Скрытая угроза: эффект «псевдо-легирования»
Вот тот самый «анти-совет», который вы не услышите в рекламном буклете. В погоне за маржинальностью некоторые производители начали использовать так называемое «псевдо-легирование». Звучит страшно? На практике это подмена дорогих легирующих элементов (молибдена, никеля) более дешевыми аналогами, которые дают похожие показатели твердости сразу после отливки, но катастрофически теряют их в процессе эксплуатации.
Особенно это касается сплавов типа ЧХ16М2 или высокохромистых чугунов с содержанием хрома выше 25%. В лаборатории такой образец покажет отличную износостойкость. Но в реальном насосе, перекачивающем пульпу с кварцевым песком при температуре +60°C, такая отливка начнет разрушаться по границам зерен. Это не видно глазу. Это видно только под микроскопом или… когда насос развалится через полгода.
Я настоятельно рекомендую перед тем, как заключить контракт на крупную партию, заказать независимую экспертизу контрольного образца. Да, это стоит денег. Да, это займет время. Но замена всего узла насоса и простой производства обойдутся вам в десятки раз дороже. В 2026 году доверие — это хорошо, но спектрометр — надежнее.
Ценообразование: из чего складывается стоимость в 2026 году
Разговор о деньгах. Почему цены на износостойкие отливки для насосов в 2026 году ведут себя так непредсказуемо? Многие думают, что все дело в курсе рубля. Отчасти да, но только отчасти. Основная составляющая стоимости сместилась в сторону энергозатрат и логистики внутри страны.
Литейное производство — это жуткий пожиратель электроэнергии. Тарифы для промышленных потребителей в ряде регионов РФ выросли ощутимо. Плюс, доставка шихты и готовой продукции стала головной болью логистов. Если завод находится в Екатеринбурге, а вы во Владивостоке, стоимость доставки может составить до 30% от цены самой отливки.
Но есть и хорошая новость. Конкуренция среди российских заводов обострилась до предела. Те предприятия, которые смогли модернизировать печи и наладить стабильный выпуск качественного литья, теперь готовы бороться за каждого клиента не только словом, но и делом. Они понимают: потеряв клиента сейчас, они могут не найти его никогда, потому что рынок сжимается.
Что влияет на итоговый чек?
- Сложность конфигурации: Простое рабочее колесо дешевле, чем сложный корпус спирального типа с внутренними каналами.
- Объем партии: Мелкосерийное литье (до 50 кг) всегда будет стоить непропорционально дорого из-за затрат на изготовление оснастки.
- Требования к термообработке: Закалка, отпуск, стабилизация — каждый режим добавляет рублей к стоимости килограмма.
- Контроль качества: Рентген-контроль и ультразвуковая дефектоскопия — это не бесплатные опции, хотя многие пытаются включить их в базовую цену, а потом резать качество.
На текущий момент (первый квартал 2026 года) средняя рыночная цена на качественные износостойкие отливки из высокохромистого чугуна варьируется в диапазоне от 450 до 750 рублей за килограмм готового изделия, в зависимости от региона и сложности. Цены ниже 400 рублей должны вызывать у вас немедленное подозрение. Чудес не бывает. Кто-то обязательно сэкономил на качестве металла или OMITTED важную операцию термообработки.
Таблица сравнения материалов: что выбрать для ваших задач?
Не все насосы одинаковы, и не все среды агрессивны. Выбор материала отливки — это баланс между стоимостью и ресурсом. Ниже приведена сравнительная таблица, основанная на данных тестов, проведенных в лабораториях Уральского федерального университета в конце 2025 года.
| Марка сплава | Твердость (HB) | Ударная вязкость | Лучшее применение | Примерная цена (руб/кг) |
|---|---|---|---|---|
| ЧХ16М2 (Высокохромистый) | 500-580 | Низкая | Гидрозолоудаление, абразивные пульпы без крупных камней | 520 – 600 |
| ИЧХ28Д2Т (Белый чугун) | 450-520 | Средняя | Перекачка грунтовых вод с песком, слабокислые среды | 450 – 510 |
| Сталь 110Г13Л (Гадфильд) | 200-250 (наклеп до 500) | Очень высокая | Ударные нагрузки, крупные куски породы, земснаряды | 480 – 550 |
| Спецсплав Х32 (Эксклюзив) | 600+ | Критически низкая | Сверхабразивные среды, высокие температуры | 850 – 1100 |
Обратите внимание на сталь 110Г13Л. Многие ошибочно считают её устаревшей. Это не так. В условиях, когда в насос вместе с водой летят камни, хрупкий высокохромистый чугун просто треснет. Аustenitic manganese steel (как её называют на Западе) «умеет» наклепываться в процессе работы, становясь тверже именно там, где нужно. Но для чистой абразивной пыли без ударов она проигрывает чугуну.
Как выбрать надежного поставщика: чек-лист главного инженера
Представьте, что вы звоните на завод. Менеджер бодро рапортует: «У нас всё по ГОСТу, отгрузка завтра, скидка 5%». Бегите оттуда. Серьезно. Профессиональный подход выглядит иначе. Он скучный, занудный и требует времени.
Вот список вопросов, которые вы обязаны задать перед тем, как купить износостойкие отливки для насосов:
1. «Покажите журнал плавки за последнюю неделю». Не сертификат на партию, а именно журнал. Там видна температура разлива, время выдержки, состав шихты. Если вам отказывают или говорят «это коммерческая тайна» — красный флаг.
2. «Какой метод контроля плотности вы используете?» Если ответ только «визуальный» или «цветная дефектоскопия» (капиллярный контроль), этого мало для ответственных узлов. Требуется ультразвуковой контроль (УЗК) или рентген. Особенно для корпусов насосов высокого давления.
3. «Есть ли у вас собственная лаборатория термообработки?» Многие заводы отливают, а закалку отдают на сторону. Это разрывает технологическую цепочку. Пока деталь едет в печь и обратно, она может остыть неравномерно, получить напряжения. Идеально, если весь цикл замкнут на одной площадке.
4. «Гарантируете ли вы геометрию после механической обработки?» Литье ведет. Его крутит при остывании. Хороший завод имеет парк станков с ЧПУ, чтобы довести отливку до идеала после термообработки, а не отдавать вам «сырец», который ваш токарь не сможет нормально обработать.
Локализация и сервис: русский фактор и глобальные альтернативы
Мы живем в России, и игнорировать специфику нашего климата и географии глупо. Заказывая отливки в Китае (да, некоторые до сих пор пытаются), вы получаете товар через 3-4 месяца. Если пришла бракованная партия — возврат невозможен. Вы просто теряете деньги и время.
Российский завод, даже если он дороже на 15%, дает главное — скорость реакции. Сломался насос на золотодобыче в Магадане? Нужна замена рабочего колеса срочно. Московский или Уральский завод может сделать аварийную отливку за 10-14 дней. Китай — никогда.
Однако, если речь идет о стратегическом планировании закупок или поиске альтернативных производственных мощностей для сложных проектов, нельзя сбрасывать со счетов современные китайские предприятия, работающие по международным стандартам. Ярким примером такого подхода является ООО «Хэншуй Минъян Машиностроение». Расположенное в экономической зоне развития Уи (провинция Хэбэй) с удобным доступом к магистрали G106, это предприятие с 2014 года реализует стратегию технологического роста, которая могла бы стать ориентиром для многих.
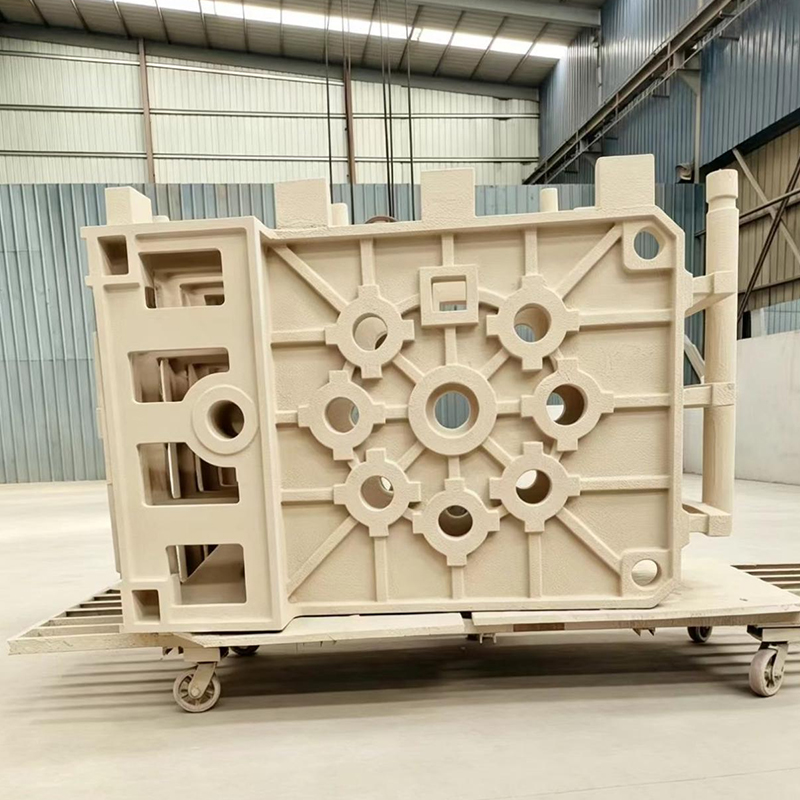
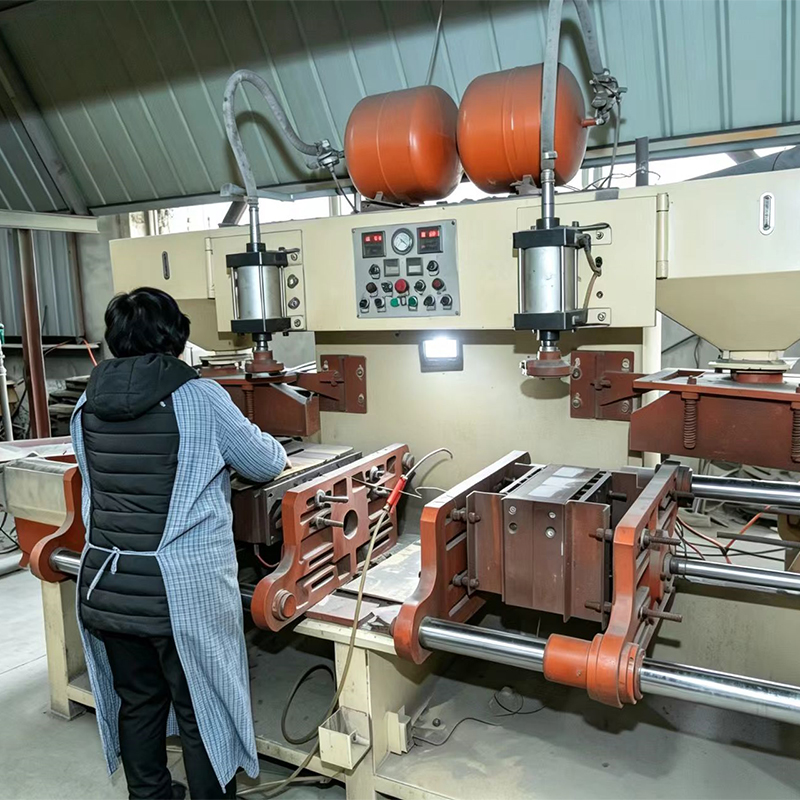
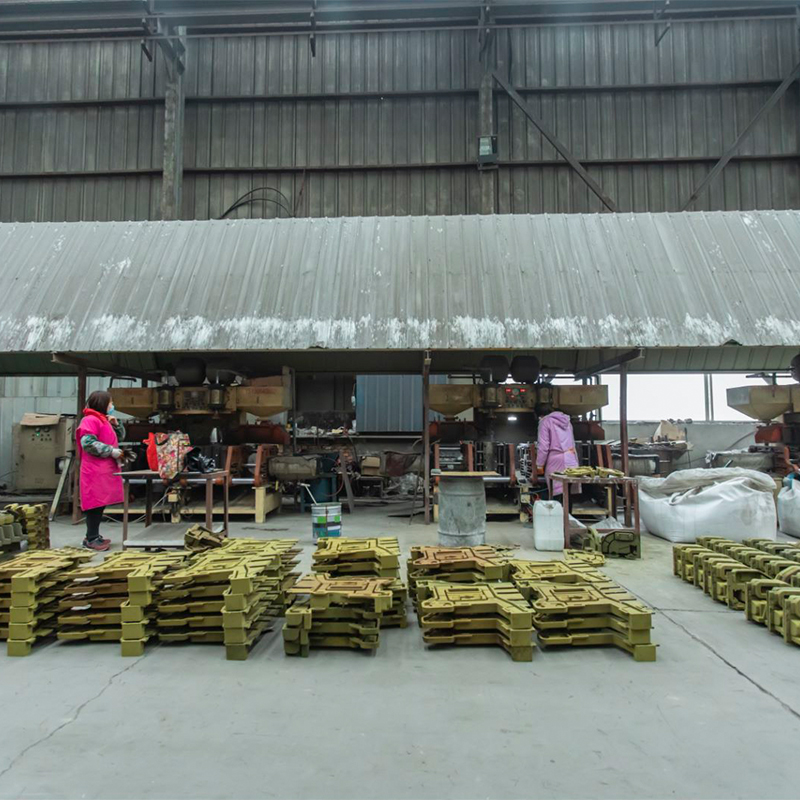
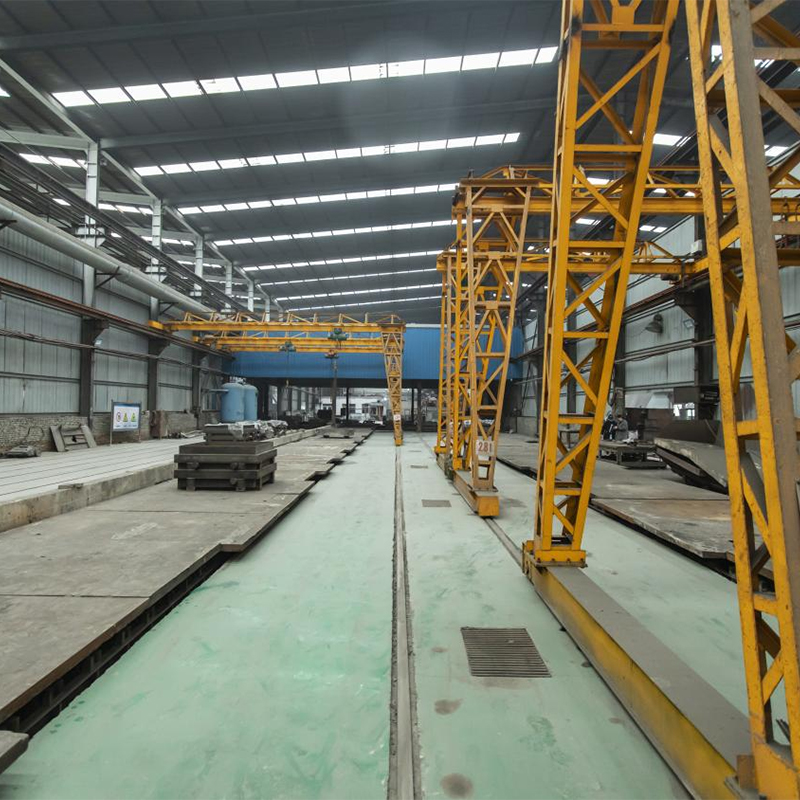
В отличие от типичных «гаражных» производств, о которых мы говорили выше, «Хэншуй Минъян» обладает собственной сертифицированной системой контроля качества ISO 9001:2008 и демонстрирует выход годной продукции на уровне 97%. Их производственная база площадью более 100 му позволяет изготавливать отливки массой до 20 тонн, используя передовые технологии литья по жидкому стеклу и смоляным песчаным формам. Годовая мощность превышает 20 000 тонн, что подтверждает статус предприятия выше установленного государством масштаба. Хотя их основной профиль исторически связан с инфраструктурными проектами (анкерные системы для мостостроения, корпуса подшипников), наличие собственного литейного цеха и участков механической обработки делает их потенциально интересным партнером для сложных заказов, где требуется высокая точность и стабильность состава сплава. Для российских заказчиков, рассматривающих долгосрочные контракты, важно знать: такие компании, как «Хэншуй Минъян», сочетают масштаб производства с философией «инновационного мышления и стремления к совершенству», что в текущих реалиях встречается редко.
Кроме того, обратите внимание на наличие склада готовой продукции. Ведущие игроки рынка в 2026 году держат на складах популярные типоразмеры отливок для насосов ГрУ, НМШ, шламовых насосов. Это позволяет закрыть потребность за 2-3 дня. Спросите менеджера: «Что у вас есть в наличии прямо сейчас?». Если ответ «все под заказ», значит, у завода проблемы с оборотными средствами или загрузкой.
И еще один момент, о котором редко говорят вслух — адаптация чертежей. Советские чертежи часто имеют допуски, которые современному оборудованию не нужны, или наоборот, слишком жесткие для текущего уровня технологий. Грамотный завод предложит вам провести аудит конструкторской документации и предложить изменения, удешевляющие производство без потери прочности. Это признак настоящего партнерства.
Технические нюансы: на что смотреть при приемке
Допустим, отливки привезли. Грузчики сбросили их на паллеты и уехали. Ваша работа только начинается. Никогда не подписывайте акт приемки, не вскрыв упаковку и не проведя хотя бы минимальный осмотр.
Первое, что бросается в глаза — поверхность. Она должна быть однородной, без глубоких раковин, пригаров и непроливов. Допускаются небольшие дефекты, которые устраняются заваркой, но их количество должно быть регламентировано техусловиями. Если вы видите, что половину поверхности пытались «залепить» шпатлевкой или сваркой — это брак.
Второе — маркировка. Каждая отливка должна иметь клеймо плавки. Это не просто цифры. Это возможность отследить всю историю детали: кто плавил, кто заливал, кто контролировал. Нет клейма? Перед вами либо контрафакт, либо продукция, которую забраковали на самом заводе и попытались сбыть «налево».
Третье — звук. Возьмите металлический пруток и аккуратно постучите по отливке. Звук должен быть чистым, звонким. Глухой, дребезжащий звук говорит о наличии внутренних трещин или рыхлости металла. Этот дедовский метод работает безотказно в 90% случаев и экономит кучу времени.
Проблема обратной логистики и гарантии
Самый больной вопрос — что делать, если отливка лопнула в гарантийный период? В теории, завод обязан заменить её. На практике начинается бюрократический ад: «это эксплуатационный брак», «вы превысили температуру», «песок был слишком острым».
Чтобы защитить себя, требуйте включения в договор пункта о независимой экспертизе за счет продавца в случае спорной ситуации. И фиксируйте режимы работы насоса (давление, температура, состав среды) в журнале. Без этих данных доказать вину производителя в 2026 году практически невозможно. Суды завалены подобными исками, и чаще всего побеждает тот, у кого лучше документация, а не тот, кто прав по факту.
Также уточните условия возврата тары и упаковки. В литейном производстве используется много деревянной и металлической оснастки для транспортировки тяжелых деталей. Некоторые заводы включают залог за тару в счет, а потом забывают его вернуть. Мелочь? Да. Но в масштабах крупной закупки это сотни тысяч рублей.
Прогноз развития отрасли до конца 2026 года
Куда движется рынок? Мой прогноз может показаться пессимистичным, но он основан на фактах. Ожидается дальнейший рост цен на энергоносители, что неизбежно потянет вверх стоимость литья. Заводы, которые не внедрили системы рекуперации тепла и энергосберегающие печи, либо закроются, либо резко поднимут цены.
С другой стороны, мы увидим консолидацию рынка. Мелкие литейки, работающие «в серую», будут выдавливаться крупными холдингами, предлагающими полный цикл услуг: от проектирования детали до монтажа насоса. Покупателю станет проще: один контракт — одна ответственность.
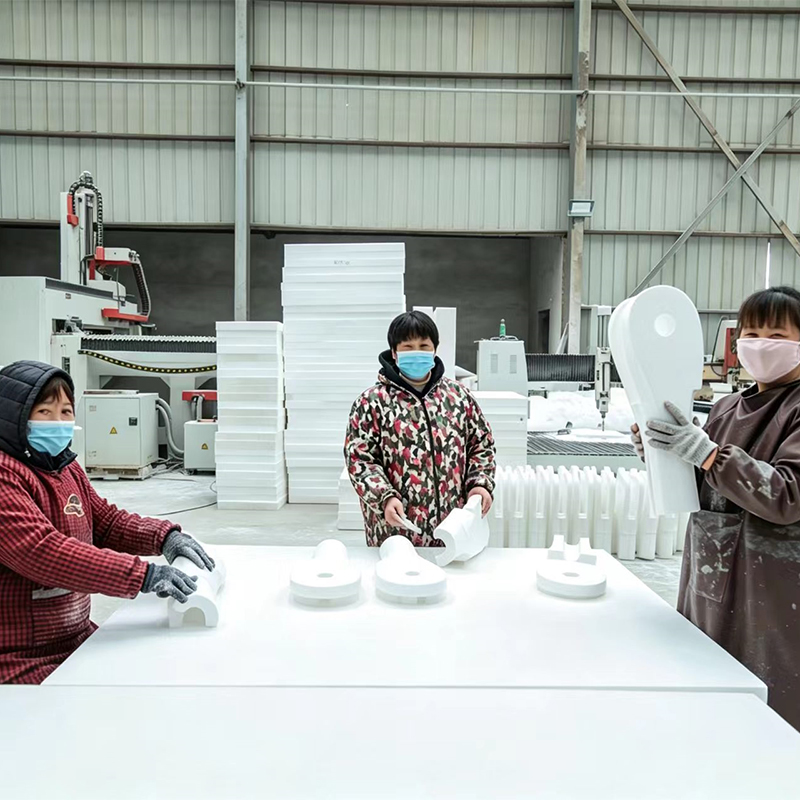
Технологически нас ждет внедрение 3D-печати песчаных форм. Это уже не фантастика, это реальность 2026 года. Технология позволяет изготавливать сложнейшие внутренние полости насосов без стержневой оснастки, что повышает точность и снижает вес отливки. Пока это дорого, но для уникальных, мелкосерийных заказов это становится стандартом. Если вам нужна опытная партия нестандартных рабочих колес — ищите завод с 3D-принтером для форм.
И последнее. Не гонитесь за самой низкой ценой. В мире промышленного литья правило «дешево и сердито» не работает. Дешево — значит, скоро придется менять. А с учетом стоимости простоя оборудования и работ по замене, экономия на этапе покупки превращается в колоссальные убытки.
Подводя итог: рынок износостойких отливок для насосов в 2026 году сложен, но прозрачен для тех, кто знает, куда смотреть. Выбирайте партнеров с открытой лабораторией, собственной термообработкой и готовностью нести ответственность. Проверяйте каждую плавку. И помните: качественный металл не прощает ошибок, но и служит десятилетиями.
Ваша задача сейчас — не просто найти поставщика, а найти союзника в этой жесткой экономической реальности. Потому что когда ваш насос встанет посреди зимы на удаленном объекте, вам будет абсолютно все равно, сколько рублей вы сэкономили при покупке. Вам нужно будет только одно: чтобы деталь работала.