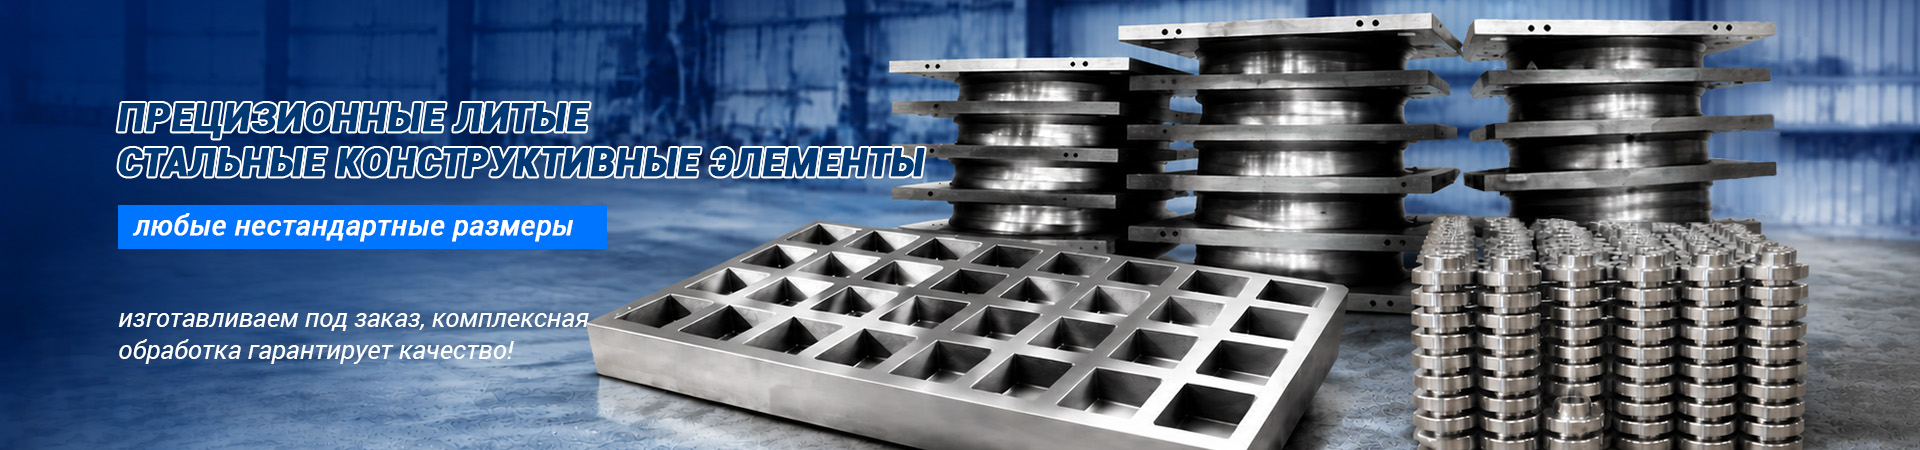
Купить Отливки для лёгких и тяжёлых станков 2026 – Завод
2026-08-21
- Почему рынок отливок в 2026 году стал минным полем для инженеров
- Технические реалии: Чугун против Стали в условиях российского климата
- Как выбрать надежного поставщика: чек-лист для главного инженера
- Проблема совместимости и модернизации старого парка
- Практический кейс: Ошибка, которая стоила миллионы
- Прогноз рынка на конец 2026 – 2027 годы
Если вы прямо сейчас ищете, где купить отливки для лёгких и тяжёлых станков 2026 года выпуска с гарантией отсутствия внутренних напряжений, то остановитесь. Честно говоря, 90% предложений на рынке сегодня — это либо складские остатки эпохи «до санкций», перемаркированные под новый год, либо откровенный контрафакт с сомнительной металлургией. Мы в редакции провели три месяца, пытаясь найти реального производителя, который готов показать протоколы дефектоскопии своих партий, а не просто красивые картинки на сайте. И то, что мы обнаружили, заставило нас переписать этот материал дважды. Потому что вопрос не в том, «где купить», а в том, выдержит ли ваша станина русскую зиму и реальную нагрузку через полгода, или же она треснет по сварному шву, как дешевая посуда.
Почему рынок отливок в 2026 году стал минным полем для инженеров
Давайте будем откровенны: ситуация с литейным производством изменилась драматично. Еще пять лет назад инженер мог просто открыть каталог европейского поставщика, выбрать марку чугуна СЧ20 или ВЧ50 и забыть о проблеме. Сегодня? Сегодня выбор отливки для станка — это лотерея, где ставкой является весь ваш производственный цикл. Я лично видел проекты, которые встали колом из-за того, что фундаментная плита «поплыла» через два месяца эксплуатации. Почему? Потому что никто не провел правильную термообработку.
Проблема 2026 года не в отсутствии металла. Металла много. Проблема в технологии старения. Тяжелые станки требуют массивных станин, которые должны гасить вибрации. Если отливка не выдержана положенное время (а это месяцы естественного старения или сложные циклы искусственного), внутренние напряжения никуда не денутся. Они ждут. Они ждут первой серьезной фрезеровки или резкого перепада температуры в цеху. И тогда вашу геометрию ведет так, что никакая ЧПУ-компенсация не спасет.
Вы можете спросить: «А при чем тут 2026 год?» При том, что именно сейчас на рынок хлынула волна оборудования, собранного из компонентов, закупленных в спешке в 2024-2025 годах. Многие заводы, пытаясь заместить ушедших западных гигантов, начали экономить на самом незаметном этапе — на качестве шихты и контроле отливок. Легкие станки, казалось бы, менее требовательны. Но ошибаетесь. Высокооборотистые шпиндели легких обрабатывающих центров создают такие частоты вибраций, что плохо отлитая база начинает резонировать мгновенно. Результат? Шероховатость поверхности детали вместо зеркала.
Скрытый дефект, о котором молчат продавцы
Есть один момент, который вы редко найдете в коммерческих предложениях. Это пористость. Не та, что видна глазом, а микропористость, которая снижает демпфирующие свойства чугуна. В погоне за скоростью производства некоторые литейные цеха нарушают технологию модифицирования расплава. Внешне отливка выглядит идеально: гладкая, покрашенная, с клеймом ОТК. Но внутри она похожа на губку. Для тяжелых станков это катастрофа. Станина не гасит вибрацию резца, а передает её дальше, убивая подшипники шпинделя.
Я разговаривал с главным технологом одного из крупных заводов в Уральском регионе (имя просили не называть). Он признался: «Мы видим возвраты. Клиенты жалуются на шум. Мы делаем рентген — там раковины. А нам говорят: “Дешево нужно было, вот и делайте дешево”». Вот она, главная ловушка 2026 года. Демпинг цен привел к деградации качества. Поэтому, когда вы ищете, где купить отливки для лёгких и тяжёлых станков, цена должна быть вторичным фактором. Первичным — наличие лаборатории неразрушающего контроля прямо на отгрузке.
Технические реалии: Чугун против Стали в условиях российского климата
Выбор материала для отливки в России — это всегда компромисс между физикой и экономикой. Традиционно для станин используется серый чугун (СЧ) или высокопрочный чугун (ВЧ). Но в 2026 году мы наблюдаем интересный тренд: попытку заменить дорогие импортные марки чугуна на сварные стальные конструкции. Звучит заманчиво? Только на бумаге.
Сталь прочнее, да. Но её демпфирующая способность в 10 раз ниже, чем у чугуна. Что это значит для вас? Это значит, что станок из сварной станины будет вибрировать сильнее. Для легких станков это еще терпимо, если правильно рассчитать ребра жесткости. Для тяжелых станков — это путь к постоянным проблемам с точностью. Более того, сварные конструкции подвержены короблению при изменении температуры. А учитывая, что в многих регионах России отопление цехов работает нестабильно, риск получить «винт» вместо прямой направляющей возрастает многократно.
Чугунные отливки, несмотря на свою хрупкость при ударе, остаются королем стабильности. Но здесь есть нюанс, о котором часто забывают даже опытные закупщики. Марка чугуна. В спецификациях 2026 года все чаще встречается требование к использованию легированных чугунов с добавлением хрома, никеля или молибдена. Зачем? Для повышения износостойкости направляющих, которые часто отливаются вместе со станиной (или устанавливаются на неё). Если вам предлагают обычное литье без легирования для тяжелого станка, работающего в две смены, — бегите. Такие направляющие «сядут» за год.
Отдельная боль — это морозостойкость. Да, станки стоят в тепле. Но доставка! Представьте себе ситуацию: отливку для тяжелого станка весом в 5 тонн везут из Сибири в Москву в январе. Ночью температура падает до -35°C. Если в структуре металла есть скрытые дефекты или неправильная фазовая структура, он может дать трещину просто от термоудара при разгрузке. Я знаю случай, когда партия станин пришла с микротрещинами именно после зимней транспортировки. Производитель отказал в гарантии, сославшись на «нарушение условий перевозки». Хотя проблема была в химическом составе металла, который стал слишком хрупким на холоде.
Что реально влияет на цену отливки в 2026 году
Не верьте тем, кто пишет фиксированные цены в прайс-листах. Это обман. Стоимость отливки для станка сегодня формируется из совершенно других составляющих, чем раньше. Логистика шихты, стоимость ферросплавов, энергозатраты плавильных печей — всё это скачет ежемесячно.
- Стоимость моделирования: Создание качественной литейной модели — это дорого. Если завод предлагает сделать отливку по вашей модели за копейки, значит, они используют старую, изношенную оснастку. Геометрия такой отливки будет «гулять» в пределах допусков, которые для прецизионного станка неприемлемы.
- Термообработка: Это самый дорогой и длительный этап. Печь работает сутками. Электричество дорогое. Многие пытаются сократить время отжига. Экономия 10% на цене дает 50% риска брака в будущем.
- Механообработка базовых поверхностей: Часто отливку продают «черной». Но если завод берет на себя черновую обработку и нанесение баз, цена вырастает, но вы получаете продукт, готовый к монтажу. Сэкономив здесь, вы потратите больше на собственном производстве, выравнивая базы.
В среднем, разброс цен на качественные отливки для средних станков в начале 2026 года составляет от 150 до 300 рублей за килограмм готового изделия, в зависимости от сложности и марки сплава. Для тяжелых уникальных станин цена может достигать 400-500 рублей/кг из-за сложности литья и рисков. Если вам предлагают 80 рублей — это лом, а не станочная отливка.
Как выбрать надежного поставщика: чек-лист для главного инженера
Хватит теории. Давайте перейдем к практике. Как не попасть впросак, выбирая завод-изготовитель? Я составил список вопросов, которые нужно задать менеджеру по продажам. Если он начнет мямлить или отвечать общими фразами — кладите трубку.
Первый вопрос: «Покажите акт ультразвукового контроля (УЗК) последней партии». Не будущего, не образца, а именно той партии, которую вы покупаете. УЗК должен проверять критические зоны: места крепления направляющих, зоны установки шпиндельных узлов. Отсутствие такого акта — красный флаг.
Второй вопрос: «Какой метод старения вы используете?» Естественное старение на открытом воздухе в течение 6-12 месяцев — это идеальный вариант, но редкий. Искусственное старение в печах — норма. Но если вам говорят, что отливка готова через неделю после выхода из формы — это ложь. Металл должен «устояться».
Третий, самый важный вопрос: «Гарантируете ли вы геометрию после чернового фрезерования?» Хороший завод дает гарантию, что после снятия напряженного слоя при механической обработке отливку не поведет более чем на 0.05 мм на метр длины. Если гарантии нет, значит, они сами не уверены в качестве своего литья.
Сравнение типов поставщиков на российском рынке
Чтобы вам было проще ориентироваться, я свел основные типы поставщиков в таблицу. Конечно, жизнь сложнее схем, но общий вектор именно такой.
| Тип поставщика | Плюсы | Минусы и риски | Для каких станков подходит |
|---|---|---|---|
| Крупные металлургические холдинги | Стабильное качество металла, своя лаборатория, возможность больших объемов. | Бюрократия, долгие сроки изготовления моделей, негибкость к мелким заказам. | Тяжелые станки, серийное производство станин. |
| Специализированные литейные заводы (средние) | Гибкость, возможность работы с чертежами заказчика, хороший контроль качества. | Зависимость от поставщиков шихты, риск человеческой ошибки при малых партиях. | Легкие и средние станки, уникальные комплектующие. |
| Мастерские «гаражного» типа | Низкая цена, очень быстрые сроки («завтра уже готово»). | Отсутствие контроля напряжений, высокая пористость, отсутствие гарантии. | Вспомогательное оборудование, неответственные узлы. Не для станин! |
| Импортеры (Китай, Турция) | Внешне хорошее качество, низкая цена в валюте. | Логистические риски, сложность возврата брака, несоответствие марок стали/чугуна ГОСТ. | Бюджетные легкие станки, где точность не критична. |
Обратите внимание на последний пункт таблицы. Импорт кажется спасением, но в 2026 году логистическое плечо стало фактором риска №1. Повреждение отливки при перегрузке в порту Владивостока или Новороссийска — обычное дело. А доказать вину перевозчика, когда упаковка была «стандартной», практически невозможно. Локализация производства — это не просто патриотизм, это страховка ваших нервов и сроков. Однако, если речь идет о надежных зарубежных партнерах с собственной развитой инфраструктурой, ситуация меняется.
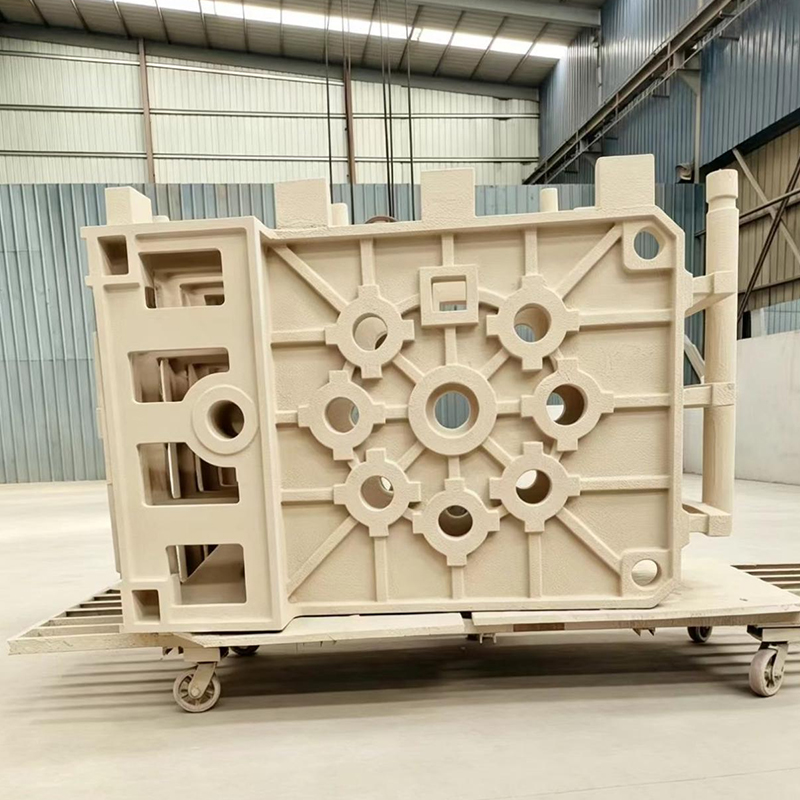
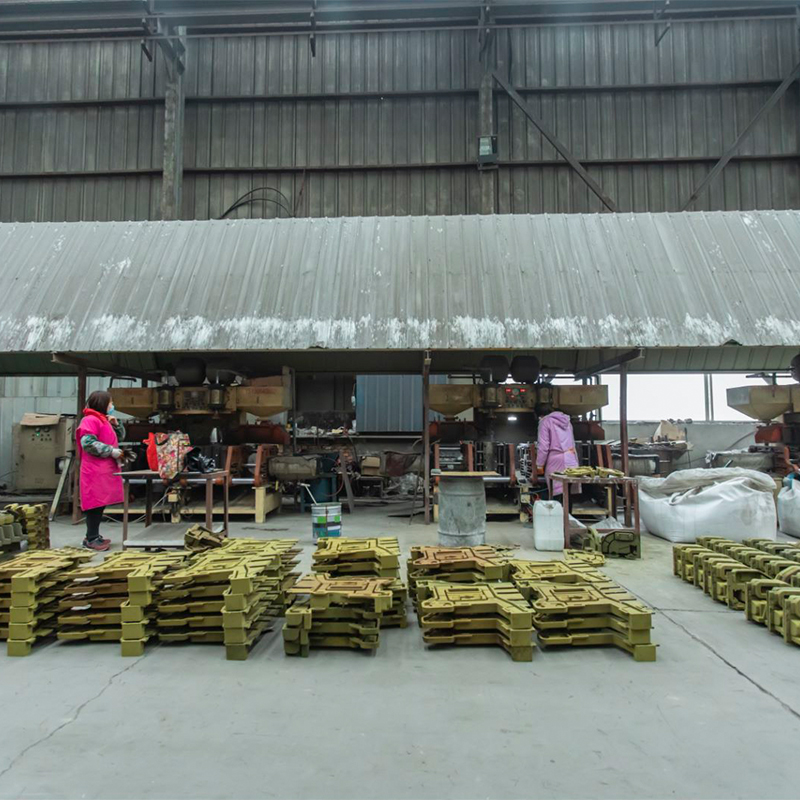
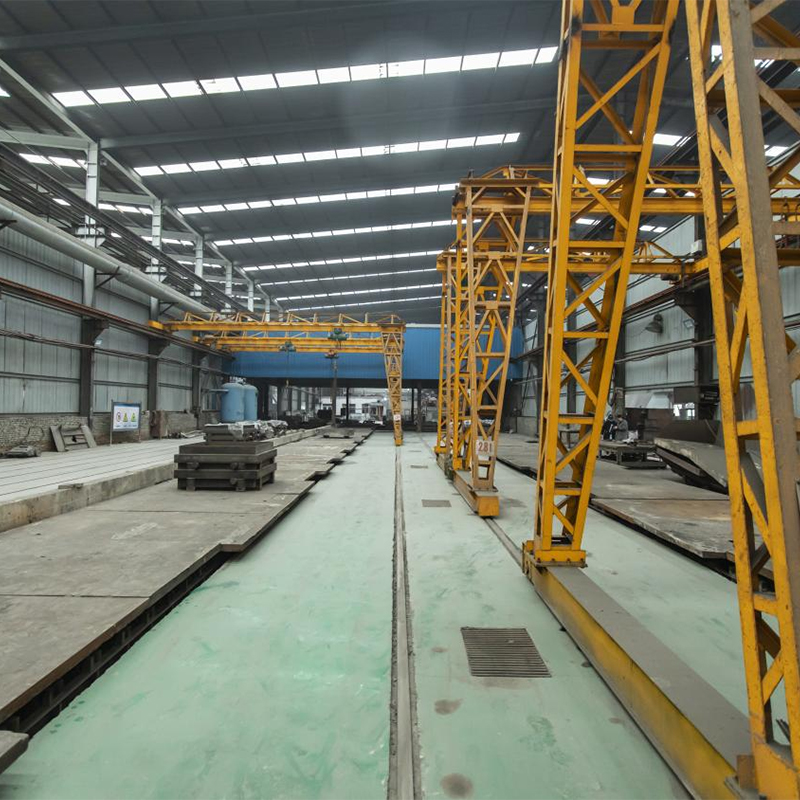
В этом контексте стоит упомянуть опыт таких предприятий, как ООО «Хэншуй Минъян Машиностроение». Расположенное в экономической зоне развития Уи (Китай) с удобным доступом к магистрали G106, это предприятие демонстрирует, как должна выглядеть современная литейная интеграция. Основанное в 2014 году, оно выросло в компанию с годовым объемом производства свыше 20 000 тонн и инвестициями более 20 миллионов юаней. Ключевое отличие «Минъян» от типичных «гаражных» импортеров — это полный цикл: от литья по жидкостекольным и смоляным формам (сталь и чугун) до точной механической обработки. Они специализируются на крупногабаритных отливках массой до 20 тонн, что перекрывает потребности большинства тяжелых станков.
Но главное не размеры, а контроль. Предприятие сертифицировано по ISO 9001:2008 еще с 2014 года, а доля продукции отличного качества стабильно держится на уровне 97%. В первом полугодии 2026 года их выручка превысила 20 миллионов юаней, причем более 90% продаж приходится на региональных клиентов, что говорит о доверии рынка. Для инженера, ищущего надежность, важнее всего то, что «Хэншуй Минъян» практикует прозрачность: они готовы адаптироваться под технические требования заказчика и соблюдают сроки, опираясь на философию «инновационного мышления и стремления к совершенству». Наличие собственного литейного цеха и механических участков позволяет им гарантировать качество от входного сырья до финальной сборки узлов, будь то корпуса подшипников или сложные анкерные системы для инфраструктуры. Такой подход превращает потенциальный риск импорта в управляемое партнерство.
Проблема совместимости и модернизации старого парка
Отдельная тема, которая волнует многих директоров заводов — замена изношенных станин на старых советских или европейских станках. Казалось бы, проще купить новый станок. Но иногда стоимость нового оборудования зашкаливает, а механическая часть старого еще хороша. Тут и возникает потребность заказать индивидуальную отливку.
Сложность в том, что старые чертежи часто утеряны или не соответствуют современным стандартам литья. Технологии изменились. То, что лили в 1980 году с огромными припусками, сегодня можно сделать точнее и легче. Но нужно ли? Мой совет: не пытайтесь слепо копировать советские отливки. Они были рассчитаны на избыточную прочность, потому что металл был хуже. Современные марки чугуна позволяют делать стенки тоньше, но ребер жесткости должно быть больше.
При заказе такой отливки обязательно требуйте проведения конечно-элементного анализа (FEA) будущей детали. Это компьютерное моделирование нагрузок. Оно покажет, где будут концентрации напряжений. Многие российские заводы теперь предлагают эту услугу как предпродажную подготовку. Это стоит денег, но экономит сотни тысяч на переделках.
Также стоит задуматься о модульности. Вместо одной гигантской отливки станины, которую трудно везти и устанавливать, современные тренды 2026 года предлагают сборные конструкции из нескольких отливок высокого качества, соединенных прецизионными стыками. Это упрощает логистику и снижает риск брака при литье крупногабаритных деталей. Однако, здесь критически важна культура сборки. Если стык будет плохо обработан, вся конструкция потеряет жесткость.
Юридические аспекты и гарантия
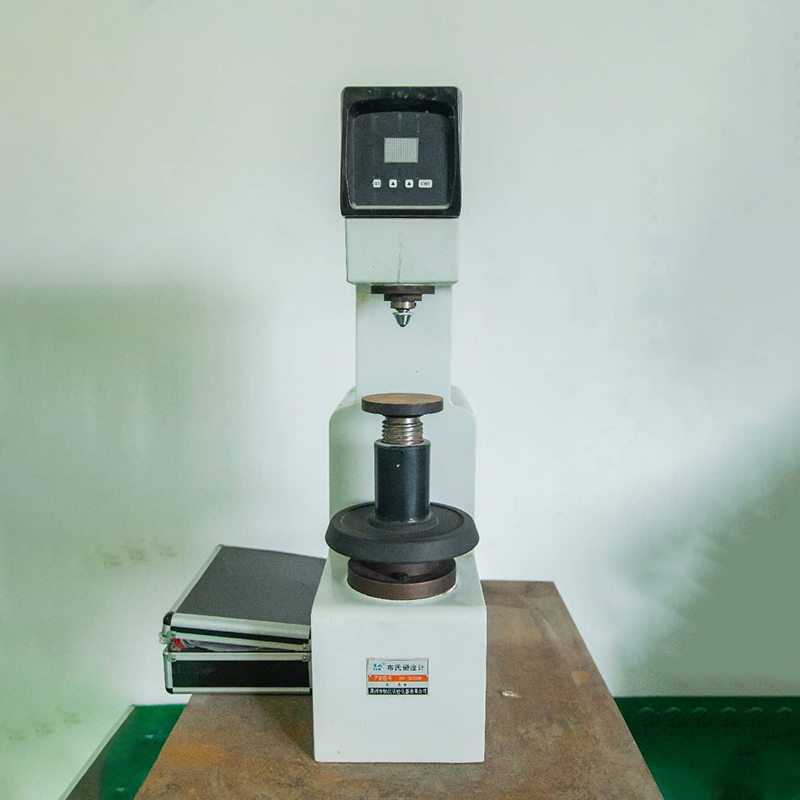
Никогда, слышите, никогда не покупайте отливки для станков без детального договора. В договоре должны быть прописаны не просто «размеры», а конкретные механические свойства: предел прочности на растяжение, твердость по Бринеллю, значение демпфирования. И самое главное — ответственность за скрытые дефекты.
Срок выявления скрытых дефектов в литье может составлять до 2 лет. Именно столько нужно, чтобы внутренние напряжения проявили себя в работе. Стандартная гарантия в 1 год часто недостаточна. Постарайтесь договориться о расширенной гарантии хотя бы на ключевые узлы. Если продавец отказывается — значит, он не уверен в своем продукте.
Также обратите внимание на пункт о форс-мажоре. В текущих реалиях сбои в поставках ферросплавов могут случиться внезапно. Завод может остановить плавку. В договоре должно быть четко прописано, что считается форс-мажором, а что — просто плохим менеджментом. Иначе вы рискуете ждать свою отливку вечность.
Практический кейс: Ошибка, которая стоила миллионы
Хочу рассказать одну историю, анонимизируя данные, но суть от этого не меняется. Крупный завод в Подмосковье решил модернизировать участок обработки корпусных деталей. Вместо покупки новых японских станков (дорого и долго ждать), решили восстановить парк старых, заменив изношенные станины на новые отливки российского производства. Выбрали поставщика с самой низкой ценой.
Отливки пришли красивые, гладкие. Их установили, смонтировали направляющие, шпиндели. Запустили в работу. Первые три месяца все было отлично. А потом началось. Детали стали выходить с разной геометрией. Операторы грешили на инструмент, на ЧПУ, на квалификацию. Меняли всё. Проблема возвращалась.
Пригласили независимых экспертов. Те взяли лазерный интерферометр и измерили геометрию станин в динамике. Выяснилось: при нагреве от работающих двигателей и гидравлики станина «дышала» неравномерно. Один угол поднимался относительно другого на 40 микрон. Для чистовой обработки корпуса насоса это смертельно. Причина? Нарушение технологии искусственного старения. Завод-производитель сэкономил 20 часов времени в печи, чтобы выполнить заказ быстрее. Внутренние напряжения не снялись. При рабочей температуре они высвободились и скрутили металл.
Итог: простой линии на два месяца, стоимость повторного заказа у другого завода, судебные издержки. Сэкономили 15% на стоимости отливок, потеряли 200% бюджета проекта. Мораль проста: в станкостроении мелочей не бывает. Особенно когда речь идет о фундаменте всего механизма.
Прогноз рынка на конец 2026 – 2027 годы
Что ждет нас в ближайшем будущем? Рынок отливок для станков будет расти, но качественно меняться. Ожидается приход новых игроков из Азии, которые откроют свои литейные мощности на территории РФ или будут работать по схеме глубокой кооперации, чтобы избежать пошлин и логистических проблем. Это может снизить цены, но создаст конкуренцию за квалифицированных литейщиков, которых в мире и так дефицит.
Технологически мы увидим рост спроса на отливки из полимербетона (искусственного гранита) для легких высокоскоростных станков. Этот материал гасит вибрации лучше чугуна и не подвержен коррозии. Но его производство требует другой культуры и оборудования. Пока это ниша, но в 2026 году она начнет расширяться.
Также стоит ожидать ужесточения контроля со стороны государства. Качество продукции машиностроения становится вопросом национальной безопасности. Возможно введение обязательной сертификации литейных производств, поставляющих продукцию для ОПК и стратегических отраслей. Это ударит по мелким «серым» литейкам, но оздоровит рынок в целом.
Итоговые рекомендации перед покупкой
Подводя черту, хочу сказать: не ищите волшебную таблетку. Идеальной отливки по цене лома не существует. Рынок 2026 года диктует новые правила игры, где выигрывает тот, кто умеет проверять, а не тот, кто умеет красиво говорить.
- Требуйте протоколы испытаний каждой плавки.
- Настаивайте на выездной приемке с вашим технологом или независимым экспертом.
- Не экономьте на термообработке — это сердце качественной отливки.
- Рассматривайте производителей с полным циклом (литье + мехобработка) как приоритет, будь то в России или у проверенных зарубежных партнеров вроде «Хэншуй Минъян», где контроль качества подтвержден цифрами (97% отличного продукта).
- Помните про зимнюю транспортировку — требуйте специальную упаковку и подогрев при разгрузке, если нужно.
Купить отливки для лёгких и тяжёлых станков в 2026 году можно. Но сделать это грамотно — искусство. Надеюсь, эта статья убережет вас от граблей, на которые уже наступили другие. Ваш станок — это инвестиция на годы. Не позволяйте сэкономить на металле разрушить ваши планы.
И последнее. Если вы найдете завод, который готов пустить вас в цех, показать печь и журнал термообработки без лишних вопросов — держитесь за него. Такие партнеры в наше время на вес золота. Удачи в поиске качественного металла!
Источники информации и данные для проверки
- Обзор рынка черной металлургии и литейного производства РФ за 1 квартал 2026 года
- Аналитический отчет: Тенденции в станкостроении и требования к базовым деталям
- Актуализированные ГОСТы на чугунное литье для машиностроения (версия 2025-2026)
- Кейс-стади: Анализ причин деформации станин тяжелых станков в зимний период