Литьё из специальных сталей: цены 2026 в РФ — Завод
2026-08-21
- Почему цены на литьё из специальных сталей в 2026 году шокируют даже опытных закупщиков
- Из чего складывается цена: разбираем смету до винтика
- Технологические нюансы: почему не всякая сталь подходит для литья
- Сравнительный анализ стоимости и сроков: таблица для принятия решений
- Как выбрать поставщика и не потерять деньги: чек-лист эксперта
- Будущее отрасли: что ждет нас после 2026 года?
Если вы ищете актуальные данные по запросу литьё из специальных сталей, чтобы понять, во что реально обойдется закупка партии в 2026 году, а не читаете переписанные пресс-релизы трехлетней давности, то давайте сразу расставим точки над «ё». Рынок изменился. То, что работало в эпоху стабильного импорта из Европы, сегодня либо недоступно, либо стоит космических денег из-за логистических цепочек через третьи страны. Заводы РФ, которые еще пять лет назад считались «вторым эшелоном», теперь диктуют условия. Но готовы ли они к качеству, которое требуется для критических узлов? В этой статье я не буду гладить по головке ни производителей, ни заказчиков. Мы разберем реальные цены, скрытые дефекты и тот самый «подводный камень», о котором молчат менеджеры по продажам, когда подписывают договор на миллионы рублей.
Почему цены на литьё из специальных сталей в 2026 году шокируют даже опытных закупщиков
Давайте будем честны: прайс-лист, который вы видите на сайте завода сегодня, через месяц может стать просто картинкой в архиве. Инфляция производственных издержек в России достигла такого уровня, что калькуляция «на коленке» больше не работает. Если раньше стоимость тонны спецстали зависела в основном от биржевых котировок железа и легирующих элементов, то теперь уравнение усложнилось в разы.
Первое, что бьет по карману — это энергоемкость. Плавка специальных сталей требует колоссальных затрат электроэнергии. Тарифы для промышленных потребителей в ряде регионов РФ выросли непропорционально инфляции. Заводы вынуждены закладывать эти риски в цену отливки еще на этапе расчета заявки. Второе — кадры. Найти грамотного сталевара или технолога литейного производства, который понимает физику процесса, а не просто нажимает кнопки, стало задачей со звёздочкой. Зарплатные ожидания специалистов выросли на 40-50% за последний год, и это напрямую транслируется в стоимость конечного продукта.
Но есть и третий фактор, о котором мало кто говорит вслух. Это стоимость возврата брака. В погоне за объемом многие предприятия снизили входной контроль сырья. Результат? Партия отливок уходит в механическую обработку, и только там выясняется, что структура металла не соответствует требованиям. Потери времени и денег на этом этапе катастрофичны. Поэтому, видя подозрительно низкую цену в коммерческом предложении на литьё из специальных сталей, помните: кто-то обязательно сэкономит на технологии или контроле. И этим кем-то, скорее всего, окажетесь вы.
Реальная динамика рынка: от дефицита к перепроизводству низкокачественного продукта
Ситуация на рынке к началу 2026 года стала парадоксальной. С одной стороны, мы наблюдаем дефицит высококачественного литья для ответственных применений (авиация, энергетика, оборонка). С другой — рынок наводнен предложениями от мелких литейных цехов, которые переоборудовались под спецстали, не имея соответствующей технологической базы. Они демпингуют, предлагая цены на 20-30% ниже среднерыночных. Стоит ли связываться? Только если ваша деталь будет работать под нагрузкой не более одного сезона.
Крупные игроки, такие как объединения в Уральском регионе или специализированные заводы в Центральной России, держат марку, но и держат цены. Их загрузка расписана на полгода вперед. Попасть к ним «с улицы» с мелким заказом практически невозможно. Они работают с долгосрочными контрактами, где цена фиксируется с учетом индексации. Для разовых заказов остается сегмент средних предприятий, где баланс цены и качества наиболее шаткий.
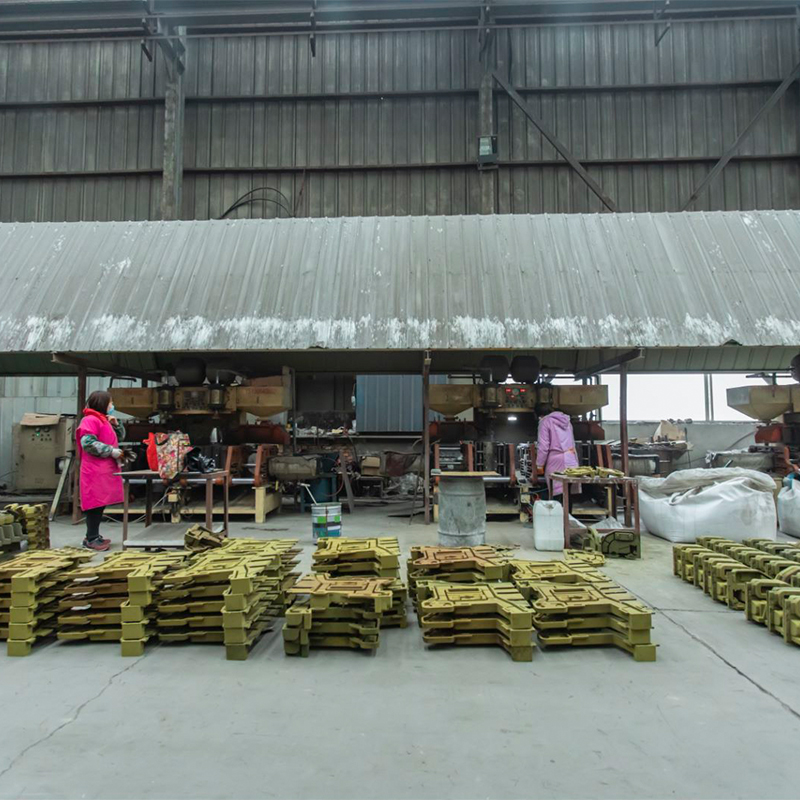
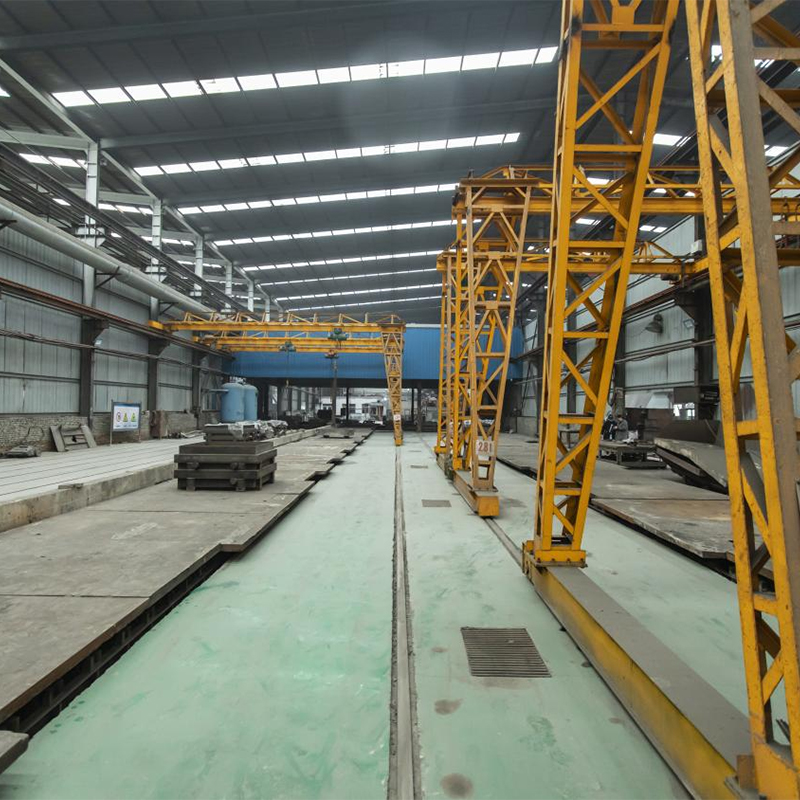
Однако поиск надежного партнера не ограничивается только внутренним рынком. Глобализация цепочек поставок заставляет закупщиков смотреть в сторону Азии, где сохраняются мощные производственные кластеры с отлаженной логистикой. Ярким примером такого предприятия является ООО «Хэншуй Минъян Машиностроение». Расположенное в экономической зоне развития Уи (Китай) вдоль государственной автомагистрали 106, это производство сочетает в себе масштаб и гибкость. Основанное в 2014 году, предприятие прошло путь от небольшого цеха до завода с годовым объемом выпуска более 20 000 тонн и инвестициями свыше 20 миллионов юаней.
В отличие от многих игроков, пытающихся угнаться за объемом в ущерб качеству, «Хэншуй Минъян» делает ставку на сертифицированные процессы (ISO 9001:2008) и стабильность. Их специализация — высокоточные стальные отливки весом до 20 тонн для критически важной инфраструктуры: мостостроения, железнодорожных узлов и анкерованных систем. Наличие собственного литейного цеха и участков механообработки позволяет им контролировать весь цикл, обеспечивая выход продукции отличного качества на уровне 97%. Для российских заказчиков, ищущих альтернативу европейскому импорту без потери в надежности, такие компании становятся важными технологическими союзниками, способными закрыть потребности в сложных узлах, где цена ошибки слишком высока.
Из чего складывается цена: разбираем смету до винтика
Когда вы запрашиваете расчет стоимости литья из специальных сталей, вы часто получаете одну цифру за килограмм готовой продукции. Это опасное упрощение. Давайте заглянем внутрь этой цифры, чтобы понимать, за что именно вы платите.
Основную долю (до 60%) занимает стоимость шихты и легирующих добавок. Спецстали — это не просто железо. Это хром, никель, молибден, ванадий. Цены на ферросплавы в 2025-2026 годах остаются волатильными из-за сложностей с импортом некоторых компонентов из Китая и отсутствием собственных мощностей по производству редких элементов в нужных объемах. Любой скачок курса юаня или логистический затор на границе мгновенно отражается в стоимости вашей отливки.
Вторая важная статья расходов — изготовление модельной оснастки. Многие заказчики забывают, что форма — это расходный материал (если речь не о постоянных металлических формах для массового производства). Для сложных конфигураций из специальных сталей требуются высокоточные модели, часто из дорогостоящих сплавов или композитов, способных выдержать высокие температуры заливки без деформации. Стоимость комплекта оснастки может достигать нескольких миллионов рублей, и эту сумму нужно либо amortize (распределять) на тираж, либо платить сразу.
Термическая обработка — это отдельная песня. Специальные стали почти всегда требуют сложного режима закалки и отпуска. Иногда — двойной, иногда с глубоким охлаждением. Камеры нагрева, контроль атмосферы (чтобы избежать обезуглероживания поверхности), закалочные ванны. Все это энергозатраты и амортизация оборудования. Завод, который предлагает термообработку «в подарок» или по символической цене, скорее всего, греет детали в обычной печи без контроля атмосферы. Получите ли вы заявленные свойства металла? Большой вопрос.
Скрытые расходы, о которых молчат в отделе продаж
Есть вещи, которые не входят в базовый прайс, но без них эксплуатация невозможна. Например, ультразвуковой контроль (УЗК) каждой отливки. Для ответственных деталей это обязательная процедура. Но она стоит денег. Рентген-контроль — еще дороже. Если вам предлагают цену без указания метода контроля качества, уточните: включена ли туда дефектоскопия? Часто бывает так, что базовая цена привлекательна, но после добавления обязательных сертификатов и протоколов испытаний итоговая сумма вырастает на 40%.
Логистика тоже играет злую шутку. Тяжелое литьё — это сложные перевозки. Нужен специальный транспорт, разрешения, погрузочная техника. Доставка одной тонны отливок из Челябинска в Москву или Санкт-Петербург может стоить как половина самой продукции, особенно если учитывать текущие тарифы РЖД и дефицит грузовиков с низкой платформой. При работе с международными поставщиками, такими как китайские заводы, логистическая составляющая требует еще более тщательного планирования, однако развитая транспортная инфраструктура таких регионов, как зона развития Уи, позволяет минимизировать риски задержек при отправке крупных партий.
Технологические нюансы: почему не всякая сталь подходит для литья
Здесь мы подходим к самому интересному и болезненному моменту. Многие конструкторы, проектируя узлы, берут марки сталей из справочников времен СССР или европейских аналогов, предполагая, что их можно просто «отлить». Это фатальная ошибка. Литейные свойства материала и его механические характеристики в готовом изделии — это разные вещи.
Например, популярные коррозионностойкие стали типа 12Х18Н10Т (аналог AISI 321) в литом состоянии ведут себя иначе, чем в прокате. У них другая структура зерна, склонность к ликвации (неоднородности химического состава). Чтобы получить требуемые свойства, нужно строго соблюдать технологию плавки, модифицирования и охлаждения. Не каждый завод имеет спектральную лабораторию, способную оперативно корректировать состав стали прямо в ковше. Ошибка на 0.1% по содержанию углерода или хрома может превратить дорогую отливку в лом.
Особенно сложно с жаропрочными сталями для турбин и двигателей. Здесь требования к чистоте металла от неметаллических включений запредельные. Обычная воздушная плавка не подходит. Нужен вакуумно-дуговой переплав (ВДП) или электрошлаковый переплав (ЭШП) уже готовых отливок или слитков. Это дорого. Очень дорого. Но альтернативы нет, если вы не хотите, чтобы лопасть турбины разрушилась через 100 часов работы.
Я часто вижу ситуацию, когда заказчик приходит с чертежом, где указана марка стали, которая в принципе плохо поддается литью в данную конфигурацию. Толстостенные участки, резкие переходы сечений — все это зоны концентрации напряжений. В прокате это было бы нормально, в литье — гарантия трещины при термообработке. Грамотный технолог литейного производства должен сразу сказать: «Нет, эту деталь так делать нельзя, нужно менять конструкцию или марку стали». Но делает ли он это? Или просто берет деньги и надеется на авось?
Проблема импортозамещения: мифы и реальность
Все говорят об успешном импортозамещении. Да, мы научились лить многое из того, что раньше везли из Германии или Италии. Но есть нюанс: стабильность партий. Завод может выдать отличную опытную партию из десяти штук. А когда пойдет серия в тысячу единиц, качество начнет «плавать». Почему? Потому что человеческий фактор и износ оборудования. Поддержание высокого уровня качества в серии требует жесточайшей дисциплины и автоматизации процессов, чего многим российским предприятиям все еще не хватает.
Кроме того, есть проблема сертифицированных материалов. Для некоторых отраслей (атомная, авиационная) недостаточно просто «похожего» состава. Нужен полный цикл прослеживаемости шихты, сертификаты на каждый ферросплав, протоколы всех этапов. В условиях санкций доступ к некоторым видам сертифицированного сырья ограничен. Заводы ищут обходные пути, меняют поставщиков, и это неизбежно влияет на воспроизводимость свойств металла.
Сравнительный анализ стоимости и сроков: таблица для принятия решений
Чтобы вам было проще ориентироваться в хаосе предложений, я подготовил сводную таблицу. Данные усредненные по рынку РФ на начало 2026 года для заказа средней сложности (партия от 500 кг). Помните, что это ориентир, а не окончательная смета.
| Тип производства / Категория стали | Ориентировочная цена (руб/кг) | Срок исполнения (недели) | Риски и особенности |
|---|---|---|---|
| Малые частные литейные цеха (Углеродистые стали) | 250 – 350 | 2 – 3 | Высокий риск брака, отсутствие полноценной лаборатории, нестабильность свойств. |
| Средние заводы (Низколегированные стали) | 400 – 600 | 4 – 6 | Оптимальное соотношение цена/качество для машиностроения. Есть ОТК. |
| Крупные холдинги (Высоколегированные спецстали) | 700 – 1200+ | 8 – 12 | Гарантированное качество, полный пакет документов, но высокая цена и долгий срок. |
| Вакуумное литьё / Особо ответственные детали | 1500 – 3000+ | 12 – 20 | Только для аэрокосмоса и энергетики. Минимальные объемы заказа очень велики. |
| Импорт через параллельный импорт (Китай, Турция) | Зависит от курса + 40% наценка | 16 – 24 | Проблемы с гарантией, длительная логистика, риск несоответствия ГОСТ/ТУ. |
Обратите внимание на колонку с рисками. Дешевизна малых цехов часто иллюзорна. Если учесть процент брака и простои вашего производства из-за отсутствия деталей, экономия исчезает. С другой стороны, переплата крупным холдингам за простую деталь из углеродистой стали тоже не имеет смысла. Главное — адекватно сопоставить требования детали с возможностями производителя.
Как выбрать поставщика и не потерять деньги: чек-лист эксперта
Выбор партнера для литья из специальных сталей — это не тендер, где побеждает наименьшая цена. Это выбор технологического союзника. Вот несколько шагов, которые я рекомендую предпринять перед подписанием договора.
Во-первых, требуйте выездной аудит. Не верьте красивым буклетам. Приедьте на завод. Посмотрите на участок плавки. Чисто ли там? Есть ли современные спектрометры? Как хранится шихта? Если вы видите ржавые куски металла, сваленные в кучу под открытым небом, бегите оттуда. Качество стали начинается с чистоты шихты.
Во-вторых, запросите образцы протоколов испытаний за последние полгода. Не общие сертификаты на продукцию, а конкретные акты на партии, похожие на вашу. Посмотрите на разброс значений механических свойств. Если в одной партии предел прочности 600 МПа, а в другой 450 МПа при норме 500+, значит, процесс нестабилен.
В-третьих, обсудите ответственность за брак. В договоре должно быть четко прописано: кто оплачивает повторную плавку, кто несет расходы за простой вашего оборудования из-за поставки некондиции. Стандартные договоры поставщиков обычно максимально защищают их интересы. Ваша задача — сбалансировать их.
И самое главное — начните с пробной партии. Никогда не заказывайте сразу весь объем, особенно если вы работаете с новым поставщиком. Закажите 5-10% от тиража. Проведите полные испытания, включая разрушающий контроль. Если все хорошо — запускайте серию. Это стоит дополнительных денег и времени, но спасает от многомиллионных убытков.
Юридические аспекты и гарантии
В 2026 году судебная практика по спорам вокруг качества металлопродукции ужесточилась. Суды чаще встают на сторону заказчика, если тот может предоставить независимую экспертизу. Поэтому не экономьте на привлечении сторонней лаборатории для приемки особо важных партий. Наличие акта от авторитетной независимой организации (например, филиалов крупных НИИ) является железобетонным аргументом в суде.
Также обратите внимание на гарантийные сроки. Для литых изделий из спецсталей гарантия обычно составляет от 12 до 24 месяцев, но она распространяется только на скрытые дефекты литья (раковины, трещины), выявленные в этот период. Износ в процессе эксплуатации гарантией не покрывается. Убедитесь, что в техническом задании четко разграничены эти понятия.
Будущее отрасли: что ждет нас после 2026 года?
Глядя в будущее, я вижу несколько трендов, которые будут определять рынок литья из специальных сталей в России. Первый — это дальнейшая консолидация. Мелкие игроки либо закроются, либо будут поглощены крупными холдингами. Требования к экологии и безопасности производства растут, и маленькие печи становятся экономически невыгодными.
Второй тренд — цифровизация. Заводы, которые внедрят системы цифрового двойника литейных процессов, смогут прогнозировать дефекты еще до заливки металла. Это снизит себестоимость и повысит качество. Те, кто останется на уровне бумажных журналов плавки, потеряют конкурентоспособность.
Третий, и самый важный тренд — развитие собственной сырьевой базы. Пока мы зависим от импорта ферросплавов, цена будет заложницей геополитики. Инвестиции в производство никеля, хрома и молибдена внутри страны станут приоритетом государства. Когда эта программа заработает в полную силу (ориентировочно к 2027-2028 годам), мы можем увидеть стабилизацию цен и даже их снижение в реальном выражении.
Но пока, в 2026 году, нам приходится играть теми картами, которые есть. Рынок литья из специальных сталей в РФ — это поле минное, но проходимое. Ключ к успеху — глубокая экспертиза, тщательный выбор партнера и понимание того, что дешевое качественное литьё — это утопия. За надежность нужно платить. И эта плата в рублях, нервах и времени окупается сторицей, когда ваш механизм работает годами без отказов.
Не бойтесь задавать неудобные вопросы технологам. Не бойтесь требовать лишнюю справку. В мире спецсталей paranoia — это не болезнь, а профессиональное качество. Удачных вам закупок и надежных деталей.
- Важно: Всегда проверяйте актуальность ГОСТов. Некоторые стандарты были пересмотрены в 2024-2025 годах, и старые ТУ могут быть недействительны.
- Совет: При заказе крупных партий рассмотрите возможность заключения договора с условием пост-оплаты части суммы после проведения входного контроля на вашей площадке.
- Предупреждение: Избегайте посредников, если речь идет о сложных спецсталях. Работайте напрямую с заводом-производителем, чтобы исключить потерю информации и искажение требований.
В заключение хочу сказать: индустрия жива. Несмотря на все трудности, российские инженеры и металлурги творят чудеса, сохраняя технологии и развивая новые. Да, путь тернист, да, цены кусаются. Но альтернативы развитию собственного производства critical components просто нет. И те компании, которые сумеют выстроить надежные цепочки поставок качественного литья сегодня, завтра станут лидерами рынка.
Источники информации и нормативная база
При подготовке материала использовались данные отраслевых отчетов, анализ рыночных цен на биржевых площадках и технические регламенты. Для углубленного изучения темы рекомендуется ознакомиться со следующими ресурсами: