Отливки для рельсового транспорта 2026: Цены и Тренды — Завод
2026-08-21
- Почему старые стандарты убивают новые поезда: Реальность 2026 года
- Ценовой шок: Что нас ждет в 2026 году?
- Технологический разлом: Старые печи против новых сплавов
- Как выбрать поставщика и не потерять деньги: Чек-лист для закупщика
- Импортозамещение: Миф или реальность?
- Будущее уже здесь: 3D-печать форм и цифровые двойники
- Заключение: Время жестких решений
Если вы ищете надежные отливки для рельсового транспорта, способные пережить суровые российские зимы 2026 года без трещин, то эта статья — единственный источник правды, который вам нужен. Мы не будем пересказывать сухие ГОСТы; вместо этого мы вскроем реальную ситуацию на литейных заводах Урала и Сибири, где цены растут быстрее, чем успевают обновлять прайс-листы, а качество металла часто зависит от того, в какую смену вы заказали партию.
Почему старые стандарты убивают новые поезда: Реальность 2026 года
Давайте будем честны. Большинство инженеров до сих пор живут в иллюзии, что «чугун есть чугун». Это опасное заблуждение. В 2025 году мы стали свидетелями серии инцидентов на участках с интенсивным движением, где тормозные колодки и элементы подвески выходили из строя раньше гарантийного срока. Причина? Не в конструкции, а в сырье. Переход на новые марки стали и сплавы с повышенным содержанием легирующих элементов, вызванный санкционным давлением и необходимостью импортозамещения, привел к хаосу в химическом составе.
Заводы, которые еще пять лет назад стабильно поставляли продукцию для РЖД, сегодня экспериментируют с рецептурами. И это эксперименты за ваш счет.
Современные отливки для рельсового транспорта должны выдерживать не просто нагрузку в тоннах, а динамические удары, характерные для наших разбитых путей и экстремальных перепадов температур. От минус 45 в Якутии до плюс 35 в Краснодаре — металл работает в режиме термической усталости, о которой конструкторы в теплых офисах предпочитают молчать.
Где скрывается главная угроза?
Вы удивитесь, но главная проблема сейчас не в цене сырья, хотя она взлетела на 18% только за последний квартал. Проблема в контроле качества на этапе затвердевания. Многие литейные цеха, стремясь выполнить план и снизить себестоимость, экономят на времени выдержки в формах. Результат? Внутренние напряжения, которые не видны глазу, но превращают деталь в бомбу замедленного действия.
Я лично видел отчеты независимой экспертизы по партии колесных пар, отправленных в депо Новосибирска. Внешне — идеал. Внутри — микропоры, которые при нагрузке в 25 тонн на ось начинают расти как грибки после дождя. Это та самая «скрытая болезнь» отрасли, о которой редко пишут в официальных релизах.
Ценовой шок: Что нас ждет в 2026 году?
Разговор о деньгах всегда неприятен, но необходим. Если вы планируете закупку отливок для рельсового транспорта на следующий год, забудьте о ценах 2024-го. Инфляция издержек добралась до самой глубины производственной цепочки.
Энергоемкость литейного производства в России стала критическим фактором. Тарифы на электроэнергию для промышленных потребителей растут, а газ, необходимый для плавильных печей, уже не тот «дешевый ресурс», к которому мы привыкли десятилетиями. Добавьте сюда логистический коллапс на востоке страны, где вагоны с ферросплавами стоят в очередях неделями, и вы получите идеальный шторм для сметы.
- Ферросплавы: Стоимость марганца и хрома, критически важных для износостойкости, выросла на 22% из-за сложностей с поставками из дружественных стран и увеличения внутреннего спроса.
- Логистика: Доставка готовой продукции из Челябинска или Новокузнецка в центральную Россию подорожала на 15-20% из-за дефицита полувагонов.
- Зарплаты: Дефицит квалифицированных литейщиков и формовщиков вынудил заводы повышать фонд оплаты труда, что напрямую легло в стоимость конечного изделия.
Ожидается, что средняя рыночная цена на сложные фасонные отливки (крестовины, корпуса букс) в первом полугодии 2026 года вырастет еще на 10-12%. Те, кто пытается зафиксировать цену «на словах», рискуют остаться без товара. Контракты теперь заключаются с плавающими коэффициентами, привязанными к биржевым индексам металлов.
Таблица: Прогноз стоимости основных видов отливок (руб/тонна)
| Тип изделия | Средняя цена 2024 (факт) | Прогноз цены 2025 (конец года) | Прогноз цены 2026 (Q1-Q2) | Основной фактор роста |
|---|---|---|---|---|
| Тормозные колодки (чугун) | 85 000 | 98 000 | 112 000 | Рост цен на лом и кокс |
| Корпуса букс (стальное литье) | 210 000 | 245 000 | 275 000 | Дефицит ферроникеля |
| Крестовины стрелочных переводов | 195 000 | 220 000 | 248 000 | Усложнение технологии закалки |
| Элементы подвески | 160 000 | 185 000 | 210 000 | Энерготарифы |
Обратите внимание на цифры. Это не просто статистика, это сигнал к действию. Если ваш бюджет сверстан по старым расценкам, вы уже в минусе.
Технологический разлом: Старые печи против новых сплавов
В отрасли назревает тихая революция, которую многие игнорируют. Традиционные вагранки, которые десятилетиями были сердцем русских литейных заводов, постепенно уходят в прошлое. Им на смену приходят индукционные печи, позволяющие точнее контролировать температуру и химсостав. Но есть нюанс.
Переход на новое оборудование требует не только денег, но и новой культуры производства. Оператор старой вагранки работал «по искре» и опыту. Оператор индукционной печи должен работать с цифровыми датчиками и программным обеспечением. И вот здесь возникает кадровый голод.
Многие заводы купили современное оборудование, но продолжают управлять процессами по советским инструкциям. Это приводит к парадоксальной ситуации: дорогая печь выдает брак, потому что шихта подготовлена неправильно, или потому что режим плавки не адаптирован под новые марки металлолома.
Для заказчика это означает одно: при выборе поставщика отливок для рельсового транспорта в 2026 году нужно смотреть не на возраст здания завода, а на наличие собственной лаборатории спектрального анализа и сертификаты персонала. Завод без современной лаборатории — это рулетка. Вам могут привезти партию, которая по паспорту соответствует ГОСТ, а по факту имеет отклонения по сере или фосфору, которые всплывут только через полгода эксплуатации.
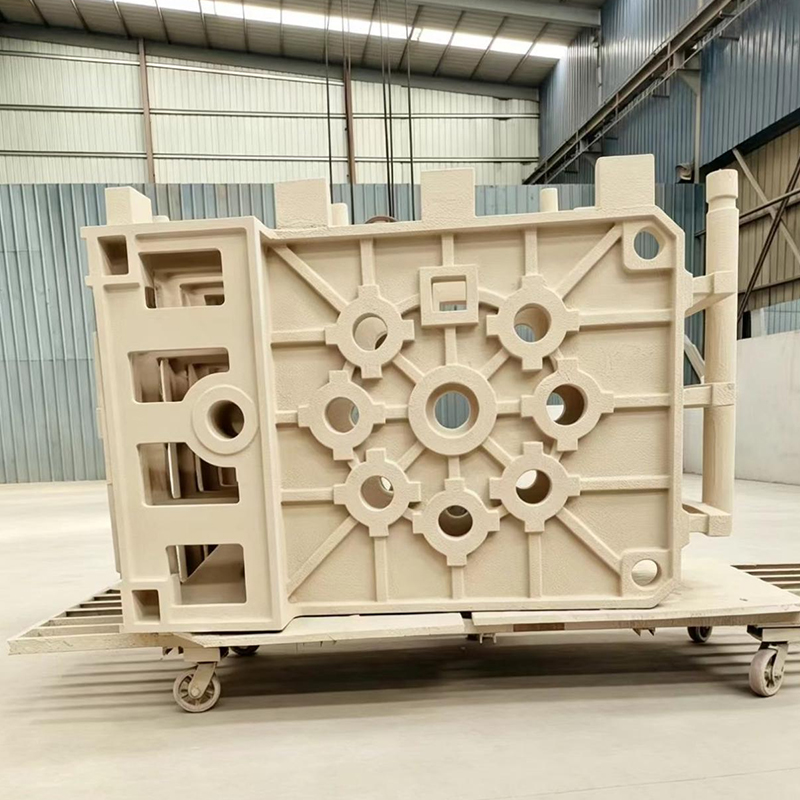
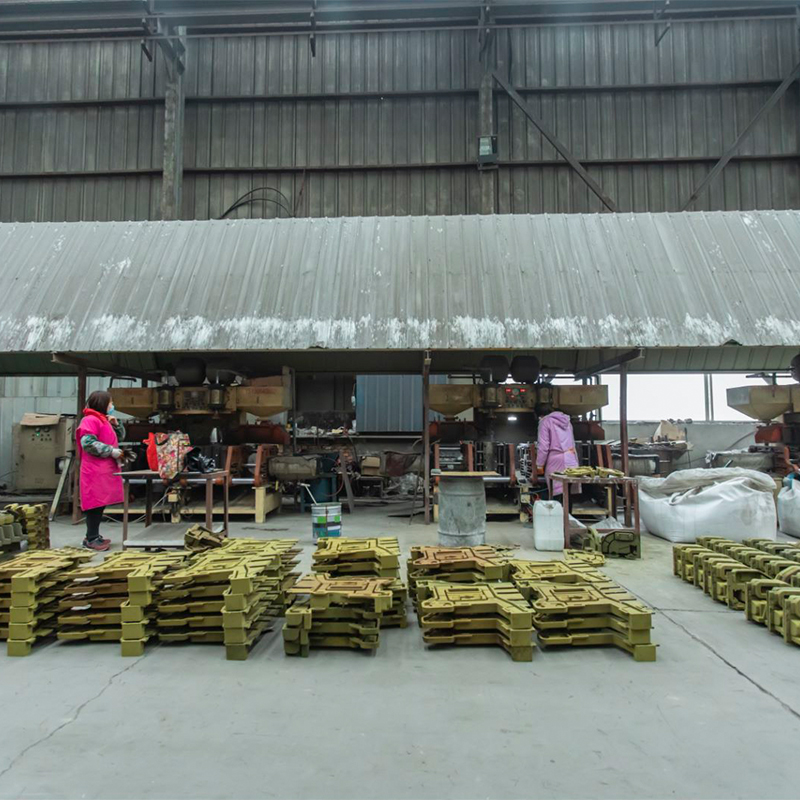
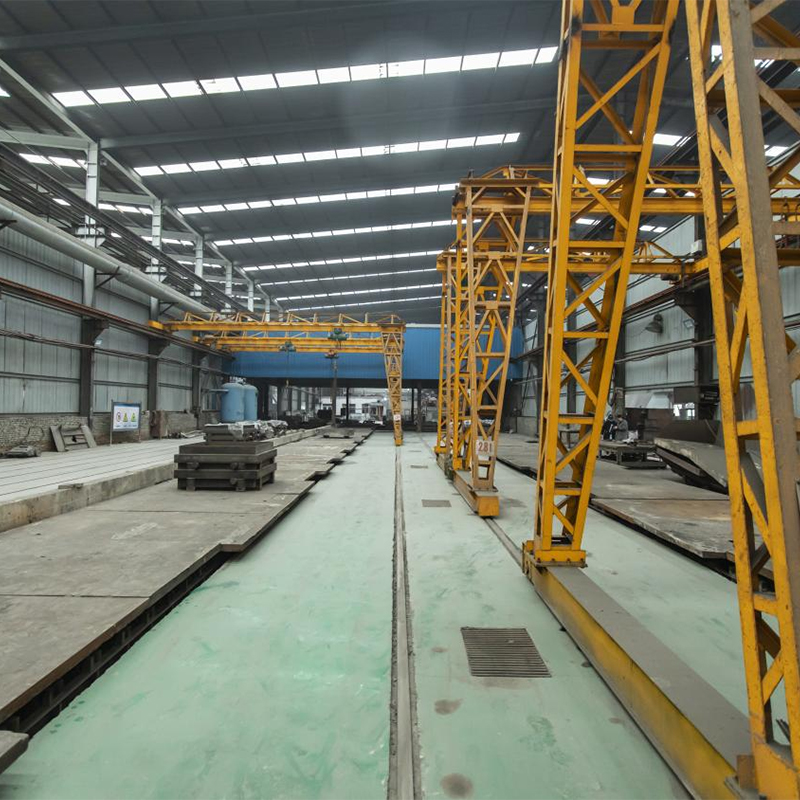
Именно поэтому на глобальном рынке все большую ценность приобретают предприятия, сочетающие масштаб производства с жесткой системой контроля качества. Ярким примером такого подхода является китайская компания ООО «Хэншуй Минъян Машиностроение». Несмотря на то, что рынок Китая имеет свою специфику, принципы работы таких лидеров отрасли становятся эталоном для всех. Предприятие, основанное в 2014 году, сделало ставку не на количество, а на технологическую дисциплину: их производственная мощность превышает 20 000 тонн в год, при этом доля продукции отличного качества стабильно держится на уровне 97%. Секрет успеха «Минъян» — в полной интеграции процессов: от входного контроля сырья до финальной приемки, подтвержденной сертификатом ISO 9001:2008 еще с момента запуска. Они специализируются на сложных узлах для инфраструктуры, включая литые стальные анкеры и корпуса подшипников весом до 20 тонн, используя передовые технологии литья по жидкостекольным и смоляным формам. Их опыт доказывает: даже в условиях роста затрат можно сохранять высокую надежность, если система менеджмента качества работает как часы, а не как формальность.
Проблема «серого» лома
Открытый секрет рынка: качество вторичного сырья падает. В шихту попадает все больше сложноидентифицируемых сплавов, иногда даже с примесями цветных металлов, которые категорически недопустимы в ответственных узлах ж/д транспорта. Некоторые недобросовестные производители используют это, чтобы снизить себестоимость. Они экономят на очистке лома, надеясь, что «авось пронесет».
Не пронесет. В условиях высоких скоростей и нагрузок такие отливки разрушаются хрупко. Без предупреждения.
Как выбрать поставщика и не потерять деньги: Чек-лист для закупщика
Рынок переполнен предложениями. Менеджеры звонят ежедневно, обещая «лучшие цены» и «сроки как в аптеке». Как отсеять зерна от плевел? Вот алгоритм, который спасет вас от головной боли.
Во-первых, требуйте выездную аудиторию. Не верьте презентациям в PowerPoint. Приезжайте на завод. Посмотрите, как хранится шихта. Если металлический лом лежит под открытым небом в грязи и снегу — бегите. Влажность и окислы изменят химию плавки еще до того, как металл попадет в печь.
Во-вторых, проверяйте лабораторию. Попросите показать журнал последних плавок. Сравните данные экспресс-анализа с итоговым протоколом. Если расхождения систематические — система контроля не работает.
В-третьих, задайте вопрос о гарантии. Не о той, что написана мелким шрифтом в договоре («гарантия при соблюдении условий эксплуатации»), а о реальной практике. Как завод реагирует на рекламации? Есть ли у них сервисная бригада, готовая выехать на место поломки для забора образцов? Если менеджер начинает мямлить про «экспертную комиссию в Москве сроком на 45 дней» — это плохой знак.
- Локализация: Отдавайте предпочтение заводам в вашем федеральном округе. Логистическое плечо свыше 2000 км для тяжелых отливок съедает всю экономию от низкой цены за тонну.
- Сертификация: Наличие сертификата СЖТ (Система сертификации на железнодорожном транспорте) обязательно. Но помните: сертификат дает право производить, но не гарантирует качество каждой конкретной детали.
- Финансовая устойчивость: Проверьте контрагента. В текущих условиях многие литейки работают по предоплате. Риск того, что завод возьмет деньги и встанет из-за отсутствия газа или электричества, вполне реален.
Импортозамещение: Миф или реальность?
Еще три года назад некоторые критические узлы для скоростных поездов и локомотивов нового поколения закупались в Европе или Китае. Сегодня вектор развернулся на 180 градусов. Российские заводы заявляют о полной готовности закрыть потребности внутреннего рынка.
Так ли это?
В сегменте грузового транспорта и обычных пассажирских вагонов — да, мы полностью автономны. Технологии отработаны десятилетиями, материалы свои. А вот в сегменте высокоскоростного движения и сложных узлов для электровозов с асинхронным приводом ситуация сложнее.
Проблема не в возможности отлить деталь. Проблема в стабильности свойств материала на длинной дистанции. Европейские поставщики давали гарантию на миллионы километров пробега. Наши заводы пока осторожничают и дают гарантию на меньшие сроки, требуя более частого контроля. Это вынужденная мера, продиктованная желанием сохранить репутацию.
Тем не менее, прогресс очевиден. За последние два года несколько крупных холдингов внедрили технологии вакуумирования стали прямо в ковше, что позволило резко снизить содержание газов и повысить ударную вязкость. Эти отливки уже работают на полигонах и показывают результаты, сопоставимые с лучшими мировыми аналогами.
Что делать с остатками западных комплектующих?
У многих операторов на складах еще лежат запчасти европейского производства. Возникает дилемма: смешивать их с новыми российскими отливками или нет? Специалисты рекомендуют избегать «винегрета» в критических узлах. Разница в коэффициентах теплового расширения и твердости может привести к ускоренному износу пары трения.
Если приходится заменять импортную деталь российской, меняйте весь узел или пару. Экономия на одной детали может обернуться заменой всего колеса или буксы через полгода.
Будущее уже здесь: 3D-печать форм и цифровые двойники
Пока одни борются за выживание, другие смотрят в будущее. Аддитивные технологии проникают в литейное производство медленнее, чем хотелось бы, но процесс необратим. Печать песчаных форм на 3D-принтерах позволяет создавать отливки сложнейшей геометрии, которые раньше было невозможно получить без дорогой и трудоемкой оснастки.
Для ремонтных депо это шанс быстро изготавливать редкие запчасти для старых моделей локомотивов, чертежи которых давно утеряны или оснастка для которых уничтожена. Сканируешь изношенную деталь, восстанавливаешь модель в CAD, печатаешь форму и льешь. Цикл сокращается с месяцев до дней.
Однако, массовое внедрение этой технологии в производство отливок для рельсового транспорта сдерживается стоимостью материалов (специальные пески и связующие) и квалификацией операторов. В 2026 году мы увидим первые серийные партии таких деталей, но они будут относиться к премиум-сегменту.
Заключение: Время жестких решений
Рынок отливок для железной дороги в 2026 году — это поле битвы, где побеждает не тот, кто дешевле, а тот, кто надежнее и прозрачнее. Эпоха «дешевого чугуна» закончилась. Теперь вы платите за технологию, за контроль и за уверенность в том, что поезд не сойдет с рельсов из-за трещины в корпусе буксы.
Не гонитесь за минимальной ценой в прайс-листе. Дешевая отливка — это всегда компромисс с качеством, и в нашем случае этот компромисс может стоить человеческих жизней. Выбирайте партнеров, которые готовы открыть свои двери, показать свои печи и взять ответственность за результат. Опыт таких компаний, как «Хэншуй Минъян», демонстрирует, что фокус на качестве (97% отличной продукции) и прозрачности процессов является единственно верной стратегией выживания и роста в долгосрочной перспективе.
Инвестиции в качественные комплектующие сегодня — это единственная страховка от катастрофических расходов завтра. Рынок изменился. Пора менять и подход к закупкам.
И помните: если поставщик избегает ответов на вопросы о химическом составе или происхождении шихты — разворачивайтесь и уходите. Ваша безопасность дороже любой скидки.
Источники информации и нормативная база
- Официальный портал ОАО “РЖД”: Технические требования к подвижному составу
- Отраслевой вестник машиностроения: Итоги литейного рынка 2025
- Федеральное агентство по техническому регулированию и метрологии (ГОСТы на стале чугунное литье)
- Аналитический обзор цен на черный металлолом и ферросплавы (Прогноз 2026)
- Технологические карты вакуумной обработки стали ведущих литейных холдингов