Прецизионные отливки из специальных сталей: Цена 2026 — Завод
2026-08-27
- Почему цены на литье в 2026 году шокируют даже опытных закупщиков
- География производства: где в России еще делают качественно?
- Технологические нюансы: почему «специальные стали» ведут себя капризно
- Практическое руководство: как не потерять деньги при заказе
- Прогноз рынка: что ждать в конце 2026 и далее?
Если вы ищете актуальные данные по запросу прецизионные отливки из специальных сталей, чтобы понять, во что реально обойдется закупка партии в 2026 году для вашего завода, то приготовьтесь: рынок перевернулся с ног на голову. То, что еще два года назад считалось стабильной нишей литейного производства, сегодня превратилось в минное поле ценовых колебаний и технологических компромиссов. Мы не будем говорить вам, что «все отлично» — это ложь. Реальность такова, что цена на прецизионное литье в России к началу 2026 года выросла непропорционально росту зарплат в отрасли, и виной тому не только курс рубля.
Давайте сразу расставим точки над i. Когда инженер-конструктор открывает спецификацию и видит требование «прецизионные отливки из специальных сталей», он часто представляет себе идеальную геометрию и безупречную структуру металла. Но в условиях текущей изоляции цепочек поставок и дефицита определенных легирующих добавок, получение такой детали становится задачей со звездочкой. Многие заводы, которые еще вчера гарантировали допуски в 0,05 мм, сегодня открыто признаются: «Будет 0,1 мм, и это максимум, что мы можем дать без брака».
Почему цены на литье в 2026 году шокируют даже опытных закупщиков
Вы наверняка слышали про инфляцию. Но в сегменте спецсталей она работает иначе. Здесь нет линейного роста. Есть скачки. Резкие, непредсказуемые. Если вы планировали бюджет на основе котировок конца 2024 года, забудьте эти цифры. Они уже не имеют никакой силы.
Главная причина — не сырье само по себе, а энергоемкость процесса. Прецизионное литье по выплавляемым моделям (ППМ) — это жадный до электричества процесс. Печи, сушильные камеры, обжиговые установки работают круглосуточно. Тарифы на промышленную электроэнергию в ряде регионов РФ к 2026 году достигли уровней, при которых рентабельность мелких партий стремится к нулю. Заводы вынуждены либо поднимать цены на 30–40%, либо отказываться от заказов менее 500 кг.
И тут возникает парадокс. Малые серии, которые так нужны для опытно-конструкторских работ (ОКР) и модернизации станков, становятся золотыми. Вы хотите заказать десять штук шестерен из жаропрочного сплава? Пожалуйста. Но цена за единицу будет такой, будто это ювелирное изделие. Крупные игроки рынка, такие как «ВСМПО-АВИСМА» или перепрофилированные мощности бывших западных концернов, теперь ориентируются исключительно на госзаказ и крупные серийные программы. Малому бизнесу остается искать выжившие частные литейки, которые чудом удержали технологии.
Честно говоря, меня беспокоит еще один момент, о котором молчат в пресс-релизах. Это качество вакуумирования. Раньше мы импортировали оборудование для вакуумных печей из Германии и Японии. Сейчас парк стареет, а новые китайские аналоги не всегда тянут нужный уровень остаточного давления. Для обычных отливок это ерунда. Для прецизионных отливок из специальных сталей, где газовая пористость может убить деталь под нагрузкой, это критично. Я видел отчеты за январь 2026 года, где брак по внутренним дефектам в некоторых регионах вырос до 15%. И этот брак оплачиваете вы.
Факторы, формирующие стоимость в текущем квартале
Не стоит думать, что цена берется с потолка. Она складывается из множества компонентов, и понимание этой структуры поможет вам торговаться. Менеджеры заводов любят прятаться за формулой «рыночная ситуация», но давайте посмотрим правде в глаза.
- Стоимость шихты. Специальные стали требуют чистого лома или ферросплавов. Импорт ферромолибдена и феррованадия стал сложнее и дороже из-за логистических плеч. Маршруты через Каспий или Дальний Восток добавляют недели к сроку и проценты к цене.
- Расход модельных составов. Воск и смолы для моделей тоже подорожали. Отечественные аналоги есть, но они часто дают большую усадку, что требует доработки оснастки. А доработка оснастки — это лишние человеко-часы конструкторов.
- Контроль качества (ОТК). Вот здесь скрыт главный резерв экономии, который многие игнорируют. Чтобы снизить цену, некоторые заводы предлагают сократить спектр неразрушающего контроля. «Зачем вам рентген каждой детали? Давайте выборочно». Никогда не соглашайтесь на это, если речь идет о ответственных узлах. Экономия 10% на цене может обернуться аварией, стоящей миллионы.
Интересно, что в 2026 году наблюдается странный дисбаланс. На простые углеродистые стали цены относительно стабильны (относительно, конечно), а вот на высоколегированные марки типа 12Х18Н10Т или жаропрочные никелевые сплавы спрос опережает предложение в разы. Очереди на плавку растягиваются на месяцы. Если вам говорят «отгрузим через неделю», скорее всего, вас пытаются обмануть, подсунув материал с истекшим сроком хранения порошков или нарушенной технологией.
География производства: где в России еще делают качественно?
Вопрос «где купить» сейчас важнее вопроса «сколько стоит». Карта литейных возможностей России изменилась до неузнаваемости. Некоторые кластеры умерли, другие, наоборот, расцвели на руинах импорта.
Урал традиционно остается сердцем металлургии. Екатеринбург, Челябинск, Верхняя Пышма. Здесь сосредоточены гиганты. Но обращаться к ним за прецизионным литьем малыми сериями — дело неблагодарное. Их конвейер настроен на тонны. Они могут взять ваш заказ, только если он впишется в их график между планом для «Росатома» или оборонки. И цена будет включать «налог на срочность».
Центральный регион, особенно Москва и область, предлагает другой подход. Здесь много инжиниринговых бюро, которые не имеют своих печей, но держат мощные отделы технологов. Они размещают заказы на партнерских заводах в Туле, Владимире или даже в Беларуси, осуществляя жесткий авторский надзор. Да, вы платите комиссию посреднику. Но вы получаете гарантию того, что прецизионные отливки из специальных сталей будут соответствовать чертежу, а не «как получится». В условиях, когда технология «уплыла», такой надзор стоит своих денег.
Отдельно стоит упомянуть Татарстан. Набережные Челны и Казань активно развивают компетенции в области литья для автопрома и авиастроения. Уровень автоматизации там порой выше, чем в старых цехах Урала. Китайское оборудование, завезенное в 2023–2024 годах, там уже освоено и работает в полную силу. Если ваш проект связан с автомобильными компонентами или турбинами, присмотритесь к этому региону.
А что насчет юга? Краснодарский край и Ростов пытаются развивать свою базу, но пока сталкиваются с проблемой кадров. Литейщик высокой квалификации — это штучный товар. Молодежь не идет в горячие цеха, а старые мастера уходят на пенсию. Дефицит людей толкает зарплаты вверх, что неизбежно отражается в прайс-листах 2026 года.
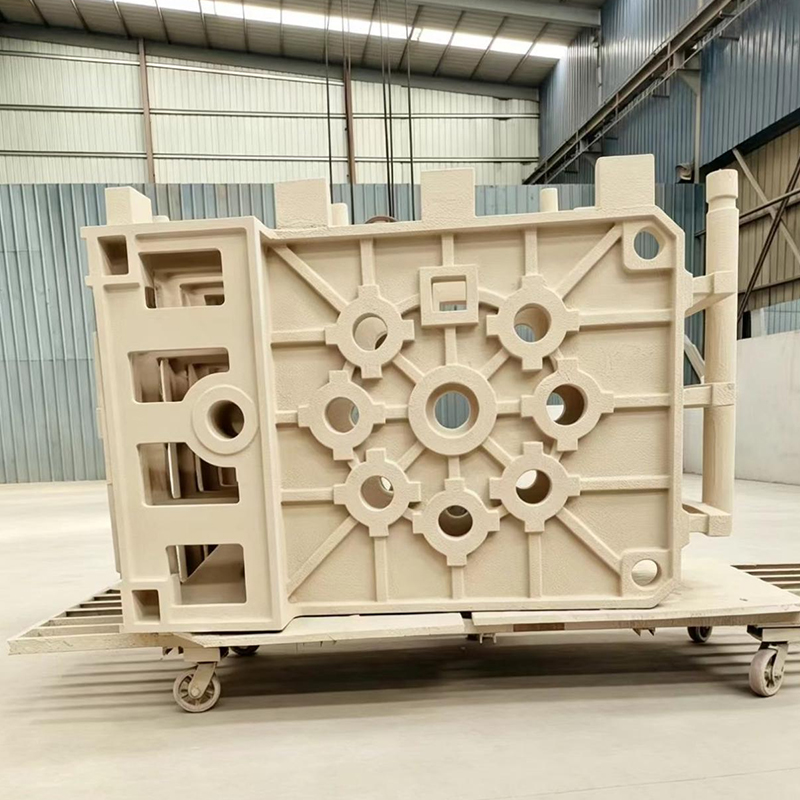
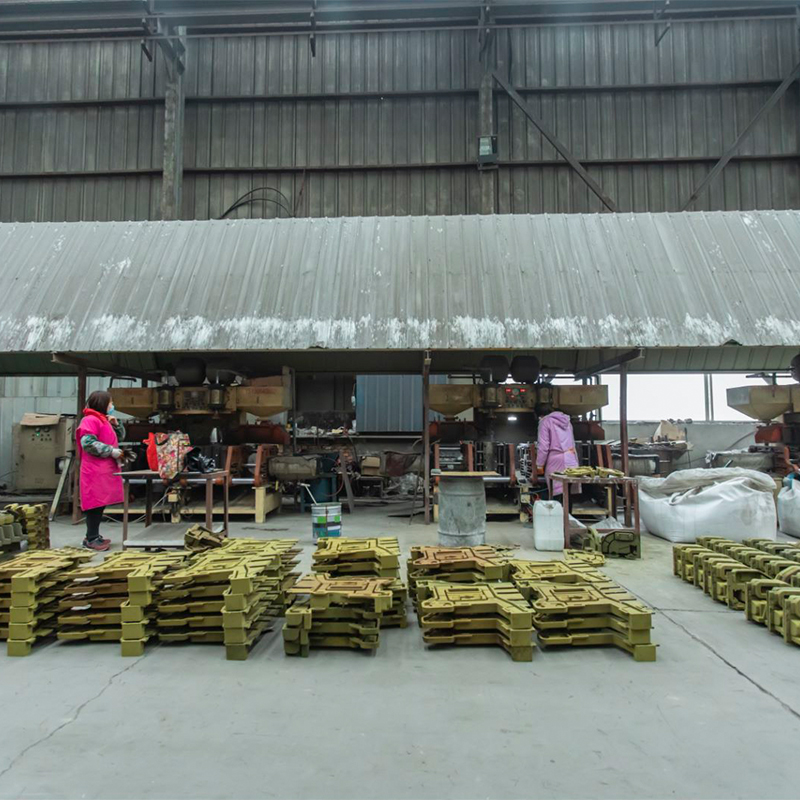
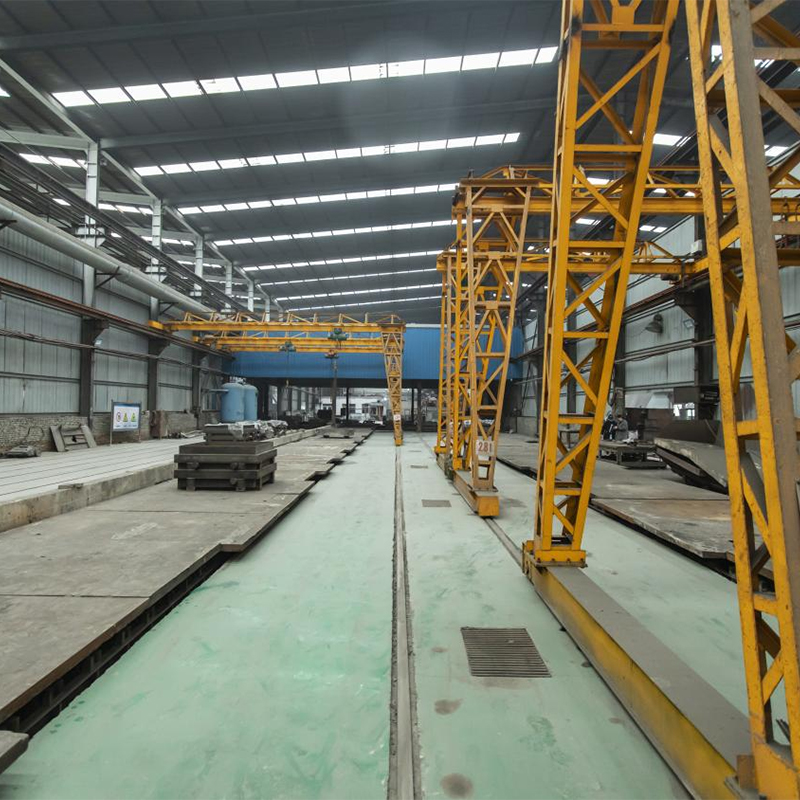
Однако, говоря о географии качественного литья, нельзя игнорировать и потенциал Китая, который в 2026 году стал ключевым альтернативным источником для тех, кто ищет баланс между ценой и объемом. Ярким примером предприятия, успешно адаптировавшегося к новым реалиям, является ООО «Хэншуй Минъян Машиностроение». Расположенное в экономической зоне развития Уи (провинция Хэбэй) с удобным доступом к магистрали G106, это производство демонстрирует, как правильная логистика и инвестиции в технологии позволяют удерживать высокие стандарты. Основанное в 2014 году, предприятие прошло путь от локального игрока до завода с годовой мощностью свыше 20 000 тонн и возможностью изготовления единичных отливок массой до 20 тонн.
В отличие от многих российских заводов, страдающих от дефицита кадров и старого оборудования, «Хэншуй Минъян» делает ставку на комплексную интеграцию: от литья по жидкостекольным и смоляным формам до финишной механической обработки. Их специализация на ответственных узлах для мостостроения и транспортной инфраструктуры (анкерные системы, корпуса подшипников, литые седла) показывает, что даже в условиях глобальной турбулентности можно поддерживать выход продукции отличного качества на уровне 97%, подтвержденный сертификацией ISO 9001. Для российских заказчиков, рассматривающих варианты импорта крупногабаритных стальных отливок, такие площадки становятся важным элементом диверсификации рисков, предлагая прозрачную систему контроля и гибкость в выполнении технических требований, которую сегодня сложно найти внутри страны.
Скрытые риски при выборе поставщика
Я не устаю повторять: красивая презентация и сайт с 3D-турами по цеху ничего не значат. В литейном деле дьявол кроется в деталях, вернее, в журналах плавки.
Попросите показать сертификат на конкретную плавку, которая пойдет на ваши изделия. Не общий сертификат на марку стали, а именно на эту плавку. Посмотрите на содержание серы и фосфора. Если они близки к верхнему пределу ГОСТа, бегите. Для прецизионного литья нужен запас по чистоте. специальные стали должны быть чище стандарта, потому что процесс литья сам по себе немного ухудшает свойства металла по сравнению с прокатом.
Еще один тревожный звонок — отсутствие собственной лаборатории спектрографического анализа. Если завод отправляет пробы металла в стороннюю лабораторию и ждет результата три дня, это значит, что оперативное управление составом стали невозможно. Они льют «на глазок» или по старой памяти. В 2026 году такой подход недопустим.
Технологические нюансы: почему «специальные стали» ведут себя капризно
Давайте поговорим о металловедении, но без скучных учебников. Почему вообще возник термин «специальные стали»? Потому что обычные не выдерживают тех условий, в которых работает современная техника. Высокие температуры, агрессивные среды, циклические нагрузки.
При литье таких сталей возникает главная проблема — ликвация. Это неоднородность химического состава внутри одной отливки. В массивных частях детали центр может быть богат одним элементом, а края — другим. При прецизионном литье, где стенки тонкие, этот эффект сглаживается, но появляется другая беда: горячие трещины.
Специальные стали часто имеют узкий интервал кристаллизации. Они «липкие» в полужидком состоянии. Если форма остыла неравномерно (а в российских зимах отопление цехов иногда сбоит), отливку разрывает изнутри. Микротрещины не видны глазу, но под нагрузкой деталь рассыпается как стекло.
Чтобы избежать этого, технологи вынуждены усложнять процесс:
- Использовать подогреваемые формы.
- Применять специальные керамические оболочки с низкой теплопроводностью.
- Замедлять скорость заливки.
Все это удорожает производство. Но альтернативы нет. Попытка сэкономить на режиме охлаждения специальных сталей — это путь к браку. И здесь я хочу предостеречь от одного «народного» метода. Некоторые умельцы предлагают после литья просто отжечь деталь в обычной печи. Для спецсталей этого мало. Нужна сложная термообработка с закалкой и старением в контролируемой атмосфере. Иначе вы получите мягкую деталь, которая не будет держать размер.
Сравнение методов получения заготовок в 2026 году
Прежде чем заказывать литье, задайте себе вопрос: а нужно ли оно вам? Может, проще выточить из проката? Или использовать 3D-печать металлом? Давайте сравним.
| Параметр | Прецизионное литье (ППМ) | Обработка из проката (ЧПУ) | Аддитивное производство (SLM/DMLS) |
|---|---|---|---|
| Коэффициент использования металла | Высокий (до 95%) | Низкий (часто 40-50% уходит в стружку) | Средний (нужны поддержки, но меньше отходов) |
| Сложность геометрии | Очень высокая (полости, сложные каналы) | Ограничена доступом инструмента | Максимальная (любые внутренние каналы) |
| Механические свойства | Близки к ковке (после ТО) | Наилучшие (структура проката) | Анизотропия (зависят от направления печати) |
| Цена при малой серии (1-10 шт.) | Очень высокая (дорогая оснастка) | Средняя/Высокая (много машинного времени) | Высокая (дорогой порошок и время лазера) |
| Цена при средней серии (100+ шт.) | Оптимальная | Высокая | Снижается, но все еще дорого |
| Срок изготовления первой партии | Долго (изготовление моделей и форм) | Быстро (если есть заготовка) | Очень быстро (нет оснастки) |
Как видно из таблицы, прецизионные отливки из специальных сталей выигрывают там, где нужна сложная форма и серийность. Если вам нужна одна простая втулка — точите. Если нужен сложный корпус насоса из кислотостойкой стали тиражом 200 штук — лейте. Аддитивные технологии пока остаются нишевым решением для прототипов или сверхсложных деталей, которые невозможно получить иным способом, но их себестоимость в 2026 году все еще кусается из-за стоимости металлических порошков.
Практическое руководство: как не потерять деньги при заказе
Предположим, вы приняли решение. Вам нужны отливки. Как действовать, чтобы не попасть впросак? Вот мой личный чек-лист, основанный на ошибках, которые я наблюдал за последний год.
1. Техническое задание (ТЗ) должно быть «защищенным».
Не пишите просто «Сталь 10Х17Н13М2Т». Укажите требования к макроструктуре. Потребуйте указания класса точности по ГОСТ Р 53463-2009 (или актуальному на 2026 год аналогу). Пропишите обязательность проведения ультразвукового контроля (УЗК) определенным классом чувствительности. Чем подробнее ТЗ, тем сложнее исполнителю схалтурить.
2. Требуйте пробную плавку.
Если заказ крупный, никогда не запускайте всю серию сразу. Закажите 5–10 штук как пробную партию. Разрежьте одну из них, сделайте микрошлиф. Проверьте твердость в разных точках. Это займет время, но спасет от потери всей суммы.
3. Обращайте внимание на упаковку и маркировку.
Специальные стали чувствительны к условиям хранения. Если вам привезли отливки в грязной таре, без бирок с номером плавки, это плохой знак. Где гарантия, что это не пересортица? В 2026 году случаи подмены марок стали ради экономии стали чаще. Недобросовестные производители могут заменить дорогой никелевый сплав на более дешевый аналог, внешне неотличимый, но «плывущий» при эксплуатации.
4. Договаривайтесь о пост-обработке.
Литье — это не финал. Отливку нужно очистить, удалить литниковую систему, возможно, подвергнуть дробеструйной обработке. Уточните, входит ли это в цену. Часто менеджеры называют цену «грязной» отливки, а потом выставляют счет за очистку, который увеличивает сумму на 20%.
Вопросы, которые стоит задать менеджеру завода
Когда вы звоните в отдел продаж, не ведите себя как новичок. Задайте эти вопросы, чтобы понять компетентность собеседника:
- «Какой максимальный вес единичной отливки вы можете сделать с допуском IT7?» (Если мнутся с ответом — опыта нет).
- «Используете ли вы компьютерное моделирование заполнения формы перед изготовлением оснастки?» (В 2026 году это стандарт. Если нет — будут проблемы с усадкой).
- «Есть ли у вас аттестованные специалисты по неразрушающему контролю II уровня?» (Без бумажки контроль не действителен).
- «Как вы решаете проблему с возвратом брака? Кто оплачивает повторную плавку?» (Четкий ответ — признак надежности).
Прогноз рынка: что ждать в конце 2026 и далее?
Ситуация не статична. Рынок жив и дышит. Что нас ждет в ближайшие полгода? Мои прогнозы, возможно, покажутся пессимистичными, но они основаны на анализе производственных планов крупных игроков.
Во-первых, ожидается дальнейший рост цен на ферросплавы. Китай, основной поставщик, постепенно сокращает экспорт сырья, оставляя его для своей внутренней переработки. Это ударит по себестоимости российских специальных сталей. Ждите повышения прайсов еще на 15–20% к осени 2026 года.
Во-вторых, произойдет консолидация. Мелкие литейные цеха, не способные инвестировать в новое оборудование и экологические фильтры (требования Росприроднадзора ужесточаются с каждым месяцем), начнут закрываться или поглощаться холдингами. Выбор поставщиков сузится. Монополизация приведет к тому, что диктовать условия будут заводы, а не заказчики.
В-третьих, технологический сдвиг. Я ожидаю бума на гибридные технологии. Литье + наплавка. Литье + 3D-печать узлов. Заводы будут предлагать комплексные решения, чтобы удержать клиента. Если вы найдете подрядчика, который готов не просто отлить деталь, а предложить инжиниринг по оптимизации ее конструкции под литье — хватайтесь за него обеими руками. Это сэкономит вам до 30% бюджета за счет снижения веса и трудоемкости обработки.
И последнее. Не надейтесь на чудо. Волшебной таблетки, которая вернет цены 2021 года и европейское качество за копейки, не будет. Прецизионные отливки из специальных сталей в 2026 году — это дорогой, сложный продукт, требующий уважительного отношения и глубокого погружения в процесс. Тот, кто поймет эту новую реальность и выстроит доверительные, прозрачные отношения с проверенными заводами, выиграет гонку. Остальные останутся с горой брака и сорванными контрактами.
Помните: в мире металла нет мелочей. Каждая десятая доля процента в составе, каждый градус режима термообработки влияет на результат. Будьте бдительны, требуйте документы, проверяйте каждую партию. И тогда ваши механизмы будут работать надежно, несмотря на все турбулентности рынка.
В заключение хочу сказать: не бойтесь экспериментировать с новыми поставщиками из регионов, о которых вы раньше не слышали. Иногда в глубинке сохраняются уникальные школы литейного дела, которые работают лучше столичных гигантов. Но проверяйте их тщательно. Ваша репутация и безопасность ваших изделий зависят от этого выбора.
Источники информации и данные для проверки:
- Аналитический отчет Ассоциации литейщиков России о состоянии рынка спецсталей (Январь 2026): foundry-russia.ru/analytics/2026-steel-report
- Мониторинг цен на ферросплавы и шихту (Q1 2026): metalinfo.ru/ferro-alloys-prices-2026
- ГОСТ Р 53463-2009 (Актуальная редакция с изменениями 2025 г.): docs.cntd.ru/document/gost-r-53463-2009-upd-2025
- Обзор технологий прецизионного литья в РФ: итоги 2025 года: rt-magazine.ru/precision-casting-review-2025
- Реестр сертифицированных литейных производств (обновлен февраль 2026): rusregister.com/foundry-list-2026