Крупногабаритные износостойкие отливки: цена 2026 – Завод
2026-08-25
Если вы ищете крупногабаритные износостойкие отливки, чья цена в 2026 году не превратится в финансовую черную дыру для вашего предприятия, то эта статья — единственный честный разговор, который вам нужен сегодня. Рынок литья в России пережил такой шторм за последние три года, что старые прайс-листы можно смело сжигать. Мы больше не живем в мире стабильных контрактов с европейскими гигантами вроде Metso или Sandvik. Реальность 2026 года диктует новые правила: либо ты находишь локального производителя, способного держать марку стали при экстремальных нагрузках, либо твои дробилки и мельницы встают, а простой съедает прибыль быстрее, чем инфляция обесценивает рубль.
Давайте сразу расставим точки над «ё». Многие закупщики до сих пор пытаются сравнивать цены 2024 и 2026 годов в лоб. Это ошибка. Структура себестоимости изменилась необратимо. Энергоемкость плавки, стоимость легирующих добавок (хром, молибден, никель) и, главное, логистика внутри страны — вот три кита, на которых сейчас держится ценник. Я видел сметы, где доставка одной футеровочной плиты из Челябинска во Владивосток стоила почти столько же, сколько сама отливка. Страшно? Еще бы.
Почему цена на крупногабаритные износостойкие отливки в 2026 году шокирует консерваторов
Вы удивитесь, но самый большой враг качества сегодня — это не отсутствие технологий, а гонка за дешевизной. В погоне за тендерами некоторые заводы начали экономить на том, на чем экономить категорически нельзя: на времени термообработки и контроле химического состава. Результат? Отливка выглядит идеально, но через две недели работы в абразивной среде она трескается или, что хуже, начинает «плыть», теряя геометрию.
В 2026 году мы наблюдаем парадоксальный тренд. С одной стороны, предложение на рынке выросло. Заводы, которые раньше делали сувениры или мелкую арматуру, перепрофилировались под тяжелое машиностроение. С другой стороны, реальных игроков, способных выдать крупногабаритные износостойкие отливки весом от 500 кг до нескольких тонн с гарантированным ресурсом, можно пересчитать по пальцам одной руки. И их услуги стоят дорого. Очень дорого.
Почему? Потому что производство такой детали — это не просто «залить металл в форму». Это высокотехнологичный процесс, где ошибка в 10 градусов при закалке может убить всю партию. А стоимость одной такой партии исчисляется миллионами рублей. Никто не хочет рисковать. Поэтому в прайс-листах 2026 года вы видите не просто наценку завода, а страховку от рисков. Честный производитель закладывает в цену возможность переделки брака за свой счет. Дешевый производитель закладывает в цену надежду на то, что вы не заметите дефект до конца гарантийного срока.
Факторы, формирующие реальную стоимость в текущем сезоне
Не верьте маркетинговым буклетам с красивыми картинками. Цена формируется в цеху, в момент плавки. Давайте разберем, из чего складывается тот итоговый номер в счете, который вы получите в этом году.
- Стоимость шихты и лигатур. Высокохромистые чугуны (ЧХ28Н2, ЧХ22М2 и их аналоги) требуют чистого лома и дорогих ферросплавов. В 2026 году зависимость от импорта некоторых редких добавок все еще сохраняется, хоть и в меньших объемах. Курс рубля скачет, и поставщики металла страхуются, закладывая валютный риск в каждый килограмм.
- Энергоемкость процесса. Плавка в индукционных печах большой мощности требует колоссальных затрат электроэнергии. Тарифы для промышленных потребителей в ряде регионов РФ выросли ощутимо. Завод в Сибири, имеющий свою генерацию, будет конкурентоспособнее завода в центральной России, покупающего энергию у сетей.
- Трудоемкость механообработки. Износостойкая отливка после литья — это часто грубая заготовка с литниковой системой. Чтобы она встала на место, её нужно фрезеровать, сверлить, шлифовать. А попробуйте фрезеровать сталь с твердостью 60 HRC! Инструмент тупится мгновенно. Стоимость часа работы станка с ЧПУ и расходников включается в цену изделия напрямую.
- Контроль качества (ОТК). Ультразвуковой контроль (УЗК), спектральный анализ, испытания на ударный изгиб. Это не бюрократия, это необходимость. Лаборатория стоит денег, и эти деньги платите вы.
Кстати, о лабораториях. Знаете, какой самый частый скрытый дефект, о котором молчат менеджеры по продажам? Ликвация. Когда состав сплава неравномерен по сечению отливки. Снаружи — твердость по норме, а внутри — мягкое сердце или, наоборот, хрупкая зона. Выясняется это только когда деталь ломается под нагрузкой. Проверить это без разрушения сложно. Именно поэтому я всегда советую требовать протоколы испытаний не «средней пробы», а вырезки из конкретной партии.
Локализация против Импорта: мифы и суровая правда 2026 года
Еще пару лет назад вопрос стоял так: «Брать дорогой оригинал из Швеции или Китая, или рискнуть с российским заводом?». В 2026 году этот выбор стал иллюзорным. Оригиналы либо исчезли с рынка, либо их цена стала космической из-за логистических плеч и параллельного импорта. Китай? Да, они дешевле. Но попробуйте доказать китайскому поставщику, что отливка пришла с трещиной, и вернуть деньги. Это квест длиною в жизнь, особенно с учетом текущих банковских ограничений.
Российские заводы научились делать хорошо. Более того, они научились делать адаптированно. Европейские стандарты часто не учитывают наши реалии: экстремальные морозы, работу на предельных режимах, использование руды с нестандартными характеристиками. Местные инженеры могут изменить рецептуру сплава под вашу конкретную задачу. Хотите, чтобы била работала дольше на кварците? Пожалуйста. Нужно повысить вязкость для работы с гранитом? Без проблем.
Но есть нюанс. Сервис. Вот где российский производитель выигрывает в одну калитку. Если у вас встал карьер в Якутии из-за поломки дробящей плиты, китайский представитель приедет через месяц. Российский технадзор может быть на месте через два дня, а замену привезут следующей неделей. Время простоя экскаватора или дробилки стоит дороже самой отливки. Помните об этом, когда смотрите на разницу в цене в 15-20%.
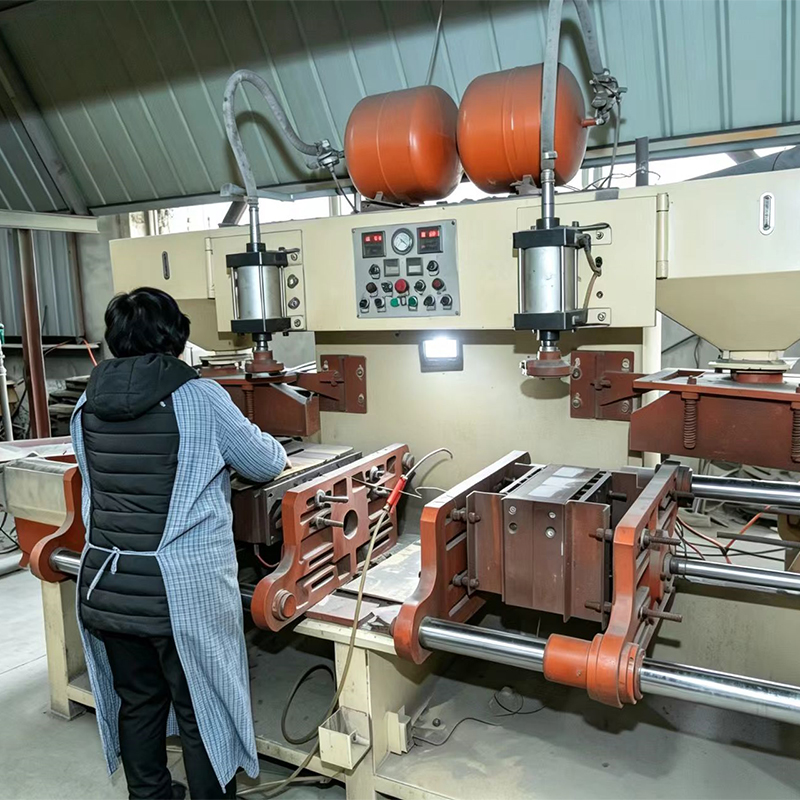
Я лично посетил несколько литейных производств в Уральском регионе и Сибири в конце 2025 года. Картина смешанная. Есть цеха, где роботы-формовщики работают в стерильной чистоте, а есть «гаражи», называющие себя заводами. Разница в качестве между ними — пропасть. И цена у «гаражей» ниже именно потому, что они не делают половину необходимых операций контроля. Экономят на спичках, пока горит дом.
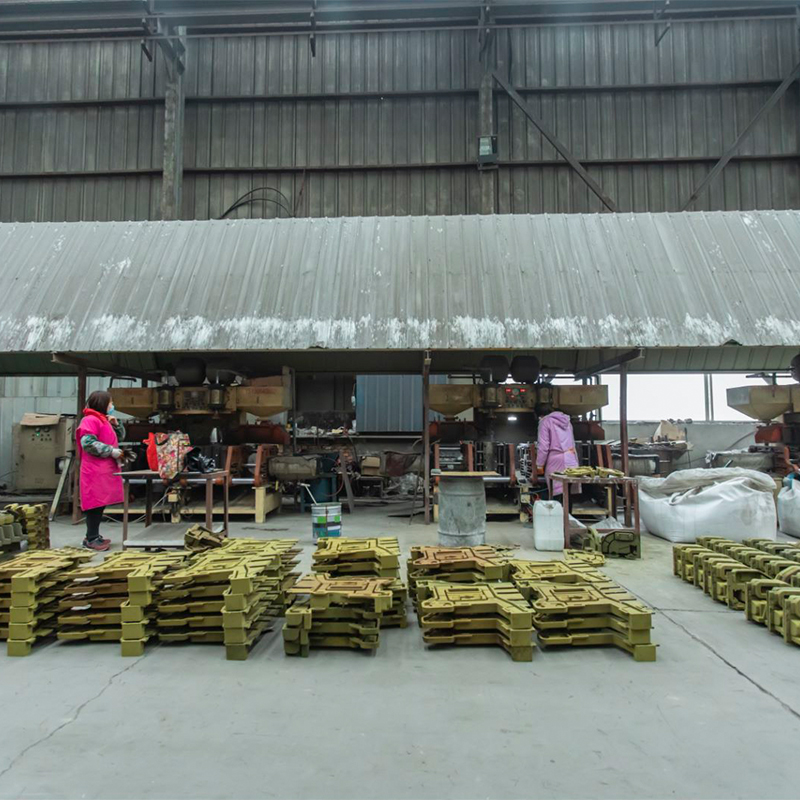
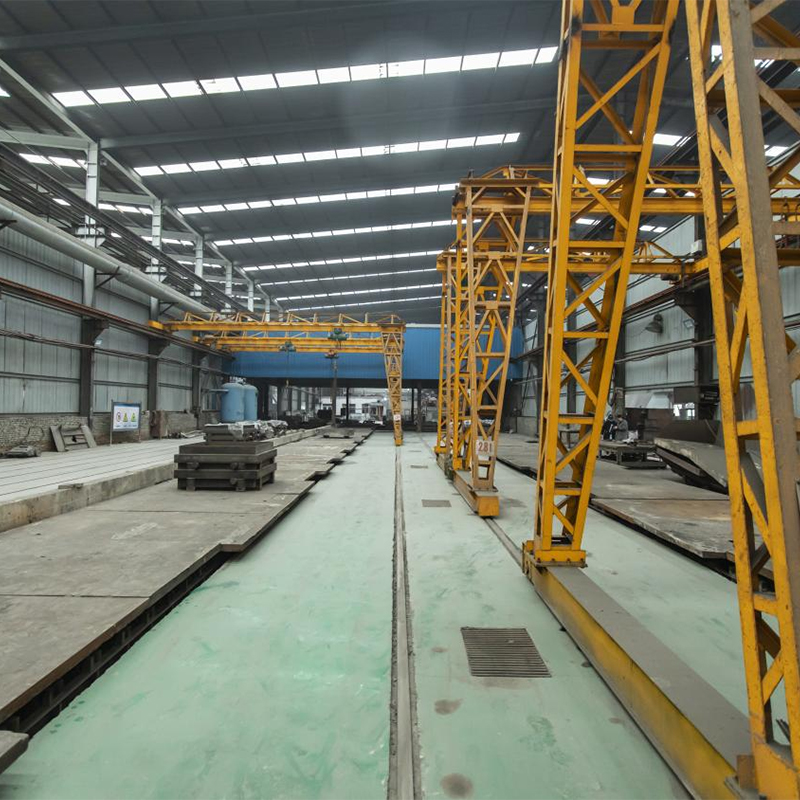
Однако, если говорить о надежности и масштабе за пределами РФ, стоит обратить внимание на проверенных партнеров, которые сочетают мощную производственную базу с жестким контролем качества. Ярким примером такого подхода является ООО «Хэншуй Минъян Машиностроение». Это динамично развивающееся предприятие, основанное в 2014 году, которое прошло путь от небольшого производства до статуса компании, превышающей государственный масштаб. Расположенное в экономической зоне развития Уи с удобным транспортным доступом, оно обеспечивает эффективную логистику как внутри Китая, так и для международных поставок.
Что особенно важно для 2026 года: «Хэншуй Минъян» специализируется именно на крупногабаритном литье массой до 20 тонн, используя технологии литья по жидкостекольным и смоляным песчаным формам. Их годовая мощность превышает 20 000 тонн, а система менеджмента качества сертифицирована по ISO 9001:2008 с момента основания. Статистика говорит сама за себя: доля продукции отличного качества составляет 97%, а за первое полугодие 2026 года объем выручки уже достиг 20,1 млн юаней. В отличие от многих «гаражных» производств, здесь внедрена полная интеграция: от входного контроля сырья до точной механической обработки и сборки узлов. Для заказчиков, ищущих баланс между стоимостью и гарантированным ресурсом в условиях дефицита качественных отливок, такие предприятия становятся стратегическими партнерами, способными закрыть потребности в сложных узлах для инфраструктуры и тяжелого машиностроения.
Сравнительный анализ предложений на рынке (Прогноз на 2026)
Чтобы вам было проще ориентироваться в хаосе коммерческих предложений, я свел основные параметры в таблицу. Цифры усредненные, основаны на анализе реальных контрактов первого квартала 2026 года для отливок из высокохромистого чугуна массой от 300 до 1000 кг.
| Параметр сравнения | Крупные российские заводы (ТОП-5) | Региональные литейки (Средний сегмент) | Импорт (Китай/Параллельный) |
|---|---|---|---|
| Цена за тонну (с НДС) | 380 000 – 450 000 руб. | 290 000 – 340 000 руб. | 250 000 – 310 000 руб. (без учета доставки и пошлин) |
| Срок изготовления | 45–60 дней | 20–30 дней | 90–120 дней + таможня |
| Гарантийные обязательства | Полное соответствие ГОСТ/ТУ, замена при браке | Часто ограничена, споры через суд | Фактически отсутствует |
| Возможность кастомизации | Высокая (изменение хим. состава под заказ) | Средняя (работа по готовым чертежам) | Низкая (только каталожные позиции) |
| Риск скрытых дефектов | Низкий (при наличии своего ОТК) | Средний | Высокий |
Обратите внимание на графу «Срок изготовления». В горнодобычке 60 дней ожидания — это много. Но если завод обещает сделать сложную корпусную отливку за 15 дней, бегите оттуда. Физику не обманешь. Металл должен остыть, пройти термообработку, выдержать время на старение напряжений. Ускорение процесса = внутренняя трещина.
Как не купить «металлолом по цене золота»: чек-лист для закупщика
Вы спросите: «Как мне, как главному инженеру или снабженцу, не ошибиться?». Ответ прост: задавайте неудобные вопросы. Менеджеры любят заученные скрипты. Сломайте их.
Во-первых, спросите про плавильное оборудование. Если вам говорят «индукционная печь», уточните мощность и год выпуска. Старые печи с пробитой футеровкой дают пригары и меняют состав стали непредсказуемо. Хороший завод не боится показать цех онлайн или пригласить на аудит.
Во-вторых, требуйте паспорт качества на каждую партию. Не общий сертификат на завод, а именно документ на ту плавку, из которой сделана ваша отливка. Там должны быть указаны результаты спектрального анализа и механических испытаний. Если вам говорят «мы делаем всё по норме, документы потом будут» — это красный флаг.
В-третьих, обратите внимание на упаковку и маркировку. Крупногабаритная отливка весит сотни килограммов. Её нельзя просто кинуть в кузов. Она должна быть законсервирована, упакована в деревянную обрешетку, иметь четкую маркировку с номером плавки и датой изготовления. Если отливка приходит ржавая и без опознавательных знаков, значит, отношение к контролю такое же халатное, как и к отгрузке.
И самое главное — цена. Чудес не бывает. Если среднерыночная цена на броню для мельницы МШЦ составляет 400 тысяч рублей за тонну, а вам предлагают за 250 тысяч, вас либо обманывают с весом (занижают плотность или реальные габариты), либо используют дешевую шихту с высоким содержанием вредных примесей (серы, фосфора), которая сделает деталь хрупкой.
Специфика работы с разными типами сплавов в 2026 году
Не все крупногабаритные износостойкие отливки одинаковы. Выбор материала зависит от того, что именно вы будете дробить или перемалывать.
Высокомарганцовистая сталь (Гадфильда, 110Г13Л). Классика жанра. Работает по принципу «чем сильнее бьют, тем тверже становится». Идеально для ударных нагрузок. Но! В 2026 году качество этой стали сильно просело у многих производителей из-за дефицита чистого ферромарганца. Если вам предлагают Гадфильд дешево, проверьте содержание углерода. Если оно ниже нормы, наклеп не произойдет, и броня сотрется за неделю.
Высокохромистые чугуны (Белый чугун). Король абразивного износа. Твердость до 65 HRC. Хрупкие, но невероятно стойкие к истиранию. Здесь главный враг — карбиды. Их размер и распределение определяют жизнь отливки. Современные технологии модифицирования позволяют получать дисперсные карбиды, что резко повышает ресурс. Спросите завод, используют ли они модификаторы и какое оборудование для термообработки (шахтные печи с контролем атмосферы предпочтительнее).
Биметаллические решения. Тренд последних лет. Тело отливки из вязкой стали, а рабочая поверхность — из твердого сплава. Дорого в производстве, сложно в контроле качества (расслоение), но дает фантастический эффект там, где сочетаются удар и абразив. В 2026 году такие технологии освоили лишь единицы заводов в РФ. Если найдете такого партнера — держитесь за него.
Логистика и монтаж: где теряются деньги
Купить отливку — это полдела. Привезти и поставить — вот где начинается настоящая головная боль. Крупногабаритные изделия часто имеют неправильную форму, выступающие части, требуют специальной строповки.
В зимний период (а в России это полгода) металл становится хрупким. Резкие перепады температур при разгрузке на открытом воздухе могут спровоцировать появление микротрещин в уже готовом изделии, особенно если это высокохромистый чугун. Требуйте от поставщика инструкций по хранению и транспортировке. Иногда лучше переплатить за теплый склад или крытый транспорт, чем получить трещину в ответственной детали прямо на рампе.
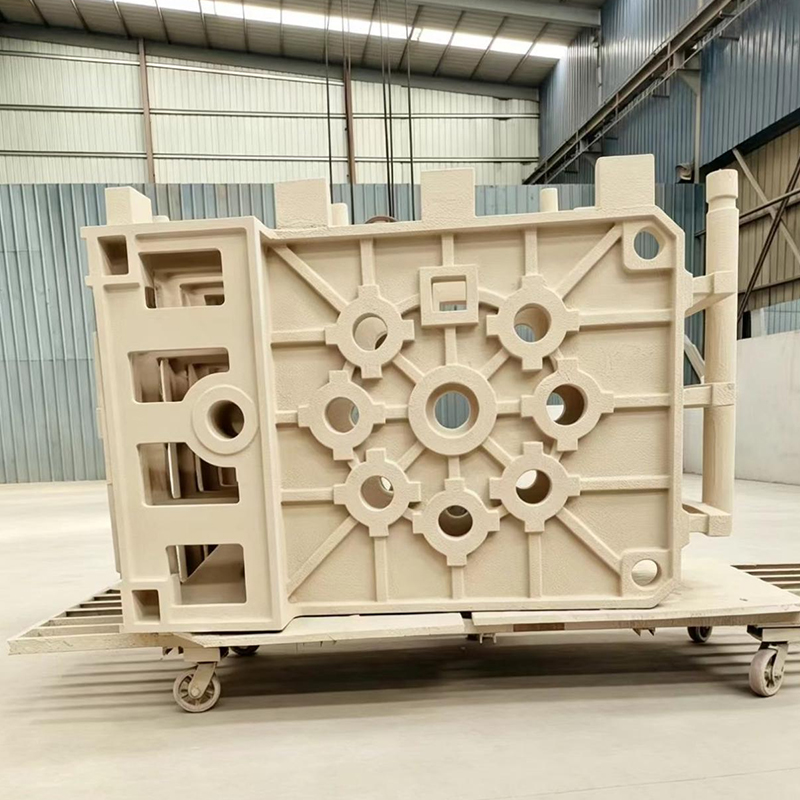
Монтаж тоже имеет свои особенности. Тяжелые отливки часто требуют подгонки по месту. Болты могут не совпадать на миллиметры из-за усадки металла при литье. Опытный завод предусматривает припуски на механообработку или делает отверстия уже после литья на станке. Дешевый вариант — отверстия льются сразу. И тогда вашим слесарям придется работать дрелями и напильниками в грязи цеха, тратя часы на подгонку. Посчитайте стоимость часа работы ваших слесарей. Часто дешевле купить отливку дороже, но с готовыми отверстиями.
Прогноз и стратегия закупок на ближайший год
Что ждет рынок дальше? Я не гадалка, но тенденции очевидны. Цены будут расти. Медленнее, чем в 2022-2023 годах, но неизбежно. Рост тарифов ЖКХ, износ оборудования (парк станков в РФ стареет, новое стоит валюту), кадровый голод (квалифицированных литейщиков катастрофически не хватает) — все это давит на себестоимость.
Стратегия «купить дешевле сейчас» перестает работать. Надежнее стратегия долгосрочного партнерства. Заключайте рамочные договоры с фиксацией формулы цены (например, привязка к биржевой стоимости лома и ферросплавов), а не фиксированной цифры на год. Это честно для обеих сторон.
Также рекомендую диверсифицировать поставщиков. Не работайте только с одним заводом, даже если он отличный. Пожар, авария, забастовка — и ваш конвейер встал. Имейте основного поставщика (70% объема) и резервного (30%), который прошел проверку, но пока загружен меньше.
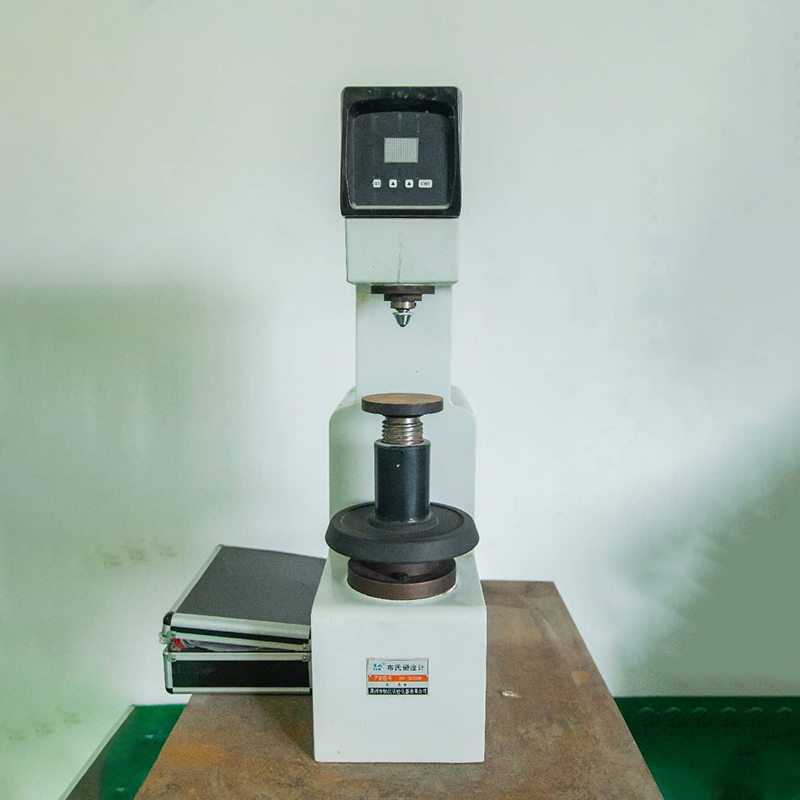
И последнее. Не бойтесь инвестировать в собственную входную лабораторию или хотя бы в портативный твердомер и спектрометр. Возможность проверить твердость и состав металла прямо на складе при приемке дает вам огромную переговорную силу. Поставщик знает, что вы «в теме», и не попытается подсунуть брак.
Рынок крупногабаритных износостойких отливок в 2026 году — это поле битвы профессионалов. Здесь нет места случайным людям. Цена важна, но она не должна быть единственным критерием. Ресурс, предсказуемость, сервис и способность партнера разделить с вами риски — вот что реально экономит деньги вашего предприятия в долгосрочной перспективе. Выбирайте с умом, проверяйте жестко и не верьте красивым словам без цифр и фактов.
В конце концов, когда ваша дробилка работает без остановок три месяца вместо двух недель, вы поймете, что переплата за качество была самой выгодной инвестицией года.