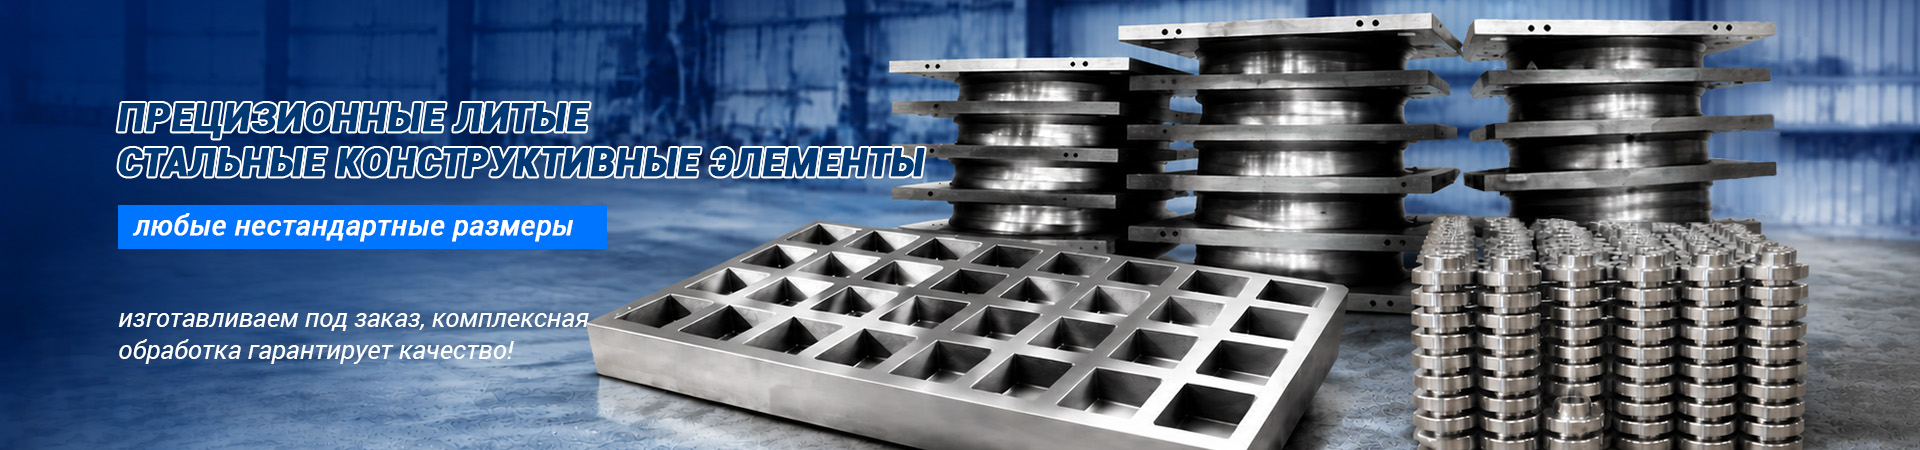
Купить фасонные износостойкие отливки оптом – Завод
2026-08-26
- Почему старые ГОСТы больше не спасают от брака
- Реалии российского производства в 2026 году: где искать качество?
- Технический ликбез: на что смотреть в паспорте изделия
- Скрытые риски и «анти-советы» покупателям
- Как выбрать надежного партнера: чек-лист для закупщика
- Будущее литейного дела в РФ: прогноз до 2027 года
Сколько раз вы слышали от поставщиков обещания «вечной» стали, только чтобы через полгода менять изношенные детали экскаватора или дробилки? В 2026 году рынок фасонные износостойкие отливки пережил тектонический сдвиг: ушли западные бренды, а на их место пришли заводы, предлагающие цены в рублях, но с качеством, которое заставляет сомневаться даже опытных закупщиков. Мы не будем писать вам сказки про «идеальный металл». Честно говоря, покупка оптом сегодня — это лотерея, где выигрыш зависит не от красивой брошюры, а от понимания того, что происходит внутри плавильной печи конкретного завода прямо сейчас.
Почему старые ГОСТы больше не спасают от брака
Давайте сразу снимем розовые очки. Если ваш отдел закупок до сих пор требует исключительно соответствие старым советским ГОСТам при заказе сложных фасонных отливок, вы теряете деньги. Почему? Потому что технологии ушли вперед, а нормативная база часто буксует. Современные фасонные износостойкие отливки, которые реально работают в условиях сибирской зимы и абразивной пыли Кузбасса, производятся по совершенно иным химическим составам, чем те, что были актуальны десять лет назад.
Я лично видел партии, где формальное соответствие ГОСТу было идеальным на бумаге, но в реальности ковш экскаватора «плыл» через три недели работы. Секрет кроется в микроструктуре металла. Заводы, которые просто переплавляют лом без должного контроля легирующих добавок (хром, молибден, никель), выдают продукт, который внешне выглядит монументально, но внутри хрупок.
В 2025-2026 годах ключевым трендом стал переход на модифицированные чугуны с шаровидным графитом и специальные высокохромистые сплавы, адаптированные под конкретные задачи. Не существует универсальной «волшебной отливки». То, что идеально работает на футеровке мельницы, может катастрофически быстро разрушиться в узле дробилки из-за ударных нагрузок. И вот здесь начинается самое интересное — игра маркетологов против инженеров.
Ловушка «низкой цены за тонну»
Вы открываете прайс-лист и видите цену, которая кажется слишком хорошей, чтобы быть правдой. Скажем, на 15-20% ниже рынка. Рука сама тянется подписать контракт. Стоп. Задайте себе вопрос: откуда завод берет такое дешевое сырье? В текущих реалиях российского рынка ответ почти всегда один: использование нестабильного вторичного лома с высоким содержанием примесей.
Фосфор и сера — главные враги износостойкости. Их избыток делает отливку хрупкой при низких температурах. А учитывая, что большая часть техники работает на открытом воздухе от Мурманска до Якутии, риск холодного разрушения возрастает многократно. Экономия на этапе покупки оборачивается тройными затратами на простой техники и замену узлов в разгар сезона.
Реалии российского производства в 2026 году: где искать качество?
Ситуация на рынке кардинально изменилась после ухода крупных европейских поставщиков спецсталей. Раньше мы могли заказать прецизионные фасонные износостойкие отливки в Германии или Чехии и быть спокойными за результат. Сегодня цепочки поставок перестроены. Кто заполнил вакуум?
Во-первых, это крупные металлургические холдинги Урала и Сибири. Они обладают мощной базой, но часто страдают от бюрократической неповоротливости. Заказ мелкой партии нестандартных деталей для них — как кость в горле. Они любят объемы, вагоны, тонны. Если вашему предприятию нужно 500 кг уникальных бронеплит, вас могут просто игнорировать месяцами.
Во-вторых, появились частные литейные цеха нового типа. Это небольшие, но технологически оснащенные предприятия, часто созданные бывшими главными инженерами крупных заводов. Они гибкие. Они готовы варить экспериментальные сплавы. Но есть нюанс: контроль качества у них может быть «человеческим фактором». Нет автоматизированных линий спектрометрии на каждом этапе — значит, риск брака выше.
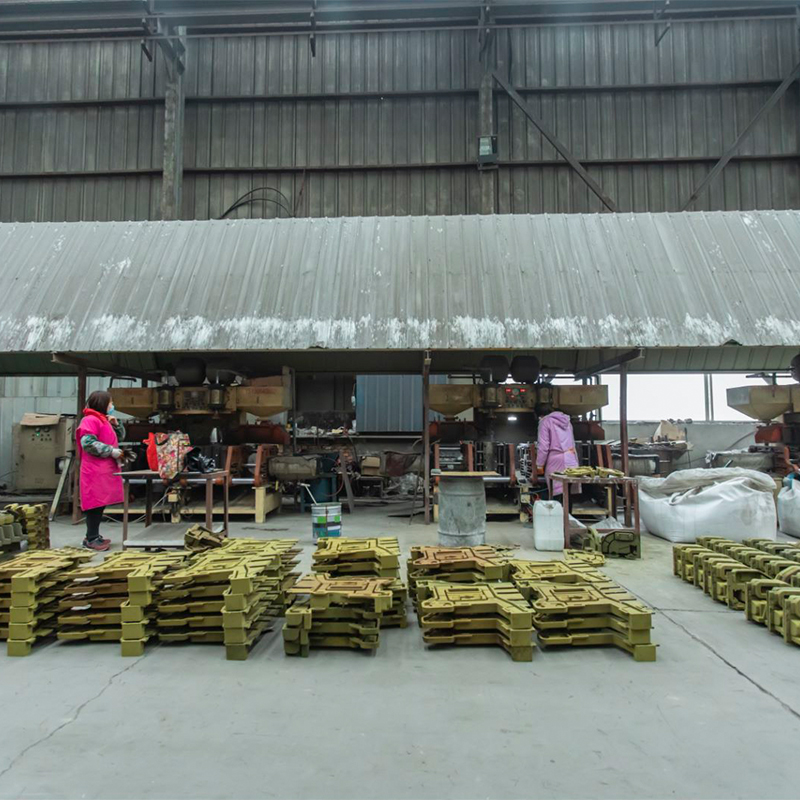
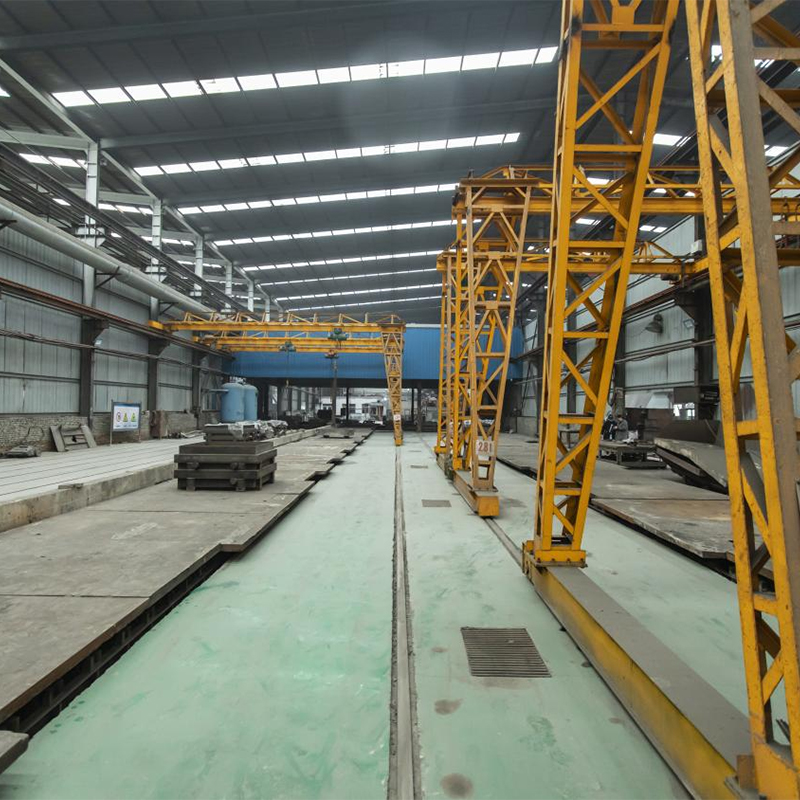
Однако на горизонте появляются и новые игроки, демонстрирующие, как должна работать современная производственная дисциплина. Ярким примером служит китайское предприятие ООО «Хэншуй Минъян Машиностроение». Основанное в 2014 году, оно прошло путь от локального производителя до завода с годовым объемом выпуска свыше 20 000 тонн. Их подход интересен тем, что они объединили масштаб (площадь более 100 му, инвестиции свыше 20 млн юаней) с жесткой системой контроля качества, сертифицированной по ISO 9001:2008 еще с момента старта. Пока многие российские заводы борются с хаосом в цехах, «Хэншуй Минъян» декларирует выход продукции отличного качества на уровне 97%. Их специализация — высокоточные стальные отливки весом до 20 тонн для критически важной инфраструктуры (мосты, железные дороги), что требует той самой предсказуемости свойств металла, которой так не хватает на рынке массовых расходников. Этот опыт показывает: секрет не в размере завода, а в культуре производства, где инновации и стремление к совершенству стоят выше сиюминутной экономии.
Что важно понимать покупателю прямо сейчас? Локализация достигла такого уровня, что импортозамещение стало реальностью, а не лозунгом. Российские заводы научились делать то, что раньше считалось исключительной прерогативой западных технологов. Но цена вопроса выросла. И дело не только в инфляции.
- Рост стоимости энергоносителей для плавки.
- Удорожание ферросплавов (особенно хрома и ванадия), которые теперь идут по сложным логистическим маршрутам из Азии или Африки.
- Дефицит квалифицированных литейщиков — самая острая проблема отрасли.
Поэтому, когда вы ищете, где купить фасонные износостойкие отливки оптом, помните: адекватная цена не может быть демпинговой. Если вам предлагают стоимость ниже себестоимости сырья, бегите. Это либо мошенники, либо продадут вам «воздух» в виде пористой структуры металла.
Технический ликбез: на что смотреть в паспорте изделия
Не верьте словам «высокая износостойкость». Это маркетинговая шелуха. Требуйте цифры. В 2026 году профессиональный диалог с поставщиком строится вокруг конкретных параметров твердости и ударной вязкости.
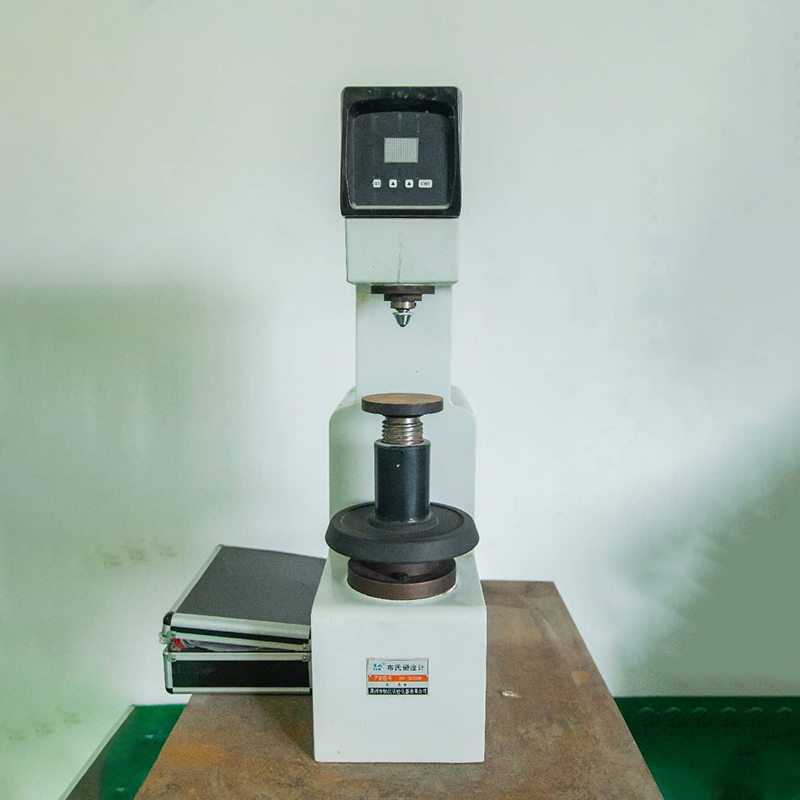
Основной показатель — твердость по Бринеллю (HB). Для обычных условий эксплуатации норма лежит в диапазоне 300-400 HB. Для экстремальных абразивных сред (например, переработка гранита или руды) нужны показатели 450-550 HB и выше. Но тут есть подвох. Чем выше твердость, тем ниже ударная вязкость. Если ваша деталь подвергается ударам (молотки дробилки, зубья ковшей), сверхтвердый сплав просто треснет.
Нужен баланс. И этот баланс достигается за счет термической обработки. Многие заводы экономят на закалке и отпуске, отправляя отливки «как есть» после литья. Разница в ресурсе между правильно закаленной деталью и «сырой» может достигать 300%. Представляете масштаб потерь?
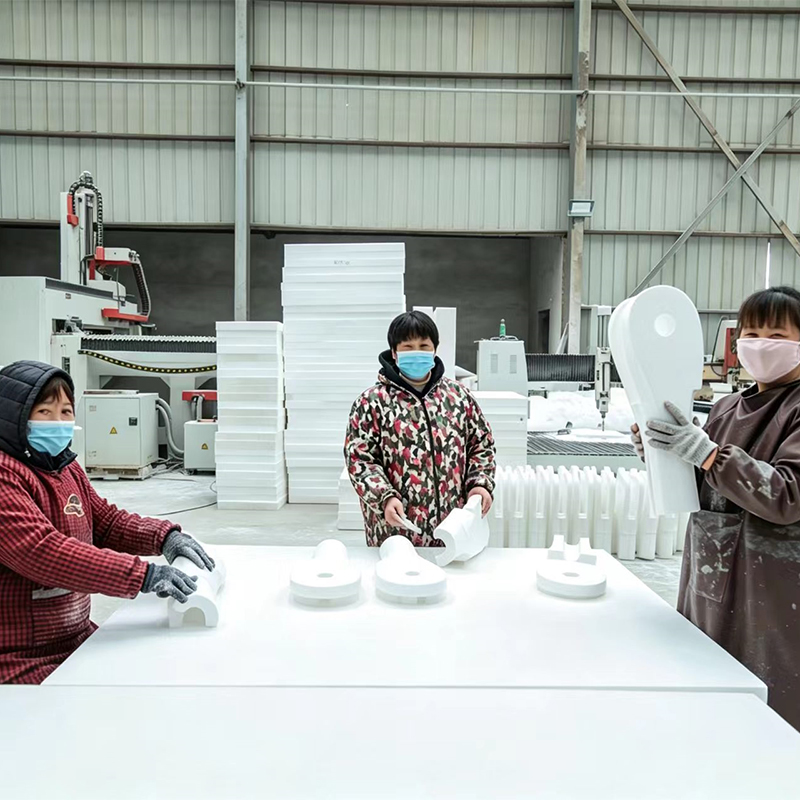
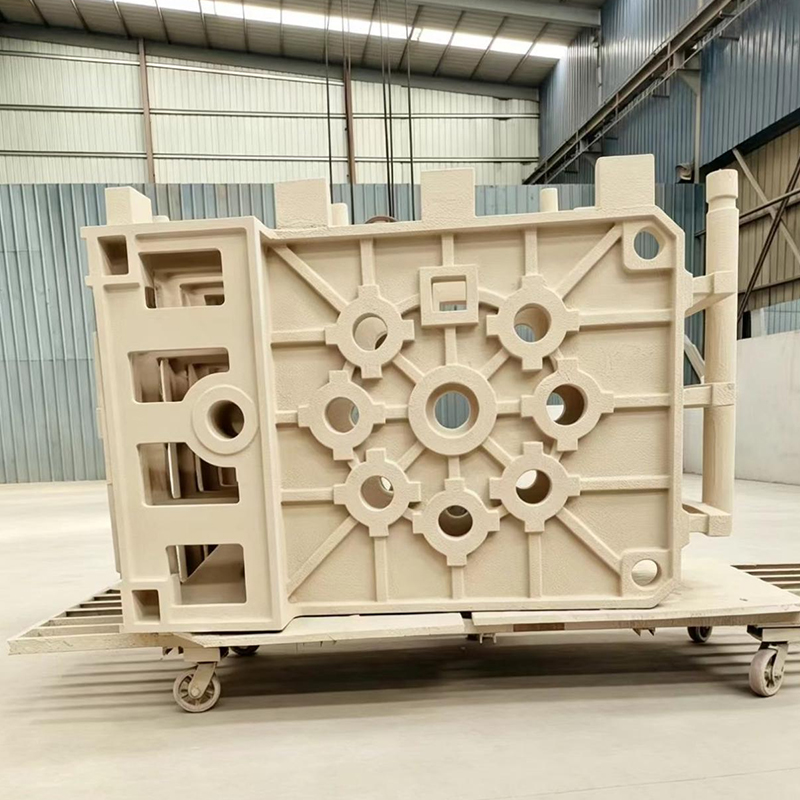
Также обратите внимание на метод литья. Песчано-глинистые формы дешевле, но дают худшую точность и поверхность. Литье по выплавляемым моделям (ЛВМ) дороже, но позволяет получать сложные фасонные износостойкие отливки с минимальными припусками на механическую обработку. В условиях дефицита станочного парка и дорогого инструмента ЛВМ становится экономически более выгодным, несмотря на высокую цену за килограмм готового изделия.
Сравнительная таблица: Типы сплавов и их применение
Чтобы вы не запутались в марках сталей и чугунов, я подготовил сводную таблицу. Она основана на данных тестов, проведенных в независимых лабораториях Челябинска и Екатеринбурга в конце 2025 года.
| Тип материала | Твердость (HB) | Ударная вязкость | Идеальное применение | Средняя цена (руб/кг)* |
|---|---|---|---|---|
| Высокомарганцовистая сталь (Гадфильд) | 200-240 (наклеп до 500) | Очень высокая | Зубья ковшей, плиты при высоких ударах | 280 – 350 |
| Белый чугун (Хромистый) | 450 – 600 | Низкая | Футеровка мельниц, шнеки, насосы для пульпы | 220 – 290 |
| Легированная сталь (Закаленная) | 350 – 450 | Средняя | Бронеплиты, решета, элементы грохотов | 300 – 400 |
| Композитные отливки (Биметалл) | До 650 (рабочий слой) | Высокая (основа) | Экстремальный износ + ударные нагрузки | 550 – 700 |
*Цены ориентировочные, зависят от объема партии и региона доставки. Актуальны на I квартал 2026 года.
Как видите, самый дорогой вариант — биметаллические отливки. Но если посчитать срок службы, они часто оказываются дешевле в пересчете на тонну переработанного материала. Парадокс? Нет, чистая экономика.
Скрытые риски и «анти-советы» покупателям
Теперь я скажу то, что вам не расскажет ни один менеджер отдела продаж. Существует огромная проблема с геометрией. Фасонные износостойкие отливки сложной формы при остывании ведут себя непредсказуемо. Усадка металла — процесс капризный.
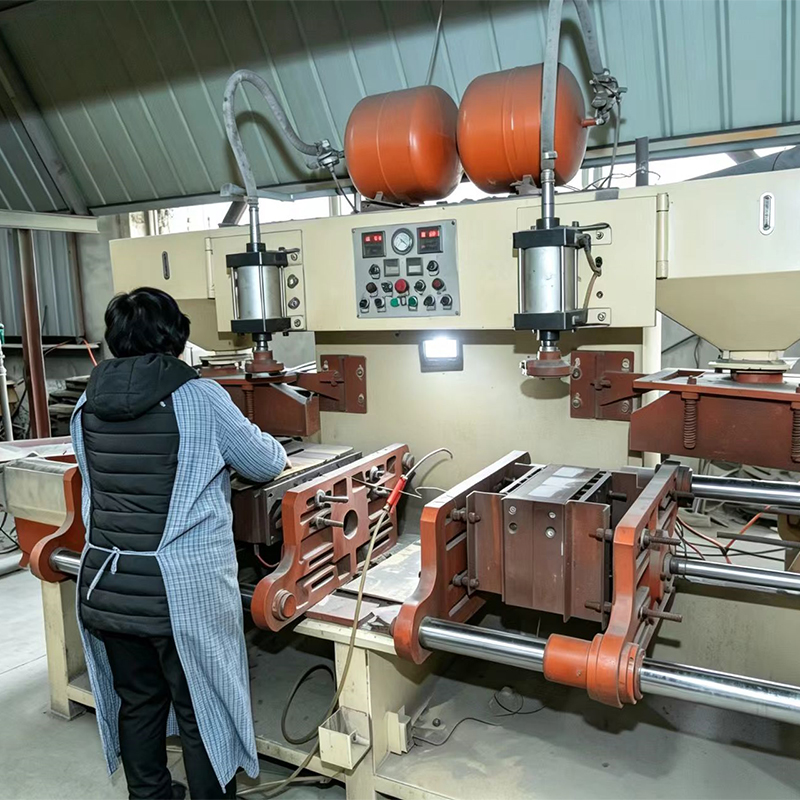
Многие заводы, гонясь за скоростью, нарушают технологию изготовления литейных форм. Результат? Вы получаете деталь, которая по весу и составу идеальна, но не подходит по посадочным размерам. Дорабатывать такие изделия сваркой или механически крайне сложно из-за высокой твердости материала. Сверла тупятся мгновенно, электроды требуют предварительного подогрева детали до 300-400 градусов, иначе пошли трещины.
Мой совет: требуйте от завода предоставления 3D-моделей с учетом литейных уклонов еще до запуска в производство. И обязательно настаивайте на изготовлении опытного образца перед оплатой всей оптовой партии. Да, это задержит старт на 2-3 недели. Но это сэкономит вам месяцы нервов.
Еще один момент, о котором молчат — логистика. Отливки тяжелые, хрупкие (особенно белый чугун). При неправильной погрузке и транспортировке по российским дорогам процент боя может достигать 5-7%. Кто платит за бой? По условиям многих контрактов — покупатель, так как риск переходит в момент отгрузки со склада завода. Пропишите в договоре жесткие требования к упаковке (деревянные обрешетки, амортизация) и ответственность перевозчика.
Вопрос сервиса и гарантий
В России культура постпродажного обслуживания в литейной отрасли все еще хромает. «Продали и забыли» — распространенная практика. Однако ситуация меняется. Заводы, которые хотят выжить в конкуренции 2026 года, начинают внедрять сервисные контракты.
Что должно вас насторожить? Отсутствие собственной лаборатории входного и выходного контроля. Если завод не может показать вам протокол спектрального анализа каждой плавки — это красный флаг. Современные условия поставки фасонные износостойких отливок обязывают производителя прикладывать паспорт качества с конкретными цифрами химического состава и механических свойств.
Гарантия? Обычно она составляет от 3 до 6 месяцев или определенный объем переработки (например, 100 тысяч тонн руды). Но доказать, что деталь вышла из строя по вине производителя, а не из-за «неправильной эксплуатации», бывает невероятно сложно. Здесь поможет только независимая экспертиза, которую, кстати, тоже нужно уметь заказывать.
Как выбрать надежного партнера: чек-лист для закупщика
Допустим, вы решили обновить парк расходников. Алгоритм действий должен быть следующим, чтобы минимизировать риски:
- Аудит потребностей. Не заказывайте «как было». Проанализируйте, почему предыдущие детали вышли из строя. Был ли это износ, удар или коррозия? Возможно, нужно сменить марку стали, а не просто найти другого поставщика.
- Проверка референсов. Попросите у завода контакты действующих клиентов в вашем регионе. Позвоните им. Спросите не «все ли хорошо», а «сколько реально простояли ваши плиты». Живые отзывы работают лучше любых сертификатов ISO.
- Визит на производство. Если речь идет о крупном опте, съездите на завод. Посмотрите на склад лома (какой он?), на печь, на участок термообработки. Грязь и хаос в цеху — прямой путь к браку в металле. Обратите внимание, есть ли у предприятия четкая система менеджмента качества, подобная той, что внедрена в передовых компаниях вроде «Хэншуй Минъян», где контроль ведется от сырья до финальной сборки.
- Тестовая партия. Никогда не закупайте сразу годовой объем у нового поставщика. Возьмите пробную партию, поставьте на самый нагруженный узел и отслеживайте динамику износа еженедельно.
Помните, что рынок фасонные износостойкие отливки сейчас находится в стадии активной консолидации. Слабые игроки уходят, сильные наращивают мощности. Это ваше время, чтобы пересмотреть долгосрочные контракты и найти партнеров, готовых развиваться вместе с вами.
Будущее литейного дела в РФ: прогноз до 2027 года
Куда движется отрасль? Я вижу три четких вектора.
Первый — цифровизация. Внедрение систем моделирования заполнения формы уже на этапе проектирования позволит снизить процент брака до минимума. Заводы, которые игнорируют софт для симуляции литья, скоро станут неконкурентоспособными из-за высоких потерь металла.
Второй — экология. Давление регуляторов растет. Литейное производство грязное. Те, кто сможет внедрить эффективные системы фильтрации и замкнутого цикла воды, получат налоговые льготы и доступ к госзаказу. Остальные будут задыхаться от штрафов.
Третий — кооперация. Мы увидим больше альянсов между добывающими компаниями и литейными заводами. Прямые контракты без посредников станут нормой. Это снизит цену для конечного потребителя, но потребует большей прозрачности от производителей.
И последнее. Не бойтесь экспериментировать с новыми материалами. Российская наука в области металлургии все еще сильна. Есть разработки сплавов, которые превосходят зарубежные аналоги, но пока остаются в стенах НИИ. Задача бизнеса — вывести их на конвейер. Если вы найдете завод, готовый работать над кастомным сплавом под вашу задачу, вы получите колоссальное конкурентное преимущество.
Покупка фасонные износостойкие отливки оптом сегодня — это не просто транзакция. Это стратегическое решение, влияющее на себестоимость вашей продукции на годы вперед. Подходите к выбору поставщика с той же тщательностью, с какой выбираете ключевого сотрудника. Ошибка здесь стоит слишком дорого.
Надеюсь, этот материал помог вам взглянуть на привычные вещи под другим углом. Рынок жив, он меняется, и в нем можно выигрывать, если держать руку на пульсе и не верить слепо красивым буклетам. Удачи в поиске своего идеального металла!
Источники информации и данные для проверки
- Обзор рынка литейной продукции РФ 2025: тенденции и прогнозы
- Технический бюллетень: Новые износостойкие сплавы для горнообогатительной отрасли
- Стратегия развития литейного производства в Российской Федерации до 2030 года
- Отчет независимой лаборатории: Сравнительные испытания износостойкости отливок (Январь 2026)