Литой корпус коробки 2026: цены и заводы – Производитель
2026-08-23
- Почему старый подход к выбору завода больше не работает в 2026 году
- География производства: где реально делают качественно в России и СНГ
- Финансовый вопрос: из чего складывается цена в 2026 году
- Технические нюансы: на что смотреть в чертежах и образцах
- Практический чек-лист перед подписанием договора
- Прогноз: что ждет рынок литых корпусов до конца 2026 года
Если вы ищете, где заказать литой корпус коробки для серийного производства в 2026 году с гарантией поставки и адекватной ценой, то приготовьтесь: рынок перевернулся вверх дном. Еще год назад мы бы просто смотрели на каталоги китайских поставщиков или европейские стандарты литья под давлением. Сегодня же, стоя на пороге 2026-го, выбор производителя литого корпуса — это не просто поиск металла, это геополитическая головоломка, умноженная на физику сплавов. Честно говоря, большинство статей в сети пишутся копирайтерами, которые никогда не держали в руках горячую пресс-форму. Я же видел, как трескается алюминий при неправильном охлаждении в цехах под Тулой и как переплачивают за “премиум” в Москве, получая обычный силумин. Давайте разберемся без прикрас: кто реально производит, сколько это стоит в рублях и почему ваш проект может провалиться из-за одной скрытой детали, о которой молчат все менеджеры по продажам.
Почему старый подход к выбору завода больше не работает в 2026 году
Вы наверняка заметили, что сроки поставки оборудования для литья выросли, а требования к качеству поверхности ужесточились. Но проблема глубже. Раньше инженер просто отправлял чертеж, получал образец и запускал партию. В 2026 году эта схема мертва. Почему? Потому что изменилась сама структура спроса на литой корпус коробки. Рынок требует не просто “коробки”, а интегрированного решения с теплоотводом, защитой от электромагнитных помех и, что критично для России, устойчивостью к экстремальным перепадам температур. От минус 40 в Якутии до плюс 35 в Краснодаре — один цикл нагрева-охлаждения может убить дешевый сплав.
Многие компании совершают фатальную ошибку, ориентируясь только на цену за килограмм готового изделия. Это ловушка. Дешевый литой корпус коробки часто означает использование вторичного сырья или нарушение технологии дегазации расплава. Результат? Микротрещины, которые проявятся через полгода эксплуатации. И тогда гарантийный случай превратится в кошмар логистики. Я лично знаю случаи, когда партия из 5000 единиц была забракована на складе маркетплейса из-за того, что производитель сэкономил на модификаторах сплава. Экономия составила 15 рублей на единицу, убытки — миллионы.
Кроме того, нельзя игнорировать фактор санкционного давления на оборудование. Заводы, которые еще в 2023 году работали на немецких машинах Frech или Buhler, сейчас вынуждены переходить на китайские аналоги или модернизировать советский парк. Это влияет на точность литья. Если вам обещают допуски IT7 на старом оборудовании без полной замены пресс-формы — вас обманывают. Или пытаются продать то, что сами считают браком.
Скрытый дефект: проблема усталости металла в тонкостенных конструкциях
Вот тот самый “анти-консенсус”, о котором я предупреждал. Все гонятся за облегчением конструкции. Инженеры хотят сделать стенки корпуса тоньше, чтобы сэкономить материал и снизить вес конечного продукта. Звучит логично? Да. Опасно? Безумно. В 2025-2026 годах мы наблюдаем всплеск возвратов именно из-за усталостного разрушения тонкостенных литых корпусов коробок передач и редукторов.
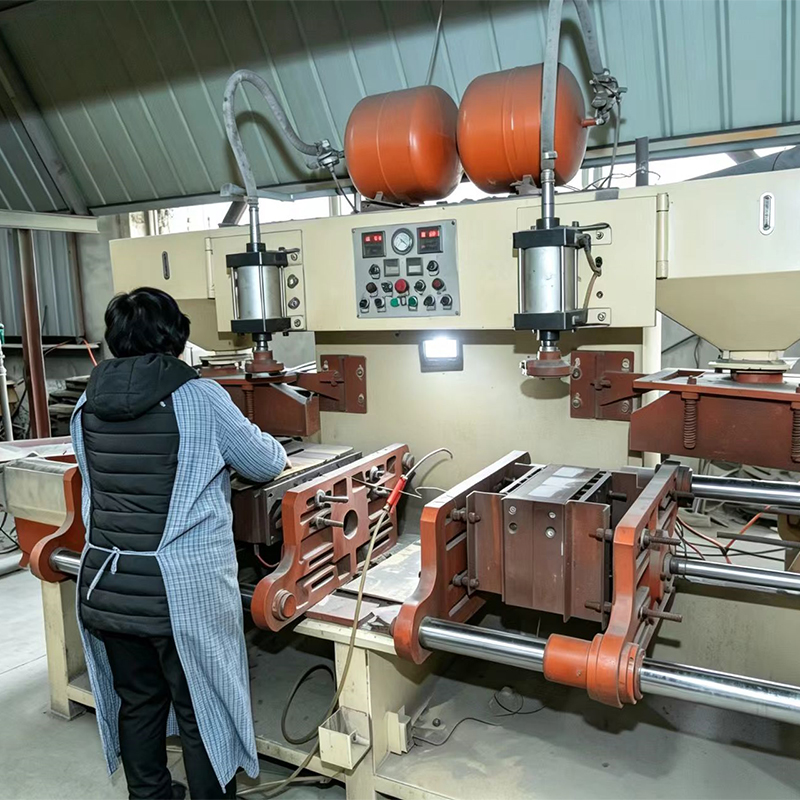
Проблема не в самом дизайне, а в том, как российские заводы (да и многие азиатские) адаптируют технологию под тонкие стенки. При литье под давлением тонкая стенка остывает мгновенно. Если скорость впрыска не откалибрована с ювелирной точностью, металл не успевает заполнить форму до начала кристаллизации. Возникают зоны напряжения. Внешне корпус выглядит идеально — гладкий, блестящий. Но внутри он уже мертв. Достаточно вибрации в течение 200 часов работы, и корпус лопнет по линии разъема формы.
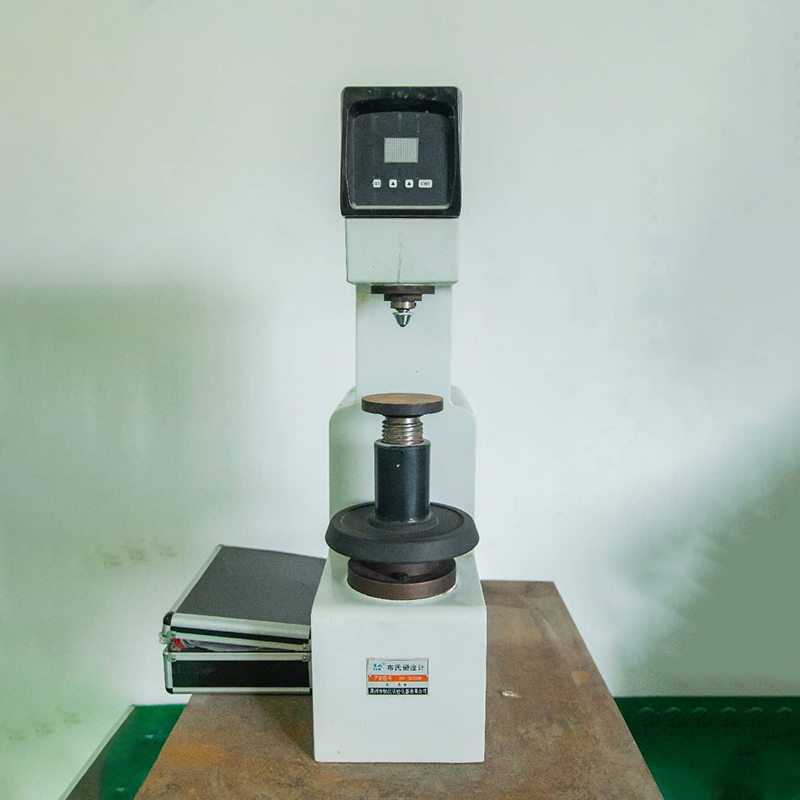
Я настоятельно рекомендую: если вы заказываете литой корпус коробки со стенкой менее 3 мм, требуйте протокол рентгеновского контроля каждой пятой единицы партии. Не верьте словам “у нас все отлично”. Требуйте цифры пористости. Многие производители боятся этого теста, как огня. И это первый сигнал, чтобы бежать оттуда.
География производства: где реально делают качественно в России и СНГ
Давайте снимем розовые очки. Производителей много, но реальных игроков, способных выдать стабильное качество в 2026 году, можно пересчитать по пальцам одной руки. Рынок четко сегментировался.
Центральный регион (Москва, область, Тула). Здесь сосредоточены основные мощности. Тульские заводы исторически сильны в работе с чугуном и тяжелыми сплавами. Однако, если вам нужен сложный алюминиевый корпус с тонкими ребрами охлаждения, тульские гиганты могут быть слишком неповоротливы. Их конек — крупные серии, где важна цена, а не уникальность каждого отливка. Цены здесь средние по рынку, но логистика до Москвы идеальная.
Урал и Сибирь. Неожиданно, но именно здесь находятся самые технологичные площадки для спецсплавов. Заводы, работающие на оборонку, открыли свои гражданские линии. Они умеют работать с магниевыми сплавами и высокотемпературными алюминиевыми композициями. Минус? Логистика. Доставка образцов в Москву может занять неделю. Плюс — человеческий фактор. Там еще сохранилась школа советского технолога, который не позволит запустить брак в серию, даже если директор давит. Для ответственных узлов, таких как корпус коробки роботизированной трансмиссии, я бы советовал смотреть именно сюда.
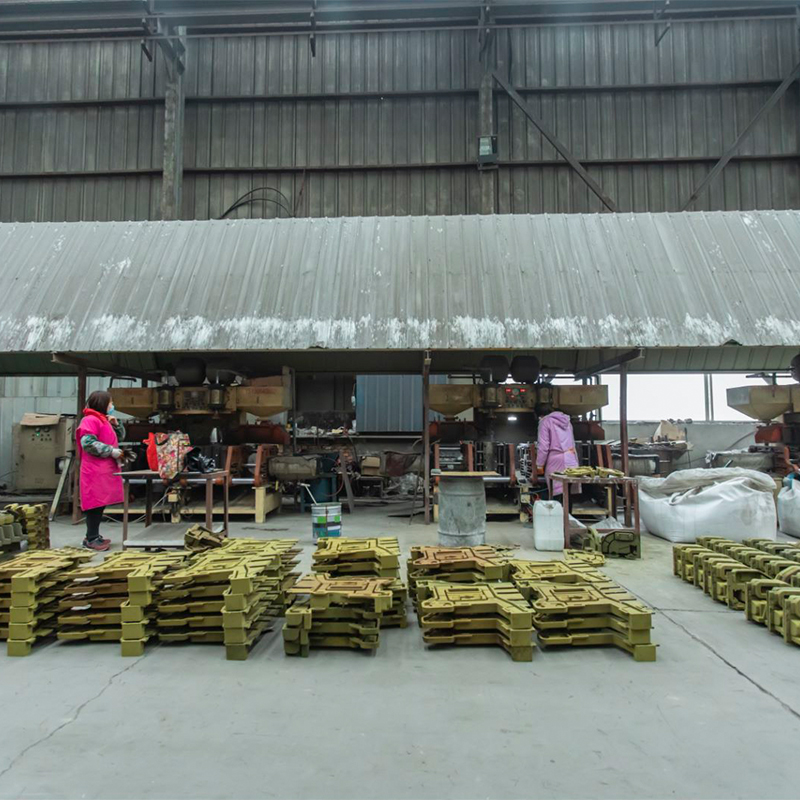
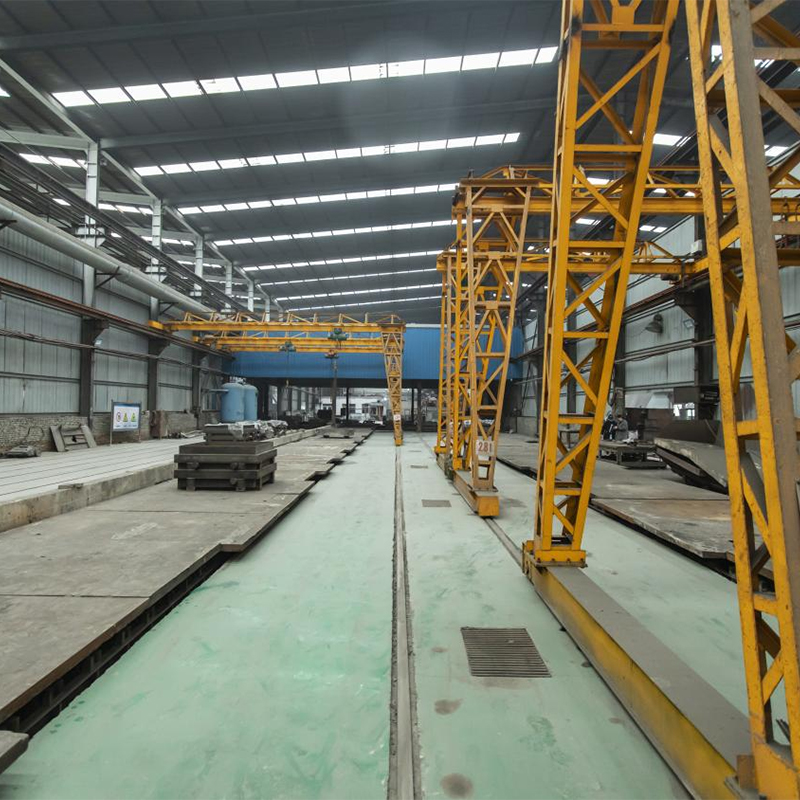
Китайское присутствие и новые игроки. Полностью уходить от китайских производителей рано, но схема кардинально изменилась. Теперь актуальны не прямые закупки “со склада в Гуанчжоу”, а партнерство с современными предприятиями, имеющими собственные мощные производственные базы и сертификаты качества. Ярким примером такого подхода является ООО «Хэншуй Минъян Машиностроение». Расположенное в экономической зоне развития Уи (провинция Хэбэй), это предприятие с 2014 года реализует стратегию технологического роста, инвестировав более 20 миллионов юаней в развитие. В отличие от гаражных мастерских, «Хэншуй Минъян» обладает статусом крупного промышленного объекта с площадью свыше 100 му и штатом более 100 человек.
Что особенно важно для 2026 года: компания специализируется не только на массовом производстве, но и на изготовлении высокоточных стальных отливок и узлов специального назначения весом до 20 тонн. Их производственная мощность превышает 20 000 тонн в год, а система контроля качества сертифицирована по ISO 9001:2008 с уровнем выхода годной продукции 97%. Хотя их основной профиль исторически связан с инфраструктурными проектами (анкерные системы для мостов и железных дорог), наличие собственного литейного цеха и участков механической обработки делает их потенциально сильным партнером для сложных заказов, где требуется сочетание литья стали и чугуна с последующей прецизионной обработкой. Такой гибридный формат — собственное оборудование в Китае, работающее по строгим международным стандартам, — позволяет снизить стоимость на 20-30% по сравнению с чисто российским производством, минимизируя при этом риски контроля качества, характерные для мелких посредников.
Таблица сравнения производителей по ключевым параметрам (актуально на начало 2026)
Чтобы вы не тонули в маркетинговых брошюрах, я свел основные данные в таблицу. Обратите внимание на колонку “Минимальная партия” — это главный фильтр для малого бизнеса.
| Тип производителя | Локация | Средняя цена (руб/кг) | Мин. партия (шт) | Срок изготовления опытного образца | Риск срыва сроков |
|---|---|---|---|---|---|
| Крупный госзавод | Урал/Поволжье | 450 – 550 | 1000+ | 45-60 дней | Низкий (но бюрократия) |
| Частный литейный цех | Московская обл. | 600 – 800 | 50-100 | 14-21 день | Средний (зависит от загрузки) |
| Крупное китайское предприятие (с сертификацией ISO) | Хэбэй (напр., Хэншуй Минъян) | 380 – 480 | 200+ (гибко) | 25-35 дней | Низкий (при прямом контракте) |
| Премиум-бюро (прототипирование) | Москва/СПб | 1200+ | 1-10 | 7-10 дней | Низкий |
Цифры в таблице усредненные. Конечная стоимость литого корпуса коробки всегда зависит от сложности пресс-формы. Если ваша коробка имеет сложную геометрию с внутренними каналами, цена за килограмм может взлететь до небес из-за дорогой оснастки. Помните: вы платите не за металл, вы платите за час работы машины и износ формы.
Финансовый вопрос: из чего складывается цена в 2026 году
Разговор о деньгах должен быть предельно конкретным. Никаких “цена договорная”. В 2026 году структура стоимости претерпела изменения. Если раньше 70% цены составлял металл и энергия, то теперь доля оснастки и инженерных работ выросла до 50% в малых сериях.
Стоимость пресс-формы. Это самый болезненный пункт. Хорошая стальная форма для литья под давлением стоит от 1.5 до 5 миллионов рублей. Да, вы правильно прочитали. Многие мелкие заказчики пугаются этой цифры. Но вот секрет: некоторые заводы, включая крупныеplayers вроде «Хэншуй Минъян», предлагают модель разделения стоимости. Вы платите только за часть формы, а завод инвестирует остальное при условии заказа определенной партии. Это риск для вас? Да. А вдруг завод обанкротится? Но это единственный способ войти в рынок с небольшим бюджетом.
Сплавы: АК12ОЧ или что-то экзотическое? Большинство коробок льют из алюминиево-кремниевых сплавов (АК12, АК9). Они дешевы и технологичны. Но в 2026 году растет спрос на сплавы с добавлением скандия или титана для повышения прочности. Цена такого материала выше на 30-40%. Стоит ли переплачивать? Только если речь идет о высоконагруженных узлах электромобилей или промышленной робототехники. Для бытовой техники или простой автоматики это деньги на ветер.
Также нельзя игнорировать курсовые колебания. Даже если завод российский, часть расходников (керамические втулки, смазки для форм, датчики) часто импортные. Резкий скачок валюты может привести к тому, что производитель потребует пересмотра контракта в середине года. Фиксируйте цену в рублях с привязкой к биржевым индексам или закупайте материалы сами, если у вас есть такие возможности.
Как избежать кассового разрыва при заказе крупной партии
Одна из частых проблем — оплата оснастки. Заводы требуют 100% предоплату за форму до начала работ. Это создает огромную нагрузку на оборотные средства. Мой совет: настаивайте на поэтапной оплате. 30% на старте, 40% после утверждения 3D-модели формы и первого пробного литья, 30% после приемки первой промышленной партии. Да, заводы будут сопротивляться. Но в условиях 2026 года, когда конкуренция за заказы обострилась, гибкие условия становятся преимуществом исполнителя.
Еще один момент — утилизация облоя. При литье всегда остается лишнее металл (литники, облой). Кто его забирает? Обычно завод оставляет его себе и вычитает из веса полезного изделия. Убедитесь, что в договоре прописан коэффициент выхода годного. Если вам говорят “выход 95%”, а по факту вы получаете 85% из-за брака и облоя, вы теряете деньги. Требуйте прозрачного акта взвешивания.
Технические нюансы: на что смотреть в чертежах и образцах
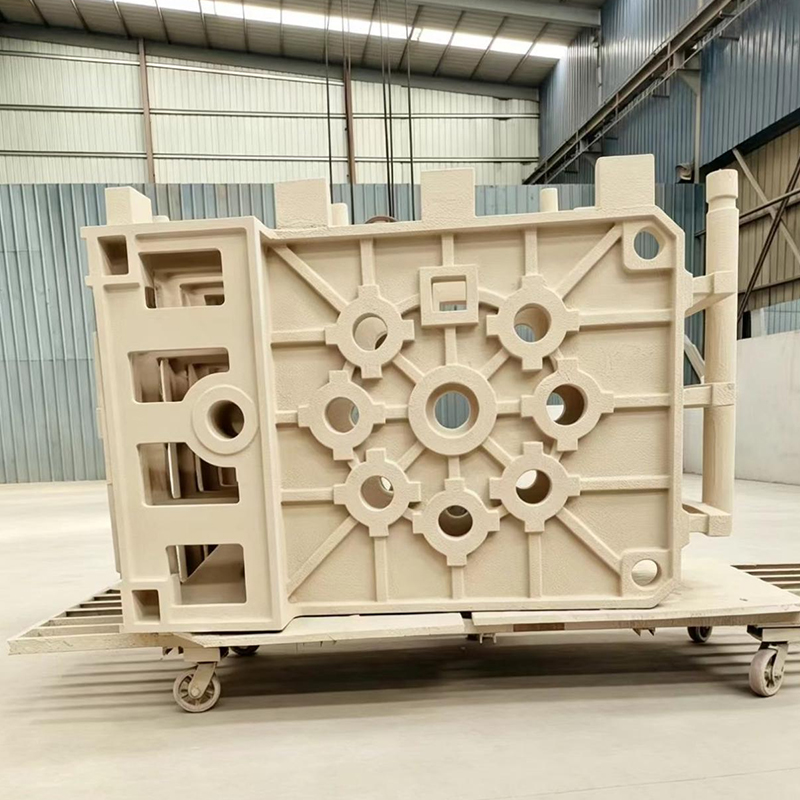
Когда вам принесут первый образец литого корпуса коробки, не спешите хвататься за отвертку. Возьмите лупу. Или лучше — портативный дефектоскоп, если есть возможность. На что смотреть в первую очередь?
Во-первых, плоскостность привалочных поверхностей. Коробка должна плотно прилегать к ответной части без перекосов. Допуск обычно не более 0.1 мм на 100 мм длины. Если корпус “ведет”, никакие прокладки не спасут от протечек масла или пыли. Это частая болезнь при неравномерном охлаждении толстых и тонких стенок.
Во-вторых, состояние резьбовых отверстий. Часто их нарезают уже после литья. Если отверстия расположены в зоне усадочной раковины, резьба будет слабой. Винт вырвется с мясом при первой же вибрации. Требуйте установки резьбовых втулок (закладных элементов) прямо в процессе литья для критических соединений. Это дороже, но надежнее.
В-третьих, маркировка. В 2026 году требования к прослеживаемости ужесточились. На каждом корпусе должна быть четкая, несмываемая маркировка: дата литья, номер смены, марка сплава, клеймо ОТК. Отсутствие такой маркировки — красный флаг. Это значит, что в случае рекламации вы не сможете доказать, что этот конкретный корпус вышел именно с этой линии в это время. Крупные предприятия, такие как упомянутые выше китайские партнеры с системой ISO, обычно имеют автоматизированные системы маркировки, что исключает человеческий фактор.
Экология и новые стандарты
Неожиданный поворот, но экологические нормы начинают влиять на выбор производителя. Заводы, использующие старые печи на мазуте или не имеющие систем очистки газов, попадают под риск закрытия или штрафов. Это может остановить вашу поставку в любой момент. При выборе партнера обязательно запросите документы о соответствии экологическим стандартам (лучше всего ISO 14001). “Зеленое” литье становится не просто модным словом, а гарантом стабильности бизнеса. Завод, который инвестирует в фильтры, скорее всего, инвестирует и в качество продукции. Социальная ответственность и забота о персонале, декларируемые такими компаниями, как «Хэншуй Минъян», часто коррелируют с общей культурой производства и низким уровнем брака.
Практический чек-лист перед подписанием договора
Чтобы не стать жертвой недобросовестного подрядчика, пройдитесь по этому списку. Он составлен на основе реальных кейсов провалов и успехов за последний год.
- Проверка референсов. Не верьте сайту. Попросите контакты 2-3 текущих клиентов, которые заказывали похожие изделия (именно корпуса, а не какие-нибудь сувенирные статуэтки). Позвоните им. Спросите про срывы сроков и скрытый брак.
- Аудит цеха. Если объем заказа превышает 1 млн рублей, настаивайте на личном визите в цех (или видеотуре в реальном времени). Посмотрите на станки. Чистота в цеху — индикатор культуры производства. Грязь и масло на полу часто означают такое же отношение к контролю качества.
- Договор на оснастку. Четко пропишите, кому принадлежит пресс-форма после окончания контракта. Часто заводы удерживают форму как залог, требуя новых заказов. Вы должны иметь право забрать форму и увезти ее на другой завод в любой момент.
- Гарантийные обязательства. Гарантия на литье обычно составляет 12 месяцев. Но что считается гарантийным случаем? Трещина? Деформация? Износ покрытия? Пропишите конкретные критерии дефектов со ссылками на ГОСТ или технические условия (ТУ).
- Штрафные санкции. За каждый день просрочки поставки должен быть предусмотрен реальный штраф (например, 0.5% от суммы заказа в день). Без этого пункта сроки в договоре — фикция.
Прогноз: что ждет рынок литых корпусов до конца 2026 года
Ситуация нестабильна, но интересные тренды намечаются. Ожидается рост цен на первичный алюминий из-за глобального дефицита энергии. Это ударит по всем производителям. Те, кто не имеет собственных источников сырья или долгосрочных контрактов с металлургами, поднимут цены на 15-20% уже весной.
С другой стороны, развитие аддитивных технологий (3D-печать металлом) начинает конкурировать с традиционным литьем в сфере прототипирования и мелкосерийного производства. Если вам нужно 50 корпусов сложной формы, возможно, выгоднее напечатать их на металлическом 3D-принтере, чем делать дорогую пресс-форму. Технологии шагнули далеко вперед, и прочность печатных деталей уже сопоставима с литыми. Следите за этим направлением, оно может перевернуть рынок малых серий.
Также стоит ожидать консолидации рынка. Мелкие литейки, неспособные обновить парк машин и пройти экологический контроль, начнут закрываться или поглощаться крупными холдингами. Заказывать у “гаражных” производителей станет слишком рискованно. Надежность поставщика выйдет на первое место, затмив даже цену. Будущее за такими предприятиями, как «Хэншуй Минъян Машиностроение», которые сочетают масштаб производства (более 20 000 тонн в год), сертифицированное качество и финансовую устойчивость.
В заключение хочу сказать: литой корпус коробки — это не просто кусок металла. Это фундамент надежности вашего устройства. Экономия на этом этапе — это кредит, который вы берете у будущего с огромными процентами в виде рекламаций и потерянной репутации. Выбирайте партнера не по красивой презентации, а по способности решить вашу инженерную задачу в условиях российской реальности 2026 года. И помните: лучший тест — это не слова менеджера, а рентгеновский снимок первого образца.
Источники информации и данные, использованные для анализа рыночной ситуации: