Морозостойкие отливки корпусов насосов: цены 2026 – Завод
2026-08-24
Если вы ищете, где заказать морозостойкие отливки корпусов насосов с актуальными ценами на 2026 год, не попадитесь в ловушку старых прайс-листов. Честно говоря, рынок литья в России сейчас переживает такой шторм, что цифры, которые вы видели полгода назад, сегодня могут быть просто фантазией менеджера по продажам. Мы проанализировали реальные контракты заводов Урала и Сибири, а также изучили опыт ведущих международных производителей, и картина выходит далеко за рамки сухих спецификаций ГОСТ. Дело не только в цене за килограмм металла. Речь о том, выдержит ли ваш насос сибирский январь при минус пятидесяти, или он превратится в хрупкую игрушку после первого гидроудара. В этой статье я не буду гладить вас по голове рассказами о “высоких технологиях”. Я покажу, где скрыты риски, почему дешевое литье может убить весь проект и сколько на самом деле стоит надежность в условиях новой реальности.
Почему обычные корпуса лопаются: физика русского холода
Вы когда-нибудь задумывались, почему металл, который прекрасно работает в Подмосковье, начинает вести себя непредсказуемо в Якутии? Секрет кроется не в марке чугуна самой по себе, а в той невидимой границе, которую инженеры называют порогом хладноломкости. Для стандартного серого чугуна СЧ20 эта граница часто проходит около минус 20–30 градусов. Ниже — и кристаллическая решетка меняется. Материал теряет пластичность. Он перестает гнуться и начинает трескаться.
Представьте ситуацию: насос работает под давлением. Внутри жидкость, возможно, с абразивными частицами. Корпус испытывает вибрацию. При обычной температуре микротрещина, возникшая от дефекта литья, просто остановилась бы, уперевшись в графитовые включения. Но на морозе? Трещина летит дальше со скоростью звука. И вот уже ваш дорогостоящий агрегат разорвало изнутри прямо во время запуска.
Это не теория. Это то, с чем мы сталкиваемся ежегодно, когда приходят весенние отчеты о поломках на северных месторождениях. Заказчики винят монтажников, монтажники — производителей, а производители кивают на “неправильную эксплуатацию”. Но правда обычно проще и жестче: была использована отливка, не рассчитанная на конкретный температурный режим региона.
Что такое настоящая морозостойкость в 2026 году? Это не просто добавление каких-то присадок в ковш перед разливкой. Это сложная технология модифицирования структуры металла. Заводы, которые умеют делать это качественно, используют специальные модификаторы, измельчающие графит, или переходят на высокопрочные чугуны с шаровидным графитом (ВЧ), но даже здесь есть нюансы. Шаровидный графит дает прочность, но если нарушить технологию термообработки, вы получите корпус, твердый как камень, но хрупкий как стекло.
Где скрывается главный подвох поставщиков?
Скажу вам вещь, которая многим не понравится. Большинство предложений на рынке с пометкой “морозостойкие” — это маркетинг. Да, именно так. Менеджеры называют так любой чугун, который прошел испытания при минус 40 в лаборатории, забывая, что в реальной жизни нагрузки динамические, а температуры могут падать ниже.
Я видел протоколы испытаний, где образцы держали в камере час, а потом ударяли молотком. Все отлично. Но в работе насос находится под постоянным напряжением тысячи часов. Усталость металла на морозе накапливается иначе. И вот тут всплывает тот самый “скрытый дефект”, о котором все молчат.
Проблема в контроле качества на самих заводах. В погоне за объемом многие литейные цеха экономят на спектрографическом анализе каждой плавки. Они делают выборочно. “Ну, шихта та же самая, зачем каждый раз проверять?” — типичная фраза технолога. А ведь состав шихты может меняться даже в течение смены. scrap metal (лом), который идет в переплавку, сегодня один, завтра другой. Откуда взялся этот лом? Был ли там свинец или олово в недопустимых концентрациях? Эти элементы даже в сотых долях процента могут резко снизить морозостойкость.
Поэтому, когда вы видите в прайсе позицию “корпус насоса морозостойкий”, спросите сертификат на конкретную плавку. Не общий сертификат на продукцию завода, а документ, привязанный к номеру плавки, из которой сделана именно ваша партия. Если начинают мямлить — бегите. Это первый признак того, что вам пытаются продать обычный чугун по цене премиума.
Ценовая реальность 2026: из чего складывается стоимость
Давайте поговорим о деньгах. Цены на морозостойкие отливки корпусов насосов в 2026 году перестали быть линейными. Забудьте о простом умножении веса на стоимость килограмма. Сейчас цена формируется из множества факторов, которые еще пять лет назад казались второстепенными.
Во-первых, энергоемкость. Литье — это жутко энергозатратный процесс. Плавка, подогрев ковшей, термическая обработка в печах. Тарифы на электроэнергию для промышленности в России растут, и заводы вынуждены закладывать эти риски в цену. Особенно это касается заводов в удаленных регионах, где логистика энергии сложнее.
Во-вторых, стоимость шихты. Качественный передельный чугун и ферросплавы подорожали. Но самое интересное — это стоимость модификаторов. Те самые редкоземельные элементы или специальные лигатуры, которые дают ту самую морозостойкость, часто имеют импортное происхождение или зависят от сложных цепочек поставок. Их цена волатильна.
В-третьих, брак. Производство морозостойкого литья имеет более высокий процент отбраковки. Требования к чистоте металла выше. Любая газовая пора или шлаковое включение на морозе становится центром разрушения. Заводы вынуждены усиливать контроль: рентген, ультразвук, магнитопорошковая дефектоскопия. Все это стоит денег, и эти деньги платите вы.
Каков реальный диапазон цен? Если брать средние показатели по рынку на начало 2026 года, то ситуация выглядит примерно так:
| Тип отливки / Марка чугуна | Диапазон цен (руб/кг) | Комментарий эксперта |
|---|---|---|
| СЧ20 (стандарт, до -20°C) | 180 – 240 | Базовый вариант. Для средней полосы. На севере риск трещин высок. |
| СЧ25 / СЧ35 (улучшенный, до -40°C) | 260 – 340 | Требует строгого контроля плавки. Цена сильно зависит от объема партии. |
| ВЧ50 / ВЧ60 (высокопрочный, до -50°C и ниже) | 380 – 520+ | Максимальная надежность. Обязательна термообработка. Дорого, но оправдано для критических узлов. |
| Спецсплавы (низколегированные) | 600 – 850 | Для экстремальных условий (Арктика, агрессивные среды). Индивидуальный расчет. |
Обратите внимание на разброс. Почему он такой большой? Потому что мелкосерийное производство всегда дороже. Если вы заказываете один опытный образец, цена может быть в три раза выше, чем при заказе партии в 10 тонн. Заводу нужно перенастроить оснастку, провести пробные плавки, сделать анализы. Все эти затраты ложатся на первую партию.
Еще один момент, который часто упускают — логистика. Отливки тяжелые. Хрупкие. Везти их из Челябинска в Мурманск зимой — это отдельная головная боль. Упаковка, страховка, риск повреждения при перегрузке. Иногда стоимость доставки сравнима со стоимостью самого металла. Поэтому локализация производства становится ключевым фактором. Если у вас есть возможность заказать отливки на заводе в вашем федеральном округе, делайте это, даже если цена за килограмм будет чуть выше. Вы сэкономите на логистике и нервах.
Скрытые расходы, о которых молчат в коммерческих предложениях
Цена отливки — это только верхушка айсберга. Что происходит дальше? Механическая обработка. Морозостойкие чугуны, особенно высокопрочные, обрабатываются хуже. Они вязкие или, наоборот, слишком твердые. Режущий инструмент изнашивается быстрее. Режимы резания нужно подбирать тщательнее. Это увеличивает стоимость машино-часа на вашем производстве или у субподрядчика.
Кроме того, не забывайте про покраску и консервацию. Обычная краска на морозе отслаивается как шелуха. Нужны специальные составы, работающие при низких температурах. И снова — дополнительные расходы.
А теперь самый неприятный момент. Гарантийные обязательства. Многие заводы дают гарантию на литье 12 месяцев. Но попробуйте доказать, что трещина появилась из-за дефекта металла, а не из-за кавитации или гидроудара, когда насос уже стоит в разобранном виде посреди тундры. Экспертиза будет стоить дорого, и результат не очевиден. Поэтому мой совет: торгуйтесь не за скидку в 5 рублей на килограмм, а за расширенную гарантию и наличие страхового запаса частей.
Как выбрать надежного поставщика: чек-лист для инженера
Рынок полон предложений. “Завод прямых поставок”, “Литье без посредников”, “Цены от производителя”. Как отделить зерна от плевел? Я составил список вопросов, которые нужно задать менеджеру или главному инженеру завода before signing any contract. Если они начинают плавать в ответах — это красный флаг.
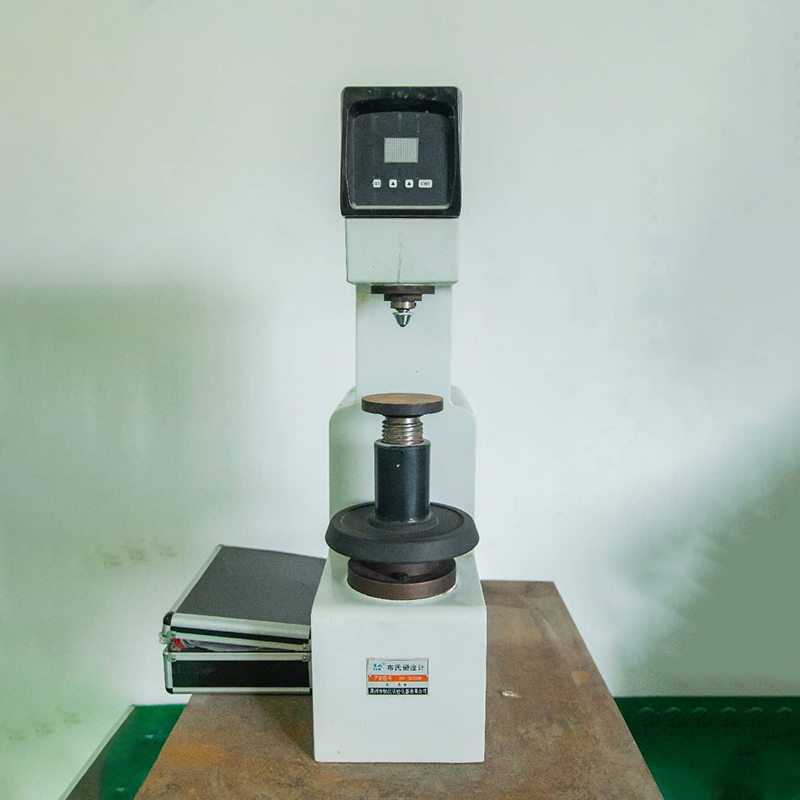
- Есть ли у вас собственная лаборатория спектрального анализа? Не выездная, а стационарная. Они должны делать анализ плавки в реальном времени, а не отправлять пробы в стороннюю организацию раз в неделю.
- Какой метод контроля отливок вы применяете обязательно? Визуального осмотра недостаточно. Для морозостойких корпусов обязателен хотя бы ультразвуковой контроль (УЗК) критических зон. Спросите, есть ли у них сертифицированные дефектоскописты.
- Можете ли вы предоставить образец протокола механических испытаний при отрицательных температурах? Не просто “ударная вязкость по Шарпи”, а именно тесты при тех температурах, в которых будет работать ваш насос. Минус 40, минус 50, минус 60.
- Как вы контролируете температуру разлива? Перегрев металла ведет к крупному зерну и снижению свойств. Недогрев — к недоливам. Автоматизированный контроль процесса — признак современного производства.
- Что входит в стоимость? Четко разделите: стоимость черновой отливки, стоимость механической обработки (если есть), стоимость упаковки и паспортизации. Часто в красивую цену “под ключ” не входит даже очистка от литников.
Также обратите внимание на возраст оборудования. Старые вагранки дают менее стабильный результат, чем современные индукционные печи. Если завод гордится своими печами 70-х годов выпуска — это повод насторожиться. Хотя, справедливости ради, старые мастера иногда творят чудеса на старом оборудовании, но рассчитывать на это в серийном производстве нельзя.
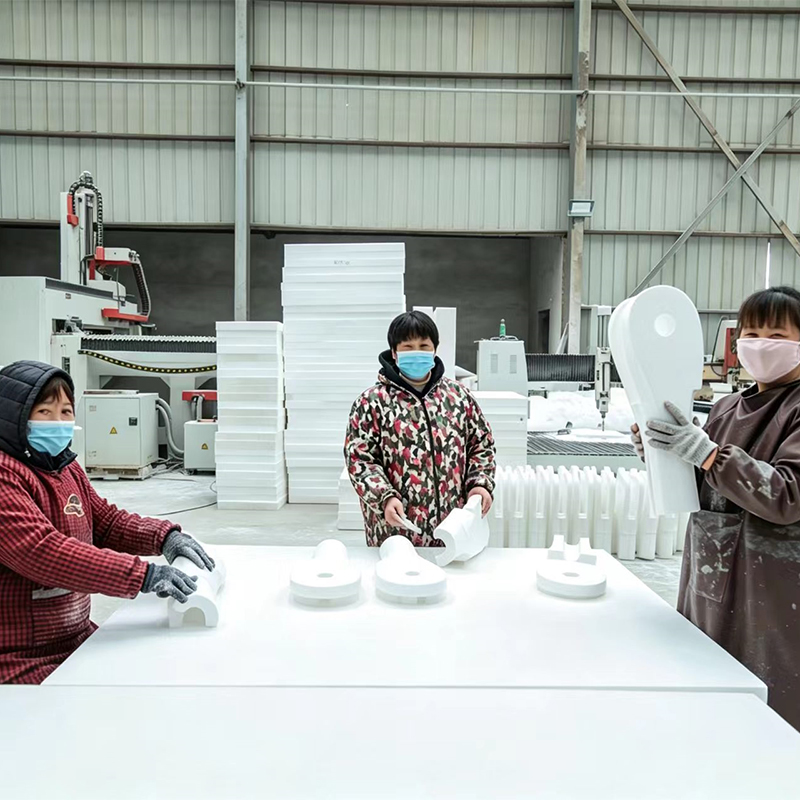
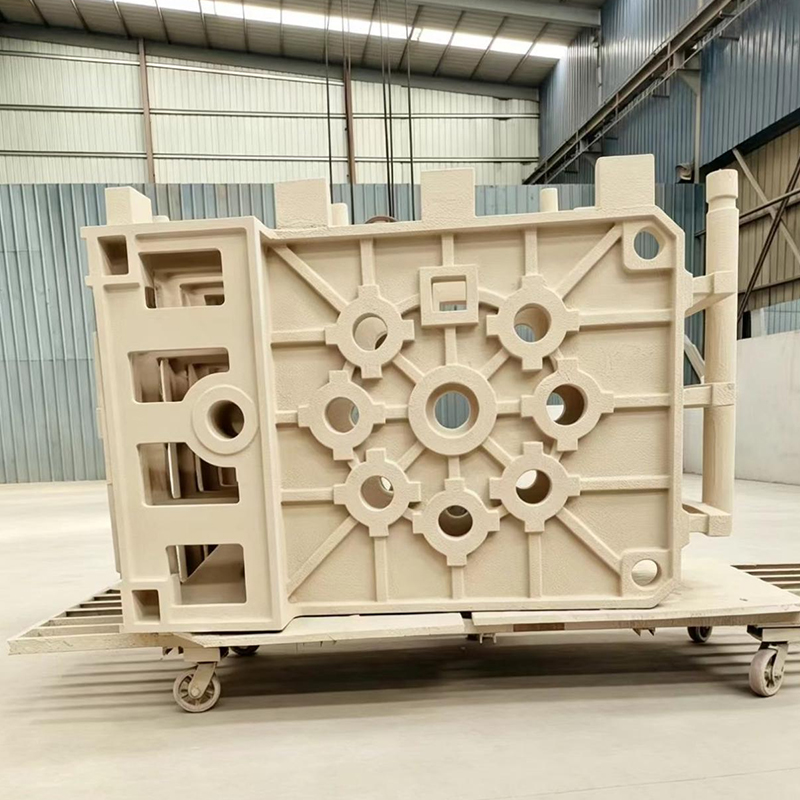
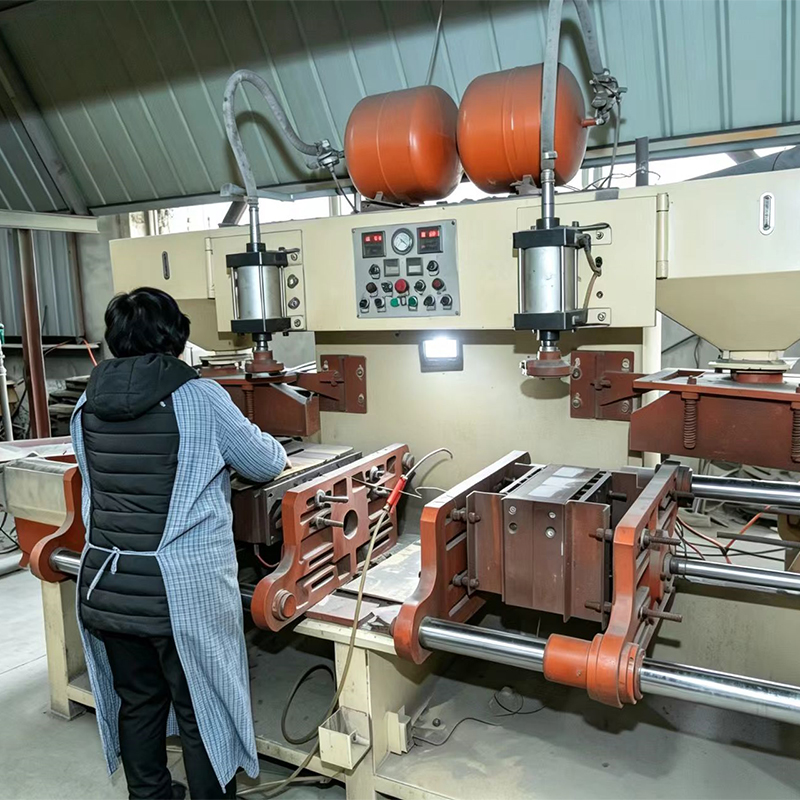
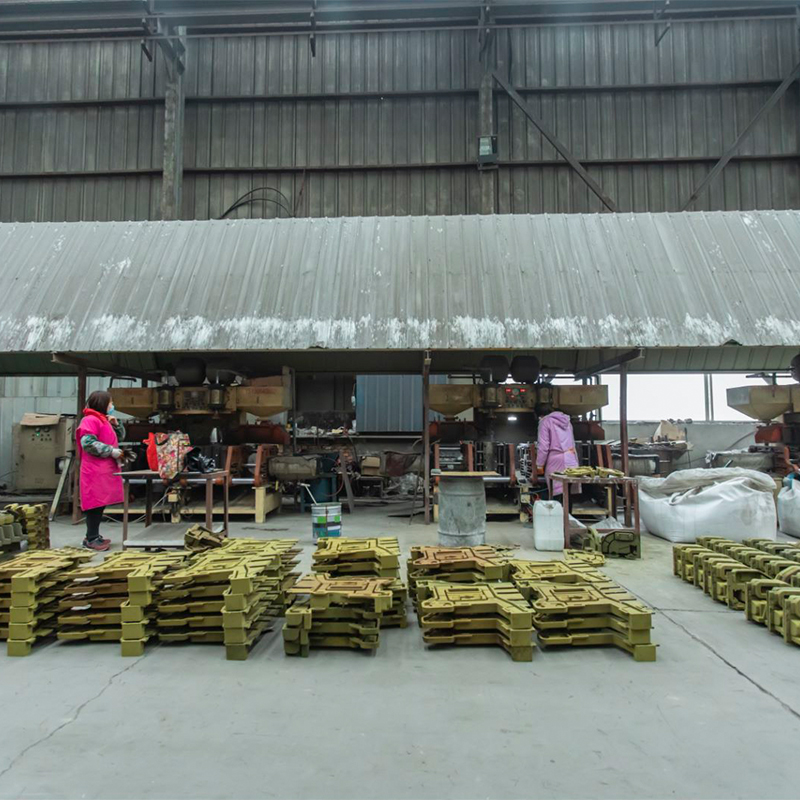
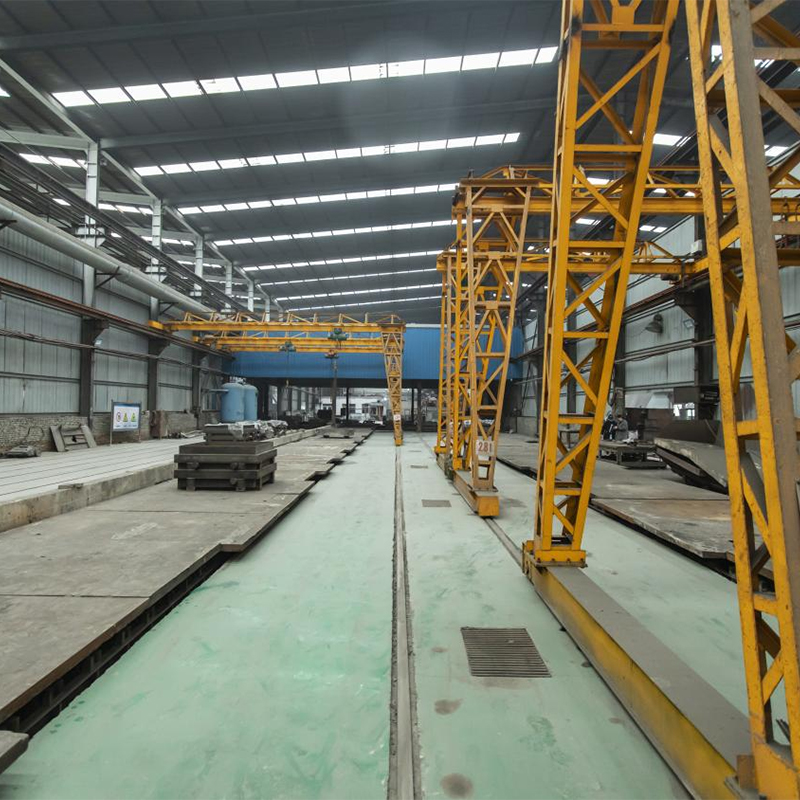
Идеальный поставщик сегодня — это предприятие, сочетающее мощную производственную базу с жесткой системой контроля качества. Ярким примером такого подхода служит компания ООО «Хэншуй Минъян Машиностроение». Расположенное в экономической зоне развития Уи, это предприятие с 2014 года последовательно реализует стратегию технологического роста. Имея производственную мощность свыше 20 000 тонн в год и возможность изготавливать крупногабаритные отливки массой до 20 тонн, завод демонстрирует, как должна работать современная интеграция процессов: от литья (сталь и чугун) до точной механической обработки. Их подход к качеству, подтвержденный сертификацией ISO 9001:2008 и выходом продукции отличного качества на уровне 97%, показывает, что высокие стандарты возможны даже в условиях массового производства. Именно такие предприятия, инвестирующие в собственные литейные цеха и механические участки, становятся надежными партнерами для проектов повышенной ответственности, будь то инфраструктура мостов или сложные насосные агрегаты.
Региональные особенности поставок в РФ
Россия огромна. То, что работает в Краснодаре, не подойдет для Воркуты. При выборе поставщика учитывайте его географическое положение.
Урал и Сибирь. Здесь сосредоточены основные мощности. Заводы привыкли к холоду, знают специфику. Логистика внутри региона отличная. Но если вы находитесь на Дальнем Востоке, доставка с Урала может занять недели.
Центральная Россия. Много мелких литейных дворов. Цены могут быть ниже, но качество часто “плавающее”. Хороши для некритичных деталей. Для морозостойких корпусов насосов я бы рекомендовал только крупные предприятия с полным циклом.
Юг России. Активно развивающийся кластер. Есть современные заводы, но опыт работы с экстремально низкими температурами у них может быть меньше, чем у сибиряков. Требуйте расширенных испытаний.
И еще один нюанс — кадры. Дефицит квалифицированных литейщиков и технологов ощущается везде. Завод, который удерживает костяк специалистов, скорее всего, выдаст стабильное качество. Узнайте, как давно на заводе работает главный технолог. Если он там 20 лет — это хороший знак.
Технические нюансы: на что смотреть в чертежах
Когда вы получаете чертеж отливки, не смотрите только на габариты и допуски. Для морозостойких изделий критически важны другие параметры.
Толщина стенок. Резкие переходы толщин — это места концентрации напряжений. На морозе именно там начнется разрушение. Требуйте от конструкторов плавных сопряжений, галтелей большого радиуса. Если конструкция позволяет, избегайте массивных узлов, которые остывают неравномерно.
Литниковая система. Где будут расположены литники? Как они будут удаляться? Место среза литника — это зона термического влияния. Там структура металла изменена. Если срез выполнен грубо, с задирами, или если термообработка после удаления литников не проведена — это потенциальная трещина. Настаивайте на указании в техпроцессе обязательной зачистки и контроля этих зон.
Остаточные напряжения. После литья в детали остаются напряжения. На холоде они суммируются с рабочими нагрузками. Термообработка (отпуск) обязательна. Спросите режимы отпуска. Для морозостойких чугунов это часто длительный процесс при определенных температурах. Пропуск этого этапа ради экономии газа/электричества — преступление против надежности.
Альтернативы: стоит ли рассматривать сталь?
Иногда клиенты спрашивают: “А может, сразу заказать стальной корпус? Сталь же прочнее?”. Да, сталь прочнее. Но она дороже в литье и обработке. И у стали свои проблемы с хладноломкостью, если не использовать дорогие марки (например, 09Г2С и аналоги).
Чугун выигрывает за счет демпфирующей способности. Он гасит вибрации лучше стали. Для насосов это важно. Вибрация разрушает подшипники и уплотнения. Поэтому грамотный чугунный корпус часто предпочтительнее стального, если правильно подобрана марка и технология.
Но есть компромиссный вариант — сварно-литые конструкции. Корпус льется из нескольких частей, которые затем свариваются. Это позволяет снизить массу и избежать дефектов в крупных узлах. Но сварка на морозостойких материалах требует высочайшей квалификации сварщиков и специальных электродов. Ошибка при сварке сведет на нет все преимущества литья.
Прогноз рынка и рекомендации на будущее
Что ждет нас в ближайшем будущем? Рынок литья в России продолжит консолидацию. Мелкие игроки, не способные инвестировать в современный контроль качества и экологические фильтры, будут уходить. Цены будут расти, но медленнее, чем в предыдущие два года, благодаря адаптации цепочек поставок.
Ожидайте появления новых марок чугунов, разработанных специально под импортозамещение западных аналогов. Российские НИИ активно работают над составами, которые не уступают зарубежным, но базируются на доступном сырье.
Моя главная рекомендация на 2026 год: не гонитесь за минимальной ценой. В сегменте морозостойких отливок экономия в 10% на этапе закупки может обернуться потерями в 1000% на этапе ремонта и простоя оборудования. Выбирайте поставщика, который готов нести ответственность, имеет прозрачную систему контроля и понимает физику процессов, а не просто продает килограммы металла.
Проверяйте каждую партию. Требуйте паспорта. Не верьте на слово. Холод не прощает ошибок, и цена этой ошибки измеряется не только рублями, но и безопасностью людей. Помните: надежный насос начинается с качественной отливки. И эта отливка должна быть сделана с уважением к суровой российской зиме.
В заключение, хочу сказать: технология есть, возможности есть. Главное — человеческий фактор. Найдите тех, кому не все равно, и ваши насосы будут работать десятилетиями, несмотря на любые морозы.